Дизайн элитной костровой чаши: концепция 'The Rift: Сингулярность'
 Homi
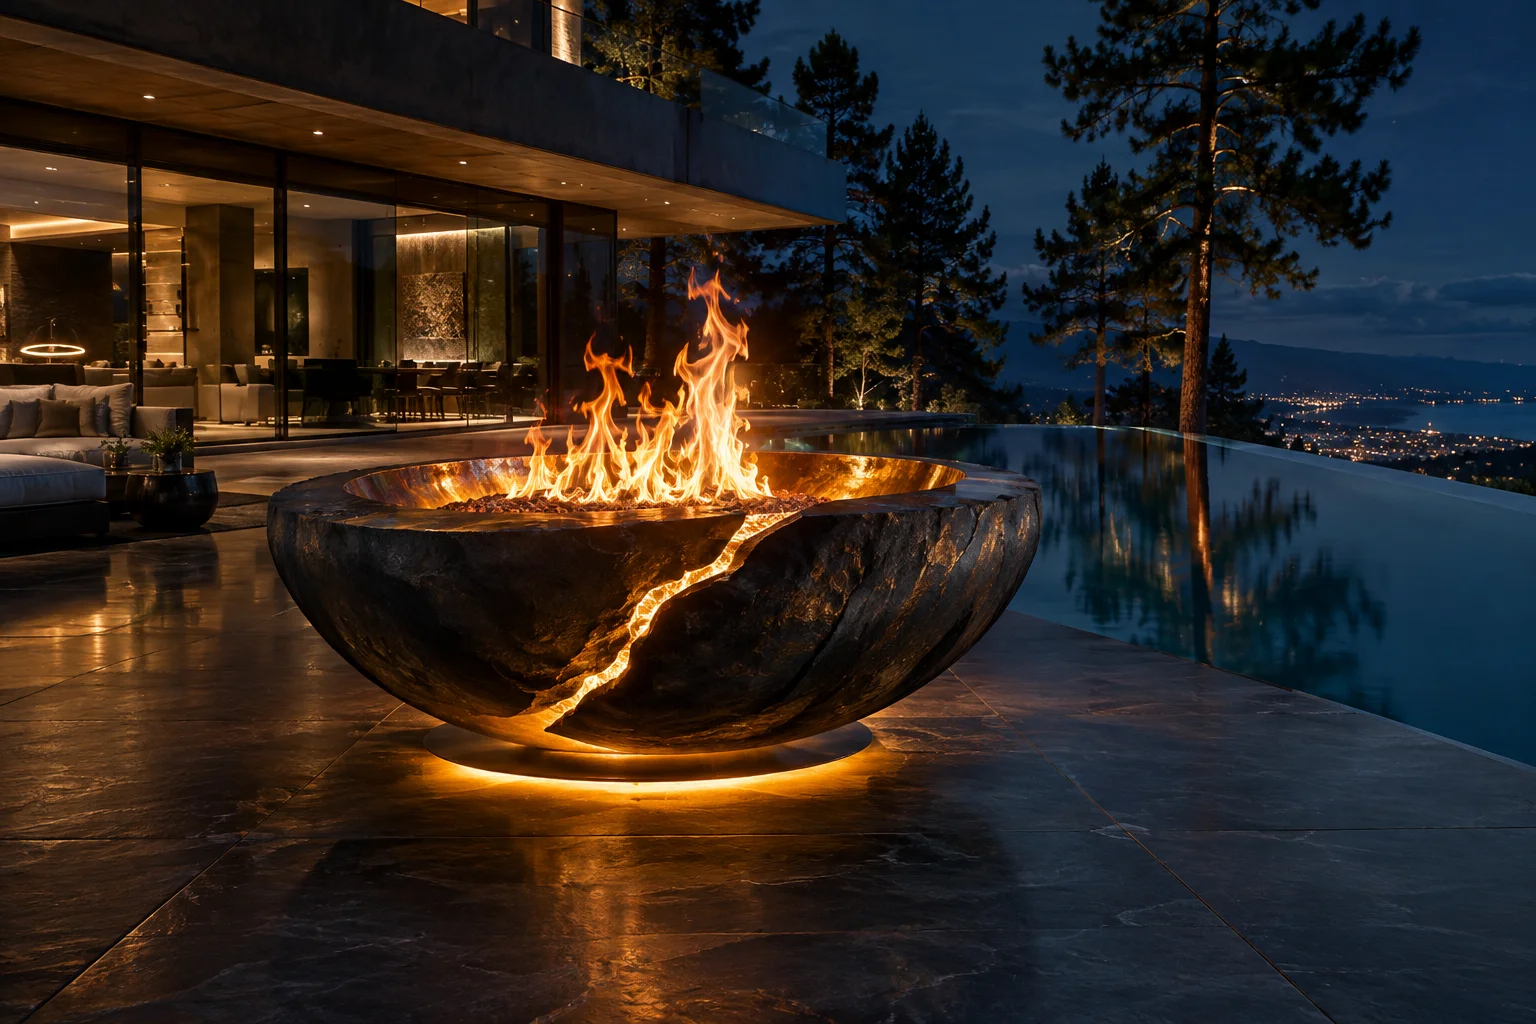
Отличная идея! Я составил детальный художественный промпт для реалистичной визуализации концепта костровой чаши — проверьте параметры и запустите генерацию.

 Homi
С точки зрения высокомаржинального бизнеса в премиум-сегменте главное правило гласит: «Продавать нужно сложную форму и эстетику, а не дороговизну сырья».
Клиент с деньгами платит за уникальный силуэт, масштаб и эмоцию, а не за биржевую стоимость титана или бронзы. Если сделать чашу из обычной конструкционной листовой стали (Ст3 или 09Г2С), но применить параметрическую архитектуру и оптические эффекты окрашивания, себестоимость изделия составит 18 000 – 25 000 ₽, а продавать его в ландшафтные бюро и частные резиденции можно за 180 000 – 320 000 ₽ (маржинальность свыше 600–800%).
Представляем концепт: «FACET: Черный Алмаз» (Faceted Monolith).
В чем секрет «дорогого» вида при копеечных затратах
| Техническое решение (для вас — дешево) | Восприятие клиентом (для него — «тяжелый люкс») |
|---|---|
| Раскрой листовой стали на ЧПУ-лазере (Ст3, толщина 3–4 мм) по принципу пазлов/шип-паз. | Граненая скульптура (Low-Poly / Параметрика). Выглядит как арт-объект в духе Захи Хадид или граненого необработанного метеорита. Никакой банальной круглой штамповки. |
| Термостойкая эмаль (черный бархатный мат, до \(900^\circ\text{C}\)) снаружи. | Глубокий базальтовый монолит. Черный матовый цвет скрывает недорогую сталь и зачищенные сварные швы, создавая тактильный премиум-эффект. |
| Внутреннее покрытие жаропрочной металлизированной краской под золото/латунь (или термостойкая латунная пудра). | «Золотое сердце». Ночью пламя многократно переотражается от внутренних золотых граней, создавая эффект чаши из чистого золота. |
| Скрытая центральная опора (труба меньшего диаметра). | Левитация. Массивная чаша весом 60–70 кг словно зависла над газоном или террасой. |
Конструктивные особенности
- Многоуровневые лепестки (двойной контур):
* Внешний контур состоит из 12–16 трапециевидных граней, соединенных под ломаными углами.
* Зазоры между гранями в 5–8 мм служат естественным поддувалом: холодный воздух поступает снизу, стабилизирует пламя и исключает перегрев внешних граней (о них сложнее обжечься). - Нулевая стоимость сложного брака:
* Вся чаша раскраивается из 1–1.5 стандартных листов горячекатаного металла (\(1250 \times 2500\) мм).
* Раскрой делается за 12 минут на стандартном оптоволоконном лазере. Сборка идет по лазерным засечкам (шип-паз), что позволяет обычному сварщику собрать изделие за 3 часа без сложного кондуктора. - Персонализация под заказчика:
* На одну из верхних граней лазером наносится фамильный вензель, инициалы владельца или название резиденции клиента. Для производства это 30 секунд работы лазера, для клиента — ощущение штучного эксклюзива под заказ (+40 000 ₽ к чеку).
Архитектурная схема и визуализация концепта
Бизнес-расчет изделия (Экономика проекта)
- Материал: Лист г/к 4 мм Ст3 (вес изделия ~65 кг) — ~5 500 – 6 500 ₽
- Лазерная резка + снятие фасок на ЧПУ: ~3 500 ₽
- Сварочно-сборочные работы (полуавтомат): ~4 000 ₽
- Покраска (термостойкая Certa Black \(900^\circ\text{C}\) + термо-золото внутри): ~2 500 ₽
- Упаковка (деревянный премиум-ящик с черным логотипом): ~3 000 ₽
- Полная себестоимость: \(\approx 18\ 500 – 19\ 500\text{ ₽}\)
- Розничная цена для премиум-сегмента: \(160\ 000 – 210\ 000\text{ ₽}\)
- Чистая прибыль с 1 шт.: от \(140\ 000\text{ ₽}\)
Такой дизайн продает не тонны чугуна, а чистую скульптурную форму, за которую обеспеченная аудитория привыкла платить высокую цену.
Homi
Отличная идея! Я составил детальный художественный промпт для фотореалистичной визуализации костровой чаши Facet — проверьте параметры и запустите генерацию.
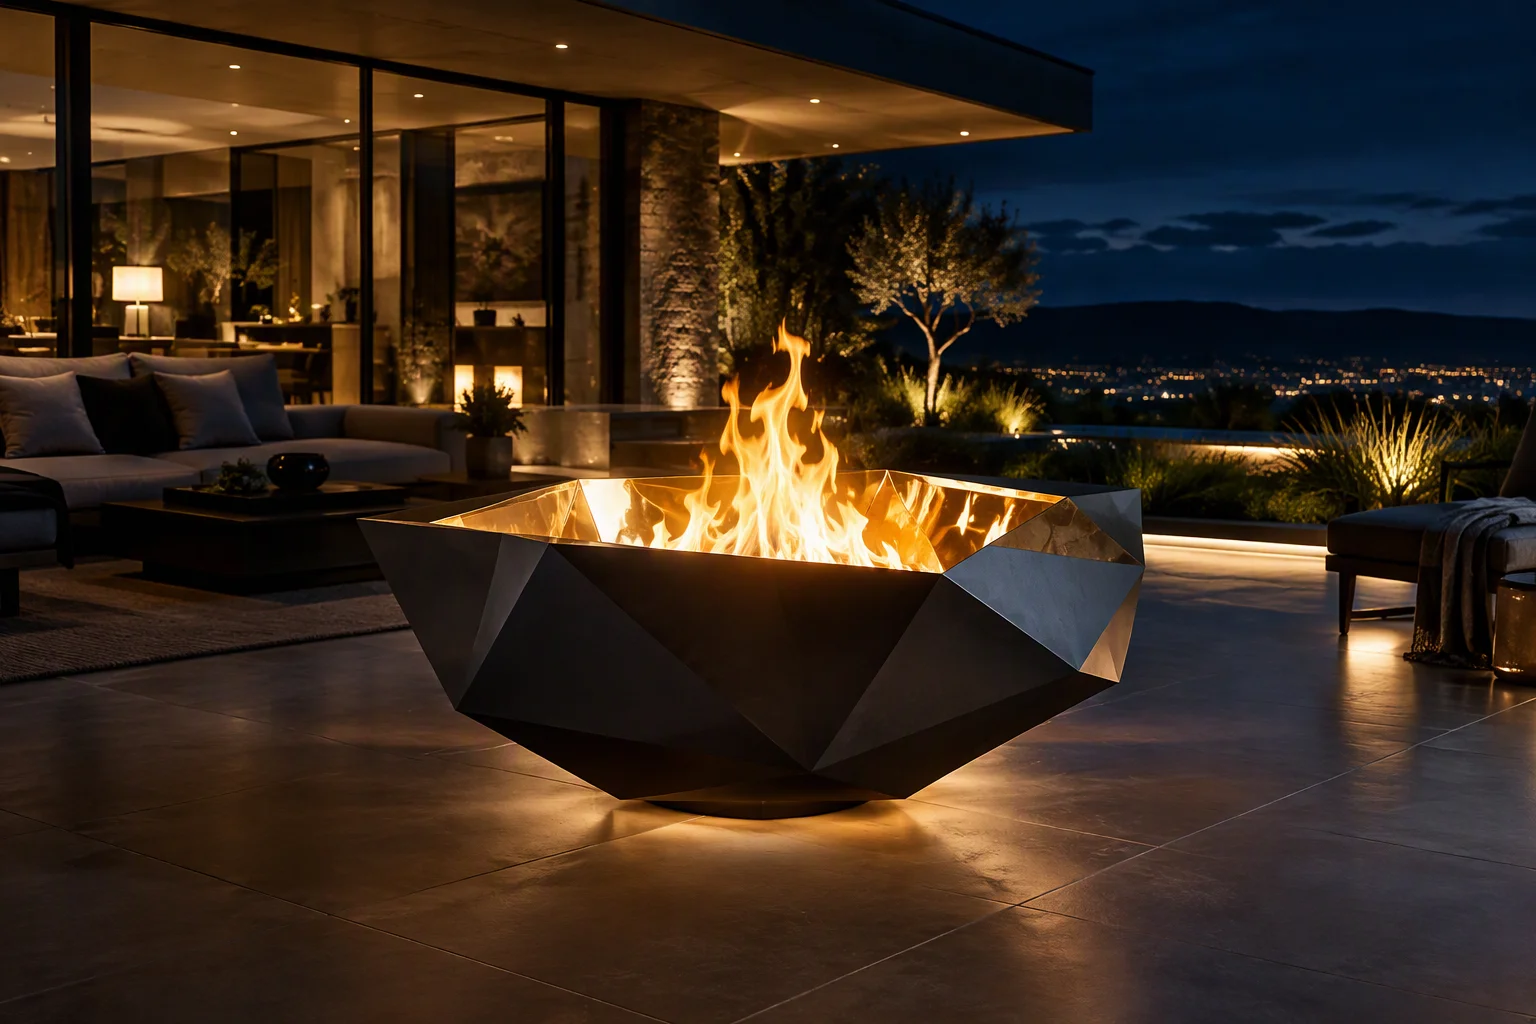 Homi
В премиум-сегменте именно аксессуары формируют основную сверхприбыль. Базовая чаша работает как «якорь», а комплект дополнений увеличивает средний чек на 50–80% при маржинальности 700–1000%.
Главный принцип тот же: минимальная себестоимость на ЧПУ-лазере и раскрое, упакованная в «кутюрный» дизайн.
Топ-5 высокомаржинальных аксессуаров для чаши FACET
1. Трансформируемая крышка-столешница «Facet Top»
Когда чаша не горит, она превращается в полноценный лаунж-стол для напитков и сигар.
* Производство (для вас):
Лазерный раскрой круглой или многоугольной пластины из стали 3 мм с гибкой бортика + порошковая покраска в цвет чаши. По центру — ручка из шлифованного латунного прутка (или лазерная гравировка логотипа). Как премиум-апгрейд: накладка из тонкого широкоформатного керамогранита под черный мрамор Marquina, наклеенная на полиуретановый термогерметик.
* Позиционирование (для клиента): «Архитектурная крышка двойного назначения: защита от дождя и журнальный столик для коктейльных вечеринок».
* Себестоимость: 2 500 – 4 500 ₽
* Розничная цена: 35 000 – 55 000 ₽
2. Планча-кольцо для уличного гриля (Teppanyaki / Plancha)
Съемный диск из углеродистой стали, превращающий кострище в премиальный очаг вроде OFYR.
* Производство (для вас):
Лазерный рез цельного диска толщиной 8–10 мм из конструкционной стали Ст3 или 09Г2С с технологическим уклоном к центру (чтобы масло стекало в огонь, а не наружу). Сезонная термообработка льняным маслом (воронение).
* Позиционирование (для клиента): «Шеф-диск для открытого огня из монолитной термической стали. Идеален для стейков Dry-Age, лангустинов и овощей-гриль на дровах».
* Себестоимость: 3 500 – 4 500 ₽
* Розничная цена: 38 000 – 60 000 ₽
3. Дровница в едином полигональном стиле «Facet Wood-Tower»
Вертикальная скульптурная стойка для поленьев, дополняющая геометрию чаши.
* Производство (для вас):
3 листа стали 2.5–3 мм, раскроенные под ломаные грани и сваренные в форму асимметричного граненого обелиска высотой 120–140 см. Тот же матовый черный муар. Металла уходит минимум, сварка простая.
* Позиционирование (для клиента): «Ландшафтный дровяной монолит. Превращает хранение березовых поленьев в арт-инсталляцию».
* Себестоимость: 4 500 – 6 000 ₽
* Розничная цена: 45 000 – 75 000 ₽
4. Кожаный инструментальный сет (Кочерга + Щипцы + Краги)
Инструменты для управления огнем, которые приятно держать в руках.
* Производство (для вас):
* Кочерга и щипцы вырезаются лазером из полосы 6 мм с граненой рукоятью (без сложной ручной ковки!).
* Рукоять обтягивается натуральной черной кожей или оплетается кожаным шнуром.
* Краги (термоперчатки) заказываются оптом на фабрике спецодежды из плотного спилка (по 400 ₽) и брендируются вашим тиснением/латунной клепкой.
* Позиционирование (для клиента): «Крафтовый сет огнеупорных инструментов ручной работы из оружейной стали и дубленой кожи».
* Себестоимость комплекта: 1 800 – 2 500 ₽
* Розничная цена: 22 000 – 35 000 ₽
5. Всепогодный защитный чехол «Armor Cover»
Обязательный допродажный пункт для загородных резиденций.
* Производство (для вас):
Пошив в швейном цехе по лекалам чаши из ткани Oxford 600D / 1680D с полиуретановой мембраной (влагостойкость \(5000+\text{ мм}\)). Контрастная строчка, утягивающий шнур с фиксатором и резиновый/металлический шильд с брендом.
* Позиционирование (для клиента): «Индивидуальный яхтенный чехол из армированной мембраны для консервации чаши на зиму».
* Себестоимость: 1 200 – 1 800 ₽
* Розничная цена: 14 000 – 19 000 ₽
Сводная экономика: Эффект бандла (Пакетов)
Не продавайте чашу только «голой». Формируйте три пакетных предложения:
| Пакет | Состав | Себестоимость | Цена для клиента | Ваша чистая маржа |
|---|---|---|---|---|
| Monolith (Базовый) | Чаша Facet + скрытая база | ~18 500 ₽ | 169 000 ₽ | 150 500 ₽ |
| Lounge Edition (Популярный) | Чаша + Крышка-столешница + Чехол | ~23 000 ₽ | 219 000 ₽ | 196 000 ₽ |
| Grand Residence (Флагман) | Чаша + Столешница + Планча-гриль + Дровница Facet + Набор инструментов + Чехол | ~34 000 ₽ | 349 000 ₽ | 315 000 ₽ |
Психологический триггер для богатых клиентов:
Для владельца дома стоимостью от \(500\ 000\) разница между 169 000 ₽ и 349 000 ₽ незначительна, но в максимальном пакете он закрывает вопрос обустройства всей костровой зоны «под ключ» в едином дизайнерском стиле.
Homi
В премиальном сегменте клиент покупает не просто изделие из металла — он покупает ритуал обладания. Ошибка большинства производителей костровых чаш в том, что они привозят изделие за 200 000 ₽ на поддоне, обмотанном серым скотчем и грязной стрейч-пленкой. Это моментально разрушает статусность.
Грамотно выстроенный анбоксинг и брендинг при себестоимости всего в 4 500 – 6 500 ₽ добавляют изделию визуальный вес на +50 000 – 80 000 ₽ к розничной цене.
1. Айдентика и брендинг на самом изделии
Забудьте о названиях вроде «ПК Металл-Сервис» или «Ковка-Плюс». Брендинг должен звучать как закрытое архитектурное бюро или скандинавское дизайн-ателье: например, VÖRN Atelier, KRONOS Architecture, THE MONOLITH Studio.
Фирменный металлический шильд (паспорт на изделии)
На внешней грани чаши или на консоли основания устанавливается монолитная металлическая табличка:
* Материал: Шлифованная латунь толщиной 2–3 мм или матовая вороненая нержавеющая сталь.
* Технология: Глубокая лазерная гравировка с заливкой черной эмалью (на ЧПУ-гравере).
* Крепление: Латунные заклепки с круглой шляпкой (ручная клепка, подчеркивающая мануфактурный крафт).
* Содержание шильда:
text
  ┌──────────────────────────────────────────────┐
  │  V Ö R N   A T E L I E R                     │
  │  SERIES: FACET MONOLITH                      │
  │  EDITION: 18 / 50   •   YEAR: 2024           │
  │  CRAFTED IN PRIVATE WORKSHOP • HAND-FINISHED │
  └──────────────────────────────────────────────┘
* Себестоимость шильда: ~350–500 ₽ (партия 20–30 шт на лазерной гравировке).
2. Паспорт изделия (Certificate of Authenticity)
Паспорт должен ощущаться в руках как дорогой документ — документ на права владения арт-объектом, а не инструкция к микроволновке.
- Формат и бумага:
* Папка-конверт из дизайнерского черного картона с эффектом soft-touch (Touche Cover плотностью 300–350 г/м²).
* Сам сертификат — хлопковая бумага кремового цвета (верже) с водяными знаками или тиснением золотой/медной фольгой. - Атрибуты подлинности:
* Реальная мокрая подпись ведущего мастера и инженера ОТК перьевой ручкой.
* Настоящий сургучный оттиск черного или золотого цвета с логотипом бренда.
* Уникальный номер, совпадающий с номером на латунном шильде чаши. - Что написано внутри:
* Манифест концепта: 3–4 предложения о геометрии разлома, игре света и вечности металла.
* Технический формуляр: Марка стали, толщина листа, расчетный срок службы (например, 25 лет).
* Инструкция по первому розжигу (First Fire Protocol): Правило постепенного ввода в эксплуатацию (первая протопка 40 минут на умеренном пламени для окончательной кристаллизации термоэмали).
* Себестоимость комплекта полиграфии: ~600–900 ₽ при печати мини-тиража в типографии.
3. Премиальный ящик-кофр (Архитектурный анбоксинг)
Клиент или его прораб встречают доставку. Вместо строительного поддона перед ними — музейный транспортировочный кофр (Museum Art Crate), как для транспортировки скульптур на аукцион Sotheby's.
Из чего собирается такой ящик (сверхдешево в цеху):
- Фанера ФК 9–12 мм: Раскраивается на форматно-раскроечном станке за 15 минут.
- Черная морилка / эко-пропитка на водной основе: Наносится краскопультом за 2 минуты. Дерево приобретает брутальный угольный оттенок с видна структура волокон.
- Белый/серый трафарет: Через трафарет из оракала наносится крупное название бренда, стрелки «Верх» и пиктограммы безопасной строповки.
- Быстросъемная крышка: Закрывается не на 50 саморезов, а на 4 эксцентриковых металлических замка-лягушки или винты с барашками, чтобы клиент мог открыть ящик за 30 секунд без шуруповерта.
4. Содержимое «Welcome Box» (Коробка первого розжига)
Сверху под крышкой кофра клиента встречает аккуратная черная коробка с золотым тиснением. Внутри разложен стартовый набор:
| Элемент набора | Что представляет собой в закупке | Впечатление клиента |
|---|---|---|
| Каминные спички XXL (20 см) | Заказ спичек в черных коробках с вашим логотипом (от 120 ₽/пачка). | «Они продумали даже длину спички, чтобы я не обжег пальцы». |
| Пара белых хлопковых перчаток | Текстильные перчатки сомелье/ювелира (от 70 ₽/пара). | Создает ощущение прикосновения к произведению искусства. |
| Эко-розжиг из древесной шерсти | 3–4 шарика из натуральной стружки, пропитанной воском (себестоимость 30 ₽). | Запах натуральной хвои и сосны вместо едкого бензинового керосина. |
| Конверт с паспортом и карточкой мастера | Дизайнерский конверт с сургучной печатью. | Индивидуальный подход и гордость за приобретенный оригинал. |
Экономика брендинга и анбоксинга
- Изготовление фанерного кофра с фурнитурой: 3 200 ₽
- Тканевый чехол-пыльник (спанбонд черного цвета 120 г/м²): 450 ₽
- Латунный номерной шильд с гравировкой: 400 ₽
- Welcome-Box с полиграфией, перчатками и спичками: 950 ₽
- Итоговые вложения: \(\approx 5\ 000\text{ ₽}\)
Результат: Изделие из обычной стали за 18 000 ₽ в такой подаче безоговорочно воспринимается заказчиками и ландшафтными архитекторами на уровне европейских премиум-брендов (Girse-Design, Focus, GlammFire), которые стоят от \(3\ 000 – 6\ 000\ \text{€}\).
Homi
Чтобы запустить этот брендинг на практике без долгих согласований, перейдем от концепции к готовому пакету внедрения. Ниже представлены готовые тексты для верстки в типографии, точная спецификация материалов и пошаговый регламент распаковки.
1. Готовый макет паспорта изделия (для верстки в печать)
Формат издания: буклет-раскладушка на 3 сложения (евробуклет) или сшивка на 2 латунные скобы. Размер: \(148 \times 210\text{ мм}\) (А5), плотная бумага с фактурой льна или хлопка (Gmund Cotton или Fedrigoni Materica, 250–300 г/м²).
Страница 1: Обложка
V Ö R N
A T E L I E RСЕРТИФИКАТ АУТЕНТИЧНОСТИ И ПАСПОРТ ОБЪЕКТА
Серия: FACET MONOLITH
(Тиснение матовой золотой фольгой на черном картоне)
Страница 2: Манифест концепта
(Текст должен продавать философию, а не характеристики железа)
Стихия, заключенная в геометрию.
FACET — это диалог между грубой силой конструкционной стали и выверенной точностью архитектурных плоскостей. Каждая грань спроектирована для создания направленных конвекционных потоков и многократного переотражения теплового спектра.
Металл толщиной 4 мм прошел ЧПУ-плазменную стабилизацию и финишную ручную доводку в мануфактурной мастерской. Этот очаг создан не для того, чтобы согревать пространство — он подчиняет его себе, становясь гравитационным центром вашей резиденции.
Страница 3: Формуляр подлинности
(Заполняется мастером вручную гелевой или перьевой ручкой с белыми/золотыми чернилами)
| Параметр | Значение в паспорте |
|---|---|
| Уникальный ID изделия: | VRN-FCT-2024 / [ ___ ] (соответствует шильду) |
| Материал корпуса: | Конструкционная легированная сталь 4.0 мм |
| Термопокрытие: | Кремнийорганический базальтовый муар (до \(900^\circ\text{C}\)) |
| Мастер сборочного участка: | [ Личная подпись мастера ] |
| Инженер контроля геометрии (ОТК): | [ Личная подпись ] |
| Дата выпуска: | «» _ 202 г. |
(Ниже — место под оттиск настоящего сургучного штампа)
Страница 4: «First Fire Protocol» (Ритуал первого розжига)
(Правила ухода, поданные как благородная традиция)
- Консервация эмали: Первая протопка длится ровно 40 минут на умеренном пламени (не более 3–4 березовых поленьев камерной сушки). В этот момент происходит финальная термическая полимеризация жаростойких пигментов. Легкий дымок от корпуса при первом розжиге является штатным процессом закалки.
- Топливный кодекс: Используйте исключительно твердые лиственные породы (дуб, береза, ясень) влажностью не более 15%. Хвойные породы и химические жидкости для розжига исключены — они разрушают золотой отражающий слой.
- Естественная патина: Внутренние грани со временем приобретут неповторимый рисунок от пламени, который подчеркнет индивидуальную историю вашего очага.
2. Спецификация для подрядчиков (что и где заказывать)
| Элемент | Подрядчик | Технические параметры заказа | Ориентир цены (партия) |
|---|---|---|---|
| Латунный шильд | ЧПУ-гравировка / лазер | Латунь ЛС59 толщиной 2 мм, галтовка, глубокая гравировка логотипа с чернением, 2 отверстия \(\varnothing 3.2\text{ мм}\) под заклепки. | 350–450 ₽/шт. |
| Паспорт изделия | Любая оперативная цифровая типография | Бумага Touche Cover черная 301 г/м² (обложка), блок — Fedrigoni Splendorgel Avorio 160 г/м², тиснение золотом Kurz. | 450–650 ₽/шт. (при заказе от 20 шт.) |
| Сургучная печать | Гравировка печатей / лазер | Латунная печать \(\varnothing 25\text{ мм}\) на деревянной ручке + брусковый гибкий полимерный сургуч (не крошится при доставке). | 1 500 ₽ (разово) + 20 ₽/оттиск |
| Welcome-коробка | Производители крафтовых коробок | Самосборная коробка из переплетного картона \(250 \times 150 \times 50\text{ мм}\), кашированная черным эфалином, ложемент из поролона. | 250–380 ₽/шт. |
| Каминные спички | Сувенирные спичечные фабрики | Длина 20 см, черная соломка, черная серная головка, коробок \(220 \times 60\text{ мм}\) с шелкографией. | 120–160 ₽/шт. |
3. Регламент распаковки «Art Crate Experience»
Чтобы распаковка превратилась в событие, доставку нужно регламентировать в виде четкой инструкции для службы логистики или прораба клиента:
[ ЭТАП 1: ВСТРЕЧА ГРУЗА ]
  └── Изделие прибывает в тонированном матово-черном деревянном кофре.
  └── Никакой строительной грязи: ящик протерт, углы защищены черными уголками.
  └── На фасадной стенке — четкая трафаретная маркировка с серийным номером.

[ ЭТАП 2: ОТКРЫТИЕ КРЫШКИ ]
  └── Клиент отщелкивает 4 поворотных замка-бабочки (инструмент не требуется).
  └── Первое, что видит человек при снятии крышки — черная коробка Welcome Box
      с золотым тиснением, закрепленная на бархатных лонжеронах.

[ ЭТАП 3: ВХОД В ПРОДУКТ ]
  └── Открыв Welcome Box, заказчик надевает белые хлопковые перчатки
      и знакомится с Паспортом объекта и Сертификатом подлинности.

[ ЭТАП 4: СНЯТИЕ ТЕКСТИЛЬНОГО ПОКРОВА ]
  └── Чаша упакована в плотный черный спанбонд-кокон, перевязанный
      золотым крученым шнуром с сургучной пломбой.
  └── После среза пломбы ткань эффектно спадает, обнажая грани холодного металла.
4. Дополнительный штрих: Цифровой двойник (NFC-метка)
Для усиления технологичности на обратную сторону латунного шильда наклеивается миниатюрная NFC-метка (себестоимость 30 ₽):
* Клиент подносит смартфон к табличке с серийным номером.
* На экране телефона открывается персональная страница:
* 3D-модель изделия с его уникальным номером;
* видеоролик процесса ручной сварки именно этой серии в мастерской;
* кнопка «Вызов персонального консьержа» (для дозаказа дров, чистки очага или покупки гриль-аксессуаров).
Это окончательно переводит продукт из категории «металлоконструкции» в сегмент высокого предметного дизайна.
Homi
Ландшафтные дизайнеры и архитекторы загородных резиденций — это главный канал сбыта для премиального уличного декора. Архитектор выступает доверенным лицом клиента с бюджетом: если он закладывает объект в визуализацию и проектную спецификацию, клиент утверждает его в 9 из 10 случаев не глядя на цену.
Однако дизайнеров атакуют сотни поставщиков плитки, растений и мебели. Чтобы выделиться и сделать их своими постоянными амбассадорами, нужно решить их главные боли: дать готовые 3D-модели для быстрой вставки в проект, гарантировать надежность и предложить щедрое вознаграждение без задержек.
1. Финансовая математика партнерства: почему 15–20% работают безотказно
Большинство мебельных и ландшафтных брендов платят дизайнерам стандартные 7–10%. За счет вашей сверхвысокой маржинальности вы можете легко предложить 15–20% чистыми.
В денежном выражении это весомый чек за одну рекомендацию:
| Позиция в проекте | Розничная цена для заказчика | Бонус дизайнера (15%) | Бонус дизайнера (20%) | Ваша прибыль после выплаты |
|---|---|---|---|---|
| Чаша Facet (Базовая) | 180 000 ₽ | 27 000 ₽ | 36 000 ₽ | ~125 000 ₽ |
| Комплект Lounge (+ крышка, чехол) | 240 000 ₽ | 36 000 ₽ | 48 000 ₽ | ~170 000 ₽ |
| Зона Grand Residence (+ гриль, дровница) | 350 000 ₽ | 52 500 ₽ | 70 000 ₽ | ~245 000 ₽ |
Психология дизайнера: Закладывая вашу зону очага в проект участка, дизайнер зарабатывает от 36 000 до 70 000 ₽ буквально в два клика мыши. Это сопоставимо с месячной стоимостью проектирования целого раздела чертежей.
Юридическая механика выплат:
- Для ИП и самозанятых дизайнеров: Официальный агентский договор на «оказание услуг по подбору и комплектации интерьерных/экстерьерных решений». Выплата на расчетный счет в течение 3 рабочих дней после 100% оплаты клиентом.
- Скидка клиенту вместо бонуса: Если дизайнер позиционирует себя как принципиально «не берущий откаты», предоставьте ему именной промокод на те же 15–20%, чтобы он подарил эту экономию своему заказчику, укрепив свою репутацию.
2. Ключ к спецификации: 3D-библиотека (Как попасть в проект)
Дизайнер не будет рисовать вашу чашу с нуля. Он идет на 3ddd.ru, SketchUp Warehouse или в свою библиотеку и берет то, что идеально отрендерится за пару секунд.
Что подготовить для дизайнеров на облачном диске (Яндекс.Диск / Google Drive):
- Архитектурные 3D-модели:
*.MAX(Corona Renderer + V-Ray с настроенными шейдерами бархатного матового металла и внутренним золотом).
*.FBXи.OBJ(универсальные форматы для Lumion, Blender, Twinmotion).
*.SKP(для ландшафтников, работающих в SketchUp). - Готовые карточки спецификации:
* PDF-файл на 1 лист: фото изделия, габариты, монтажные требования (вес, основание, пожарные зазоры) без розничных цен. Дизайнер просто прикрепляет этот лист к рабочей проектной документации для заказчика.
3. Материальный «Architect Sample-Box» (Дверь в лучшие бюро)
Не отправляйте бумажные буклеты — их выбрасывают в мусорную корзину. Отправьте в топ-20 архитектурных и ландшафтных студий вашего города презентационный бокс материалов:
- Компактная черная коробка (\(20 \times 15\text{ см}\)):
- Реальный металлический треугольник из стали 4 мм, окрашенный вашей бархатной матовой термоэмалью (дизайнер должен потрогать фактуру).
- Образец золотого жаропрочного напыления.
- Фрагмент полированного латунного шильда с гравировкой.
- Флешка-кредитка из черного металла с логотипом бренда, где уже записана вся 3D-библиотека.
- Стоимость такого набора: около 1 500 – 2 000 ₽.
- Конверсия: Из 20 студий, получивших такой тактильный бокс, минимум 6–8 закладывают очаг в текущие рендеры, потому что это готовый, осязаемый премиум-материал для их мудбордов.
4. Скрипт первого контакта с дизайнером (Telegram / WhatsApp)
Писать нужно лаконично, уважая время архитектора. Никакого «купите нашу чашу» — только предложение профессионального инструмента и заработка.
Тема / Первое сообщение:

«Здравствуйте, [Имя]! Меня зовут [Ваше имя], мануфактура архитектурного металла VÖRN.

Следим за вашими ландшафтными проектами — очень близка ваша работа с геометрией и минимализмом.

Мы производим параметрические костровые чаши и лаунж-зоны серии FACET для частных резиденций премиум-класса.

Чтобы сэкономить время вашим визуализаторам, мы подготовили полную библиотеку настроенных 3D-моделей (3ds Max / Corona / SketchUp). Скачать модели без регистрации можно по ссылке: [Ссылка на диск]

Для партнеров-архитекторов у нас действует прозрачная программа комплектации:
• Официальный агентский бонус: 15–20% от спецификации (от 36 000 до 70 000 ₽ с объекта).
• Гарантия 10 лет, берем на себя доставку в защитном арт-кофре и монтаж на объекте.

Если вам интересен тактильный бокс с образцами металла и покрытий для мудбордов в вашу студию — напишите, куда доставить, курьер привезет в удобное время.

Хорошего дня!»
5. Как удерживать дизайнера в статусе постоянного партнера (LTV)
- Фотосессия их реализованного проекта:
Когда чаша установлена на участке заказчика, отправьте туда профессионального интерьерного фотографа в сумерках. Отдайте дизайнеру премиальные снимки его проекта с горящим костром для его портфолио. Архитекторы охотятся за журнальными кадрами своих объектов — за это они будут специфицировать только ваши изделия. - Мгновенная выплата:
Выплачивайте агентские в день поступления средств от заказчика, не дожидаясь отгрузки. Это создает безупречное доверие. - Защита проекта (Project Protection):
Если дизайнер заложил чашу в проект и зарегистрировал его у вас (просто назвал имя клиента или поселок), клиент не сможет купить ее напрямую дешевле в обход дизайнера — бонус архитектора бронируется за ним железобетонно.
Homi
Чтобы 3D-модель безоговорочно приняли топовые архитекторы и визуализаторы (а также чтобы она прошла строгую модерацию на статус PRO на профильных стоках вроде 3ddd.ru), она должна быть оптимизирована, выверена по масштабу и содержать безупречно настроенные шейдеры материалов.
Ниже представлено готовое техническое задание (ТЗ), которое можно скопировать и сразу отправить фрилансеру-моделлеру на биржу (Kwork, FL.ru, Freelance.ru) или визуализатору в штат.
ТЗ на моделирование и шейдинг: Костровая чаша FACET Monolith
Бюджет на фрилансе: 3 500 – 6 000 ₽ за весь пак.
Срок исполнения: 2–3 дня.
Целевой софт: 3ds Max (версия не старше 2020) + Corona Renderer (v.7+) / V-Ray + конвертация в универсальные форматы.
1. Исходные данные и геометрия
- Габариты модели:
* Внешний диаметр/описанная окружность: \(1050\text{ мм}\).
* Высота общая с подиумом: \(380\text{ мм}\) (глубина чаши — \(220\text{ мм}\)).
* Толщина стенок металла: честные \(4.0\text{ мм}\) (не нулевой shell, грани должны иметь толщину!). - Топология сетки:
* Сетка: полигональная, преимущественно четырехугольники (Quads), без растянутых N-гонов.
* Все острые ребра и стыки граней должны иметь микрофаску (Chamfer / Bevel) радиусом \(1.0 – 1.5\text{ мм}\) с 2–3 сегментами (чтобы ребра ловили реалистичный световой блик на рендере, а не выглядели бритвенно-острыми).
* Количество полигонов: не более 35 000 – 50 000 полигонов на сцену (модель должна быть легкой для вставки в тяжелые экстерьерные сцены с ландшафтом и травой).
* Пивот (Pivot Point): строго в нуле координат \((0, 0, 0)\), выставлен по нижней плоскости подиума.
2. Комплектация сцены (что входит в один файл)
Модель должна содержать логические слои и сгруппированные элементы:
1. Чаша FACET: базовый монолитный корпус на скрытой базе.
2. Наполнение (дрова и угли):
* Слой угля/золы на дне (скан или процедурный шум).
* 4–5 аккуратно сложенных березовых поленьев камерной сушки (с корой и торцевыми спилами).
3. Опциональный слой огня (Corona Light / V-Ray Light Mtl):
* Прокси-геометрия пламени с шейдером самосвечения + скрытый сферический источник теплого света (\(2200\text{ K}\)) внутри для быстрого ночного рендера (по умолчанию выключен или скрыт в отдельный слой LIGHT_FIRE).
4. Аксессуары (лежат рядом или на скрытых слоях):
* Крышка-столешница Facet Top.
* Съемный гриль-диск (планча-кольцо толщиной \(8\text{ мм}\)).
3. Настройка материалов (PBR-шейдинг)
Материалы должны быть полностью настроены в Corona Renderer и V-Ray без использования сторонних плагинов (все текстуры — строго JPG/PNG с путем в ту же папку, без абсолютных путей C:\Users\...).
- Материал 1: Внешняя сталь «Black Matte Muar»
- Диффуз: глубокий графит / околочерный (
RGB 22, 22, 24). - Glossiness/Roughness: низкий глянец (\(0.35 – 0.45\)), матовая шагрень.
- Bump / Normal Map: мелкая зернистая фактура порошкового муара (без царапин, ровное премиальное покрытие).
- Материал 2: Внутренний жаростойкий слой «Dark Gold Patina»
- Шейдер металлического окисления с золотисто-медным отливом на гранях, запекающихся от температуры.
- Материал 3: Латунный шильд
- Металл: латунь ЛС59, полированная со следами направленной шлифовки (Anisotropy \(0.6\)), текстура лазерной черненой гравировки с надписью
VÖRN ATELIER.
4. Пакет финальной сдачи (Deliverables)
Фрилансер должен передать ZIP-архив со следующей структурой папок:
VORN_Facet_Firepit_3D/
├── 3dsMax/
│   ├── Facet_Corona_2020.max (шейдеры Corona)
│   └── Facet_VRay_2020.max (шейдеры V-Ray)
├── Universal_Formats/
│   ├── Facet_Monolith.FBX (с сохраненными материалами и текстурными координатами)
│   ├── Facet_Monolith.OBJ + .MTL
│   └── Facet_Monolith.SKP (SketchUp 2020 с текстурами для ландшафтников)
├── Textures/ (разрешение 2K / 4K, бесшовные, PNG 8-bit)
│   ├── Metal_Muar_Roughness.jpg
│   ├── Metal_Muar_Bump.jpg
│   ├── Brass_Anisotropy.jpg
│   ├── Wood_Bark_Diffuse.jpg
│   └── Wood_Bark_Normal.jpg
└── Renders_Preview/ (3 пререндера на нейтральном студийном фоне)
    ├── Facet_Day_Clay.jpg (сетка)
    ├── Facet_Day_Beauty.jpg
    └── Facet_Night_Fire.jpg
5. Чек-лист проверки работы перед оплатой
- [ ] Масштаб сцены выставлен в миллиметрах (System Units = Millimeters).
- [ ] Отсутствуют сторонние модификаторы, требующие плагинов.
- [ ] Выполнен сброс трансформаций:
Reset XFormприменен, стек свернут вEditable Poly. - [ ] Пути к текстурам зачищены через
Asset Tracking(пути относительные). - [ ] При импорте FBX в чистую сцену геометрия не разлетается, нормали не вывернуты.
Homi
Создание премиальной костровой чаши FACET базируется на ключевом технологическом принципе: максимум гибки на ЧПУ, минимум ручной сварки. Сварные швы в термонагруженных изделиях подвержены температурным поводкам, поэтому форма чаши проектируется как единая развертка («раскрывающийся цветок») с радиальными гибами.
Ниже приведена полная конструкторская и производственная документация: от чертежа и раскроя до финишной термической обработки.
1. Архитектура и технические параметры чаши
- Габаритный диаметр (по вершинам): \(1050\text{ мм}\) (вписанный диаметр — \(980\text{ мм}\)).
- Общая высота с подиумом: \(380\text{ мм}\) (глубина костровой зоны — \(240\text{ мм}\), высота базы — \(140\text{ мм}\)).
- Материал корпуса: Конструкционная низколегированная сталь 09Г2С толщиной 4,0 мм (в отличие от рядовой Ст3, сталь 09Г2С имеет повышенный предел текучести и устойчива к циклическому температурному короблению до \(500\text{–}550^\circ\text{C}\)).
- Материал колосника и жарового пода: Сталь 09Г2С или жаропрочная 12Х17 толщиной 6,0 мм.
- Масса изделия в сборе: \(\approx 64\text{ кг}\).
2. Технический чертеж и схема раскроя
3. Пошаговый технологический цикл (Routing Sheet)
Производство разбито на 8 контролируемых стадий. Суммарный цикл изготовления одной чаши бригадой из 2 человек — 4,5–5 рабочих часов.
[ЭТАП 1: ЧПУ-ЛАЗЕР] ➔ [ЭТАП 2: ЧПУ-ГИБКА] ➔ [ЭТАП 3: СБОРКА НА СТАПЕЛЕ]
        │
[ЭТАП 4: ТАКТОВАЯ СВАРКА (TIG/MIG)] ➔ [ЭТАП 5: ОБРАБОТКА ШВОВ]
        │
[ЭТАП 6: ДРОБЕСТРУЙ Sa 2.5] ➔ [ЭТАП 7: ПОКРЫТИЕ 900°C] ➔ [ЭТАП 8: ШИЛЬД И ОТК]
Этап 1. Раскрой металла на лазерном станке (ЧПУ)
- Программная раскладка (Nesting):
* Развертка чаши вписывается в квадрат \(1180 \times 1180\text{ мм}\). При использовании листа \(1500 \times 3000\text{ мм}\) на одном листе размещаются 2 основные чаши + обе базы-подиума + колосники (коэффициент использования металла \(> 82\%\)). - Параметры реза для стали 09Г2С (4 мм):
* Газ: Кислород (\(O_2\)) давлением \(0,6\text{–}0,8\text{ бар}\) либо Азот (\(N_2\)) \(14\text{ бар}\) (азот предпочтительнее: кромка не окисляется, отсутствует окалина, шов готов к сварке без зачистки).
* В углах стыка лепестков программируются технологические разгрузочные микроотверстия \(\varnothing 3\text{ мм}\) (Corner Relief), чтобы при гибке металл в углах не образовывал наплывов и разрывов.
* По линиям гиба с внутренней стороны наносятся лазерные риски (кернение) глубиной \(0,3\text{ мм}\) — лазер задает безошибочную траекторию для упоров листогиба.
Этап 2. Гибка на листогибочном прессе с ЧПУ
- Оснастка: Острый пуансон \(R=1,5\text{ мм}\) и V-образная матрица \(V=25\text{–}32\text{ мм}\).
- Угол гиба: 8 радиальных гибов формуются под тупым углом \(128^\circ\) (угол раскрытия чаши).
- Контроль: За счет предварительно прорезанных пазов на лазере оператор прикладывает лист к упорам за секунды. После 8 гибов лепестки автоматически сходятся кромка к кромке с расчетным зазором под сварку \(0,8\text{–}1,0\text{ мм}\).
Этап 3. Сборка на монтажном стапеле и прихватка
- Заготовка укладывается на кондуктор (стапель из квадратной трубы).
- Лепестки стягиваются кольцевой ременной струбциной по внешнему верхнему периметру.
- Выполняются сварочные прихватки (Tack Welds) полуавтоматом в смеси газов \(Ar+CO_2\) (\(80/20\)):
- Прихватки длиной \(5\text{ мм}\) с шагом \(70\text{ мм}\) по всем 8 стыковым швам.
- Начинать строго от центра (дна) к внешним верхним углам, чтобы распределить внутреннее напряжение металла наружу.
Этап 4. Сварочные работы (Минимизация температурных поводок)
Костровая чаша испытывает сильный термоудар при эксплуатации. Ошибочная технология сварки приведет к тому, что при первом же костре чашу «поведет винтом».
- Метод сварки: Полуавтоматическая сварка MIG/MAG проволокой Св-08Г2С \(\varnothing 1,0\text{ мм}\) или аргонодуговая TIG-сварка.
- Техника прохода: Обратноступенчатый метод.
- Швы длиной \(280\text{ мм}\) провариваются отрезками по \(50\text{ мм}\) крест-накрест (диагонально противоположные грани), давая металлу остыть ниже \(120^\circ\text{C}\).
- Сварка выполняется с внутренней стороны чаши на глубину проплавления \(75\text{–}80\%\).
- Внешние ребра остаются цельными, либо с наружной стороны делается аккуратный косметический шов с последующей зашлифовкой в плоскость.
Этап 5. Слесарная обработка и зачистка
- Внешние стыки шлифуются угловой шлифмашиной с фибровыми кругами зернистостью P60, затем P120.
- Критичное требование: Грани должны оставаться бритвенно-прямыми. Запрещено «заваливать» и скруглять ребра лепестковыми кругами — полигональный стиль Facet держится именно на четкости линий сопряжения плоскостей.
Этап 6. Дробеструйная обработка (Подготовка поверхности)
- Обычная обезжирка растворителем не держит термокраску: при \(600^\circ\text{C}\) краска отшелушится пластами.
- Обязательна дробеструйная или пескоструйная обработка фракцией колотой стальной дроби \(0,3\text{–}0,5\text{ мм}\) до степени Sa 2.5 по ISO 8501-1.
- Поверхность получает равномерную шероховатость (\(R_z = 30\text{–}45\text{ мкм}\)), обеспечивающую молекулярную адгезию кремнийорганической эмали.
Этап 7. Нанесение термостойкого покрытия и полимеризация
- Внешний корпус: Нанесение жаропрочной термоэмали Certa 900°C или Elcon 800°C (цвет: черный матовый графит или муар). Наносится краскопультом в 2 перекрестных слоя толщиной \(40\text{–}50\text{ мкм}\).
- Сушка и термозакалка:
- Межслойная сушка — 30 минут при температуре \(20^\circ\text{C}\).
- Термополимеризация: прогон в покрасочной печи при температуре \(200^\circ\text{C}\) в течение 40 минут (или первичная протопка на стенде цеха). Без нагрева кремнийорганические смолы не выходят на проектную прочность.
Этап 8. Монтаж базы и латунного шильда
- База (граненый усеченный восьмигранник) прикручивается к чаше на 4 термостойких болта М10 из нержавеющей стали А2 через скрытые внутренние проушины. Съемная база облегчает транспортировку (чаша и база пакуются компактнее).
- На внешнюю фронтальную грань по кондуктору сверлятся 2 глухих отверстия \(\varnothing 3,2\text{ мм}\). Монтируется латунный шильд с серийным номером на вытяжные медные или латунные заклепки.
4. Конструкция поддувала и зольной корзины
В днище чаши вырезано отверстие \(\varnothing 180\text{ мм}\), куда заподлицо садится съемный жаровой колосник из стали 6 мм с радиальными пазами для забора первичного воздуха.
       [ ДРОВА В ЧАШЕ ]
═══════════════╤═══════════════  <- Сталь 09Г2С (4 мм)
          ┌────┴────┐
          │ КОЛОСНИК│            <- Решетка 6 мм (лазерная резка)
          └────┬────┘
═══════════════╧═══════════════
       │ ЗОЛЬНЫЙ ЛОТОК │         <- Выдвижной ящик под дном
       └──[ПОДДУВАЛО]──┘         <- Забор воздуха с улицы через скрытые пазы базы
- Холодный воздух поступает снизу через скрытые щели в базе, охлаждает внешнее днище и через колосник питает корень костра кислородом.
- Угли не задыхаются, а зола осыпается во внутренний зольный лоток, который очищается раз в 5–6 протопок.
5. Точная себестоимость производства (BOM-лист на 1 шт.)
Цены усреднены по металлобазам и цехам лазерного раскроя (расчет на мелкосерийный выпуск от 5 шт.):
| Статья расходов | Параметры / Материал | Расход на 1 чашу | Себестоимость |
|---|---|---|---|
| Листовой металл | Сталь 09Г2С, г/к 4.0 мм (\(1500 \times 3000\)) | 68 кг (с учетом раскроя) | 5 400 ₽ |
| Металл колосника | Сталь 09Г2С 6.0 мм | 8 кг | 720 ₽ |
| Лазерная резка ЧПУ | Метры реза + врезки (\(O_2 / N_2\)) | 22 м.п. реза, 18 врезок | 2 100 ₽ |
| ЧПУ-гибка | 8 гибов чаши + 8 гибов базы | 16 гибов | 1 200 ₽ |
| Сварочные работы | Сборка на прихватки, TIG/MIG шов | 1,5 нормо-часа | 1 800 ₽ |
| Слесарка / Зачистка | Фибровые круги 3M Cubitron II, лента | 1 час работы + расходники | 1 400 ₽ |
| Дробеструйная очистка | Камера Sa 2.5 | 1 шт. | 1 200 ₽ |
| Покраска и сушка | Эмаль Certa 900°C (0.8 кг) + растворитель | Материал + камера | 1 600 ₽ |
| Латунный шильд и крепеж | Фрезеровка латуни 2 мм + гравировка | 1 комплект | 450 ₽ |
| Непредвиденные цеховые | Электроэнергия, амортизация газа | — | 600 ₽ |
| ИТОГО себестоимость: | 16 470 ₽ |
При розничной цене изделия в 169 000 – 180 000 ₽ чистая производственная рентабельность составляет более 900%.
Homi
Чтобы файл DXF был принят любым оператором лазерного ЧПУ (CypCut, Lantek, Radan, TruTops) без звонков с вопросами и задержек, чертеж должен быть подготовлен по строгим производственным стандартам. Ошибки в DXF приводят к браку металла, порче оптической головы лазера или случайному прорезанию линий, предназначенных под гибку.
Ниже приведена исчерпывающая спецификация подготовки файлов раскроя для серии FACET.
1. Архитектура слоев DXF (Стандарт CAM-систем)
ЧПУ-комплексы разделяют технологические операции по цветам и слоям. Разделяйте резку, гравировку и маркировку на разные независимые слои:
| Имя слоя | Цвет (AutoCAD Index) | Тип линий | Назначение / Действие станка |
|---|---|---|---|
0_CUT_EXT |
Белый / Черный (#7) |
Continuous (неразрывная) |
Внешний чистовой контур. Режется в последнюю очередь на рабочей мощности (кислород/азот). |
0_CUT_INT |
Желтый (#2) или Зеленый (#3) |
Continuous (неразрывная) |
Внутренние отверстия и пазы. Режутся в первую очередь, пока деталь жестко зафиксирована в листе. |
0_BEND_LINE |
Красный (#1) |
Continuous (тонкая) |
Линии гиба под пресс. Режим поверхностной микрогравировки (испарение окалины на мощности 5–10%). Не сквозной рез! |
0_MARKING |
Голубой (#4) |
Continuous |
Текстовая маркировка. Нанесение шифра детали, стрелки направления проката или угла гиба (гравировка). |
0_INFO |
Серый (#8) |
DASHED |
Габаритный габарит развертки (Bounding Box) для контроля оператором. Слой отключается перед генерацией G-кода. |
2. Визуальная схема разметки в DXF-файле
3. Технические требования к геометрии (Чек-лист САПР)
- Формат сохранения:
* Строго AutoCAD 2000 / 2004 ASCII DXF (не бинарный и не версии 2018+). Это исключает сбои чтения в устаревших стойках ЧПУ. - Масштаб и единицы измерения:
* Строго 1:1 в миллиметрах (\(1\text{ единица} = 1\text{ мм}\)).
* Чертеж должен лежать строго в плоскости \(XY\) (\(Z = 0.000\) для всех вершин). Никаких 3D-полилиний. - Топология векторов:
* Только замкнутые полилинии (LWPOLYLINE): Контуры должны быть соединены (Join/PEDIT). Не допускаются обрывы даже в \(0,05\text{ мм}\), иначе станок остановится или пропустит деталь.
* Полное отсутствие самопересечений и дубликатов: Удаляйте задвоенные линии командойOVERKILL(Overkill устраняет двойной проход лазера по одному месту, который прожигает металл).
* Никаких сплайнов и эллипсов: Все сплайны (SPLINE) должны быть конвертированы в дуги (ARC) или полилинии с погрешностью аппроксимации не грубее \(0,05\text{ мм}\). Стойки ЧПУ не умеют рассчитывать интерполяцию по сплайнам напрямую. - Разгрузка углов (Corner Relief):
* В местах, где сходятся грани под гибку стали 4 мм, обязательны радиальные вырезы или круглые просечки диаметром \(\varnothing 3,5 – 4,0\text{ мм}\) (правило: диаметр разгрузки \(\ge\) толщине металла \(S\)). Без них при гибке металл на ребрах образует безобразные выпуклые наплывы («уши»), мешающие плотному стыку граней под сварку. - Микрогравировка линий гиба:
* Линии гиба не доводятся до края внешнего контура на \(3\text{ мм}\), чтобы лазер при включении луча не оставил зазубрину на чистой кромке среза.
4. Номенклатура и правила именования файлов
Операторы лазера обрабатывают десятки заказов в смену. Название файла должно содержать всю необходимую информацию без необходимости открывать сопроводительные записки.
Шаблон имени файла:
[АРТИКУЛ]_[НАИМЕНОВАНИЕ]_[МАТЕРИАЛ]_[ТОЛЩИНА]_[КОЛИЧЕСТВО]шт.dxf
Примеры для комплекта FACET:
FCT-01_CHASHA-LEPESTOK_09G2S_4mm_1sht.dxf(основная развертка)FCT-02_BASE-OCTAGON_09G2S_4mm_1sht.dxf(подиум-основание)FCT-03_GRATE-KOLOSNIK_09G2S_6mm_1sht.dxf(жаровая решетка 6 мм)FCT-04_ASH-TRAY_St3_2mm_1sht.dxf(зольный ящик)
5. Сопроводительный PDF-паспорт (Обязательное дополнение к DXF)
Никогда не отправляйте «голый» DXF. К нему всегда прикладывается одностраничный PDF с контрольными размерами.
┌──────────────────────────────────────────────────────────────────────┐
│ VÖRN ATELIER // КОНТРОЛЬНЫЙ ЛИСТ РАСКРОЯ К ЗАКАЗУ № _____            │
├──────────────────────────────────────────────────────────────────────┤
│ 1. МАТЕРИАЛ: Сталь 09Г2С г/к, толщина 4.0 мм (ГОСТ 19281-2014)       │
│ 2. ГАЗ РЕЗА: Предпочтительно N2 (Азот) без окалины / Допуск: O2      │
│ 3. КОНТРОЛЬНЫЕ ГАБАРИТЫ РАЗВЕРТКИ: 1180.4 х 1180.4 мм                 │
│ 4. СЛОИ В ФАЙЛЕ:                                                     │
│    - Слой "0_CUT_EXT" (белый) -> Чистовой рез                        │
│    - Слой "0_CUT_INT" (желтый) -> Внутренние отверстия               │
│    - Слой "0_BEND_LINE" (красный) -> Кернение/гравировка (НЕ РЕЗАТЬ!)│
│ 5. КОЛИЧЕСТВО ИЗДЕЛИЙ: 5 комплектов                                  │
└──────────────────────────────────────────────────────────────────────┘
Зачем это нужно: Оператор открывает DXF, измеряет диагональ Bounding Box. Если она совпадает с цифрой в PDF (\(1180,4\text{ мм}\)) — масштаб верный, смещения координат нет, риск запороть дорогой лист металла исключен на \(100\%\).
Homi
Главная проблема при сварке многогранных конструкций из листового металла толщиной 4 мм — термоусадочный «винт» (поводка). Если собирать лепестки чаши вручную по разметке, малейшая погрешность гибки (\(0,5^\circ\)) на радиусе в полметра даст расхождение кромок до \(6\text{–}8\text{ мм}\), а верхний периметр потеряет форму круга.
Идеальное решение для мелкосерийного производства — пазогребневый стапель-кондуктор скелетного типа, собираемый из лазерной нарезки (сталь Ст3 толщиной 6–8 мм). Он не требует фрезерных работ, собирается за 1 час на собственном производстве и гарантирует повторяемость геометрии в пределах \(\pm 0,5\text{ мм}\).
1. Архитектура и принцип работы кондуктора
Стапель представляет собой жесткую внешнюю «люльку» (каркас), в которую вкладывается согнутая заготовка чаши:
1. Нижний базирующий диск: фиксирует днище чаши через центральные технологические отверстия зольника.
2. 8 радиальных опорных ребер-ложементов: лазерный рез с точно выверенным углом \(128^\circ\) задает точный наклон для каждой из 8 граней.
3. Свободный доступ к швам: ложементы поддерживают грани по центру, оставляя угловые стыки полностью открытыми для двусторонней прихватки и провара.
4. Периметральный эксцентриковый бандаж: фиксирует верхние углы чаши, исключая раскрытие лепестков при нагреве.
2. Сборочный чертеж кондуктора (Jig Fixture FCT-ST-01)
3. Спецификация деталей кондуктора (BOM)
Для изготовления стапеля все плоские детали вырезаются на том же лазерном ЧПУ из обрезков рядовой листовой стали:
| Поз. | Наименование детали | Материал | Кол-во | Назначение |
|---|---|---|---|---|
| 1 | Опорный диск базы (\(\varnothing 700\text{ мм}\)) | Сталь Ст3 толщиной 10–12 мм | 1 шт. | Массивная плита, исключающая качание стапеля на сварочном столе. |
| 2 | Центральная втулка-пилон | Круглая труба \(89 \times 4\text{ мм}\), \(L=120\text{ мм}\) | 1 шт. | Несущая колонна с приваренной гайкой Трапецеидальной резьбы \(\text{Tr}\,24\times5\). |
| 3 | Радиальные ребра-ложементы | Сталь Ст3 толщиной 8 мм (лазерная резка) | 8 шт. | Ребра с пазами типа «шип-паз», задающие опорную плоскость \(128^\circ\). |
| 4 | Прижимной грибок дна | Круг \(\varnothing 200\text{ мм}\), толщина 10 мм | 1 шт. | Фиксирует дно чаши к стапелю через отверстие колосника. |
| 5 | Винт прижима с Т-рукоятью | Винтовой шток М24 или \(\text{Tr}\,24\) | 1 шт. | Центральный зажим с усилием затяжки до 1,5 тонн. |
| 6 | Рычажные прижимы (Toggle Clamps) | Тип GH-101-E или GH-201 (усилие 180 кг) | 8 шт. | Быстродействующие прижимы для фиксации верхних углов граней. |
4. Регламент работы на стапеле: пошаговая сборка без перекосов
Сварка на стапеле ведется строго по термосимметричной схеме. Нельзя последовательно сваривать швы по кругу — это гарантированно перекосит изделие.
[ ПОРЯДОК СВАРКИ ШВОВ (ДИАГОНАЛЬНО-ПЕРЕКРЕСТНЫЙ) ]

              Шов 1
           ┌────▲────┐
    Шов 6 │         │ Шов 4
      ◄───┤  ОЧАГ  ├───►
    Шов 3 │  FACET  │ Шов 7
           └────▼────┘
              Шов 2
     (Затем диагональные пары 5-8)
Шаг 1. Укладка и базирование заготовки
- Развертка чаши после гибки на прессе свободно опускается в стапель.
- Центральный прижимной диск накладывается на внутреннее дно и затягивается центральным винтом. Дно притягивается в идеальную горизонтальную плоскость.
- 8 верхних рычажных прижимов (Toggle Clamps) защелкиваются на вершинах лепестков. Лепестки плотно ложатся на опорные грани стапеля.
- Контроль зазора: По всем 8 радиальным стыкам должен образоваться равномерный зазор \(0,8\text{–}1,2\text{ мм}\) по всей длине ребра.
Шаг 2. Тактовая прихватка (Tack Welding)
- Прихватки выполняются TIG-сваркой (без присадки или с присадкой Св-08Г2С \(\varnothing 1,0\text{ мм}\)) либо полуавтоматом в смеси \(Ar+CO_2\).
- Длина прихватки — \(4\text{–}5\text{ мм}\), катет — \(3\text{ мм}\).
- Шаг прихваток:
1. Первая прихватка — строго в корень (в месте перехода дна в лепесток).
2. Вторая прихватка — на самом верхнем внешнем углу.
3. Третья прихватка — ровно посередине ребра. - Прихватывать грани строго противоположными парами: Грань 1-5 \(\rightarrow\) Грань 3-7 \(\rightarrow\) Грань 2-6 \(\rightarrow\) Грань 4-8.
Шаг 3. Основной провар (Обратноступенчатый метод)
- Сварка ведется изнутри чаши, пока изделие зафиксировано в кондукторе.
- Каждый шов (\(L \approx 280\text{ мм}\)) делится на 3 участка по \(90\text{ мм}\).
- Направление сварки каждого участка — обратноступенчатое (от края к основанию, навстречу общему направлению распространения тепла).
- Режимы сварки полуавтоматом для стали 4 мм:
* Сварочный ток: \(140\text{–}155\text{ А}\);
* Напряжение дуги: \(19\text{–}20,5\text{ В}\);
* Вылет проволоки: \(10\text{–}12\text{ мм}\). - После сварки внутренних швов изделие оставляют в зажатом кондукторе до остывания до \(60\text{–}70^\circ\text{C}\) (около 15 минут). Нельзя раскреплять горячую чашу — остывающий металл должен стабилизироваться в геометрии стапеля.
5. Контрольная карта геометрии (ОТК после выемки из стапеля)
После раскрепления винта чаша извлекается из стапеля и устанавливается на контрольную гранитную или стальную поверочную плиту.
               D1 (1050 мм)
         ┌───────────────────────┐
         │     \     ▲     /     │
         │       \   │   /       │
D4 ──────┼───────────┼───────────┼────── D2 (1050 мм)
         │       /   │   \       │
         │     /     ▼     \     │
         └───────────────────────┘
               D3 (1050 мм)
| Параметр контроля | Номинал | Поле допуска | Метод проверки |
|---|---|---|---|
| Диагонали верхнего контура (\(D_1, D_2, D_3, D_4\)) | \(1050\text{ мм}\) | \(\pm 1,5\text{ мм}\) | Лазерный дальномер или штангенинструмент \(L=1500\text{ мм}\). Разница между диагоналями \(\le 2\text{ мм}\). |
| Плоскостность дна (неприлегание к плите) | \(0\text{ мм}\) | \(< 0,8\text{ мм}\) | Щуп клиновой на поверочной плите (отсутствие эффекта «качелей»). |
| Отклонение угла граней от горизонтали | \(38^\circ\) (гиб \(128^\circ\)) | \(\pm 0^\circ 20'\) | Электронный угломер с магнитным основанием. |
| Внешняя стрела прогиба ребра сварки | \(0\text{ мм}\) | \(< 1,0\text{ мм}\) | Проверочная линейка ШД-630 вдоль сварного ребра. |
При соблюдении данного регламента процент брака по геометрии сводится к нулю, а финишная шлифовка граней занимает не более 20 минут на изделие.
Homi
Для сварки конструкционной стали 09Г2С толщиной 4,0 мм в условиях серийного производства ключевая задача — получить глубокий провар корня без сквозного прожога и свести к минимуму разбрызгивание металла (сварочные брызги портят товарный вид граней и увеличивают время на слесарную зачистку).
Ниже приведены выверенные технологические карты настройки сварочного полуавтомата (MIG/MAG) для проволоки \(\varnothing 1,0\text{ мм}\) и смеси газов \(\text{Ar} + \text{CO}_2\) (\(82/18\)).
1. Сводная таблица режимов под разные этапы сборки
Базовые расходники:
• Проволока: Св-08Г2С или импортный аналог ER70S-6 (омедненная или полированная), диаметр \(\varnothing 1,0\text{ мм}\).
• Защитный газ: Смесь сварочная К-18 (\(82\%\ \text{Ar} + 18\%\ \text{CO}_2\)). Чистый \(\text{CO}_2\) использовать не рекомендуется из-за жесткой дуги и обильного набрызгивания на металл.
• Полярность: Обратная (плюс на горелкеDC+, минус на массе).
| Параметр сварки | 1. Прихватки в кондукторе (Tack) | 2. Основной внутренний шов (Root/Fill) | 3. Внешний косметический шов | 4. Приварка базы и колосника (6 мм) |
|---|---|---|---|---|
| Сила тока (\(I\)) | \(160 – 175\text{ А}\) | \(145 – 155\text{ А}\) | \(110 – 125\text{ А}\) | \(180 – 200\text{ А}\) |
| Напряжение дуги (\(U\)) | \(20,5 – 21,5\text{ В}\) | \(19,0 – 20,0\text{ В}\) | \(17,5 – 18,5\text{ В}\) | \(22,0 – 23,5\text{ В}\) |
| Скорость подачи проволоки | \(6,0 – 6,5\text{ м/мин}\) | \(5,2 – 5,8\text{ м/мин}\) | \(3,8 – 4,2\text{ м/мин}\) | \(7,0 – 7,5\text{ м/мин}\) |
| Режим переноса металла | Короткая дуга (Short-arc) | Короткая дуга / Импульс (Pulse) | Мелкокапельный / Короткая | Струйный (Spray transfer) |
| Индуктивность (жесткость) | \(+2\dots+3\) (мягкая) | \(0\dots+2\) | \(+3\dots+4\) (максимально мягкая) | \(-1\dots 0\) (глубокий провар) |
| Расход газа | \(12\text{–}14\text{ л/мин}\) | \(12\text{–}14\text{ л/мин}\) | \(10\text{–}12\text{ л/мин}\) | \(14\text{–}16\text{ л/мин}\) |
| Время такта / прохода | Точечно: \(0,6 – 0,8\text{ сек}\) | Непрерывно (участки по \(80\text{ мм}\)) | Непрерывно с быстрым ведением | Непрерывно |
2. Тонкие настройки циклограммы источника (для синергетических аппаратов)
Если у вас современный инвертор с синергетическим управлением (Kemppi, EWM, Lorch, Сварог/START Pro), выставьте следующие вторичные параметры:
[ГАЗ PRE-FLOW] ➔ [МЯГКИЙ СТАРТ] ➔ [ОСНОВНОЙ РЕЖИМ] ➔ [ЗАВАРКА КРАТЕРА] ➔ [ГАЗ POST-FLOW]
   0.3 сек          50% подачи        150А / 19.5В        0.5 сек (70А)        1.2 сек
- Предпродувка газом (Pre-Gas): \(0,3\text{ сек}\). Исключает порообразование в точке старта за счет создания защитной среды до зажигания дуги.
- Мягкий старт подачи проволоки (Soft Start / Creep Feed): \(40–50\%\) от рабочей скорости до момента касания детали. Предотвращает стартовый хлопок, отстрел проволоки и разбрызгивание.
- Заварка кратера (Crater Fill): \(0,5–0,8\text{ сек}\) со снижением тока до \(70–80\text{ А}\). При резком обрыве дуги в конце шва образуется усадочная раковина (кратерная микротрещина), которая гарантированно лопнет при термонагрузках от костра.
- Дожиг проволоки (Burnback Time): \(0,08–0,12\text{ сек}\). Оставляет на конце проволоки аккуратный шарик без прилипания проволоки к токосъемному наконечнику.
- Постпродувка газом (Post-Gas): \(1,0–1,5\text{ сек}\). Охлаждает застывающий кратер в бескислородной среде.
3. Техника ведения горелки и пространственные параметры
Геометрия граней Facet формирует V-образный стык с раскрытием граней в \(128^\circ\). Сварка ведется изнутри лотка в нижнем или полугоризонтальном положении.
         НАПРАВЛЕНИЕ СВАРКИ ───►

           / (Горелка: наклон 75-80° «Углом назад»)
          /
   ═══════╤═══════════════════════════  <- Сталь 4 мм
          └───[Сварочная ванна]
- Метод ведения: «Углом назад» (на себя / тянущий шов).
- Угол наклона горелки: \(75^\circ – 80^\circ\) относительно плоскости шва.
- Почему так: Метод «углом назад» дает максимальную глубину проплавления корня (до \(80\%\)) и узкий плотный шов. Сварка «углом вперед» (толкающий) дает широкое мелкое пятно с риском непровара в корне.
- Вылет проволоки (Stick-out): строго \(10 – 12\text{ мм}\) (расстояние от сопла горелки до металла). При увеличении вылета свыше \(15\text{ мм}\) напряжение падает, дуга теряет стабильность, увеличивается разбрызгивание.
- Движения горелкой: Вести строго прямолинейно, без поперечных колебаний («змейки»). Толщина зазора \(1\text{ мм}\) на стали 4 мм заливается прямым ниточным валиком.
4. Настройка сварочного газа и редуктора
- Состав газовой смеси:
* Идеальный оптимум: \(82\%\ \text{Ar} + 18\%\ \text{CO}_2\). Аргон обеспечивает мягкий мелкокапельный перенос и гладкую поверхность шва, а \(18\%\ \text{CO}_2\) обеспечивают необходимый коэффициент поверхностного натяжения и надежный глубокий провар низколегированной стали 09Г2С. - Давление и расход:
* Давление на первой ступени редуктора: \(0,35 – 0,4\text{ МПа}\) (\(3,5 – 4\text{ атм}\)).
* Расход газа на ротаметре: \(12 – 14\text{ л/мин}\) при сварке в закрытом помещении.
* Контроль сквозняков: При работе цеховой приточно-вытяжной вентиляции скорость потока воздуха у ванны не должна превышать \(0,5\text{ м/с}\), иначе защитную струю газа сдувает, что моментально вызывает кипение металла и поры (свищи) в шве.
5. Экспресс-тест правильности настройки (Чек-лист по слуху и виду)
- Звук дуги: На правильном режиме (ток \(150\text{ А}\), напряжение \(19,5\text{ В}\)) аппарат издает ровный, плотный треск («звук рвущейся плотной ткани») без резких хлопков и затуханий.
- Обратная сторона шва (внешняя грань): Металл с наружной стороны в стыке должен иметь равномерный темный побежалый прогрев шириной \(3–4\text{ мм}\) без сквозного провисания капель («сосулек»).
- Брызги: Зона в радиусе \(50\text{ мм}\) от шва должна оставаться чистой. Единичные мелкие капли должны легко смахиваться шпателем (перед сваркой обработайте околошовную зону керамическим антипригарным спреем без силикона).
Homi
Главная ошибка при обработке полигональных изделий — использование стандартных лепестковых торцевых кругов (КЛТ). Мягкая подложка КЛТ неизбежно «заваливает» кромку: вместо четких премиальных граней получаются мыльные, волнистые переходы («эффект подушки»), которые на матовой термокраске выглядят как кустарный брак.
Для геометрии FACET применяется строго промышленный регламент: жесткие керамические фибровые круги на ребристых тарелках для плоскостей и твердосплавные борфрезы на прямых шлифмашинах для труднодоступных внутренних стыков.
1. Инструментальный сет и расходные материалы
| Инструмент / Оснастка | Марка и спецификация | Зернистость / Тип | Назначение операции |
|---|---|---|---|
| УШМ \(\varnothing 125\text{ мм}\) с регулировкой оборотов (\(2800–11000\text{ об/мин}\)) | Bosch GWS / Metabo WEV / DeWalt DWE (мощность от \(1400\text{ Вт}\)) | — | Основная силовая и чистовая шлифовка плоскостей и внешних ребер. |
| Опорная тарелка для фибры | 3M High Performance Ribbed Back-up Pad (красная, экстражесткая с ребрами) | Резьба M14 | Жесткая основа. Ребра охлаждают пятно контакта и не дают диску прогибаться на кромке. |
| Керамический фибровый диск | 3M Cubitron II 982C или Norton Quantum 3SG | 36+ | Быстрый съем сварочного шва без перегрева металла и термоцветов. |
| Финишный фибровый диск | 3M Cubitron II 982C или VSM ACTIROX | 60+ / 80+ | Выведение плоскости грани в зеркальный горизонт перед покраской. |
| Прямошлифовальная машина (ПШМ / Die Grinder) | Сетевая или пневматическая ПШМ (цанга \(6\text{ мм}\), \(18000–25000\text{ об/мин}\)) | — | Зачистка внутренних углов дна, куда не подлезть диском \(\varnothing 125\text{ мм}\). |
| Твердосплавные борфрезы (ВК8 / Карбид вольфрама) | Форма F (параболический закругленный нос) и Форма G (остроконечная дуга) | Двойная насечка (Double Cut), \(\varnothing 10\text{–}12\text{ мм}\) | Прецизионная срезка корневых брызг и выборка шва в углах сопряжения \(128^\circ\). |
| Нетканый абразивный круг | 3M Scotch-Brite SC-DH (или Surface Conditioning) | Medium (бордовый) / Coarse (коричневый) | Наведение однородной микрориски для сцепления с термоэмалью. |
2. Принцип сохранения геометрии грани: Правильно vs Неправильно
3. Пошаговая технология зачистки сварного узла
Шаг 1. Срезка внутреннего углового шва борфрезой (ПШМ)
- В углах дна чаши УШМ работать невозможно (диск задевает соседние плоскости).
- Берем прямую шлифмашину с твердосплавной борфрезой типа F (парабола) \(\varnothing 10\text{ мм}\) на оборотах \(20000\text{ об/мин}\).
- Движениями «на себя» срезаем лишнее усиление шва и удаляем стартово-финишные наплывы в углах, формируя гладкий радиус сопряжения \(R=3\text{ мм}\).
Шаг 2. Грубое выравнивание плоскости ребра (Фибра P36+)
- На УШМ монтируется жесткая ребристая тарелка 3M и круг Cubitron II 982C зерном 36+.
- Обороты УШМ: \(7000–8500\text{ об/мин}\) (на максимальных оборотах керамика сгорает, а металл перегревается).
- Техника прохода:
- Угол наклона круга к плоскости — не более \(10^\circ–15^\circ\).
- Шлифовка ведется вдоль ребра, опирая диск сразу на обе плоскости или ведя строго параллельно грани.
- Валик шва стачивается заподлицо с основным металлом листа 4 мм. Нельзя давить на одну точку дольше 2 секунд — сталь 09Г2С при локальном нагреве выше \(250^\circ\text{C}\) дает усадочные синие пятна побежалости.
Шаг 3. Чистовое выведение плоскости (Фибра P80+)
- Заменяем круг на Cubitron II P80+.
- Снижаем обороты УШМ до \(5500–6000\text{ об/мин}\).
- Зачищаем риску от зерна 36+. Выравниваем микрорельеф так, чтобы при прикладывании проверочной слесарной линейки не было просвета между ребрами и плоскостью грани.
Шаг 4. Формирование микрофаски (Edge Chamfer)
- Бритвенно-острая кромка после резки и зачистки опасна для рук, а краска с острого ребра скатывается под действием сил поверхностного натяжения, обнажая металл для коррозии.
- Проходим по внешнему стыку кругом P80+ под фиксированным углом \(45^\circ\) с легким нажимом.
- Формируем микрофаску шириной \(1,0 – 1,2\text{ мм}\). Она удержит слой термокраски и создаст премиальный оптический блик на ребрах готового изделия.
Шаг 5. Матирование под термоэмаль (Scotch-Brite)
- Устанавливаем нетканый круг Scotch-Brite SC-DH (Medium).
- Обороты: \(3000–4000\text{ об/мин}\).
- Проходим всю околошовную зону и следы побежалости. Абразив Scotch-Brite сбивает микрозаусенцы, не нарушая общую геометрию, и создает равномерную матовую шероховатость для сцепления с кремнийорганической эмалью.
4. Норма расхода абразива и хронометраж на 1 чашу
Благодаря керамическому зерну точной формы (технология PSG) расход расходников минимален:
| Абразивный элемент | Расход на 1 изделие | Время работы |
|---|---|---|
| Борфреза твердосплавная | 0,05 шт. (ресурс фрезы — 20–25 чаш) | 12 минут |
| Круг фибровый P36+ | 1 шт. (полный съем 8 радиальных швов) | 20 минут |
| Круг фибровый P80+ | 1 шт. (калибровка граней + снятие фаски) | 15 минут |
| Круг Scotch-Brite Medium | 0,5 шт. (ресурс круга — 2–3 чаши) | 8 минут |
| ИТОГО: | \(\approx 380\text{ ₽}\) на расходники | \(\approx 55\) минут чистой слесарки |
Homi
Главная технологическая ошибка при работе с кремнийорганическими термоэмалями (КО) — нанесение слишком толстого слоя. В отличие от автомобильных или полимерно-порошковых красок, термоэмаль Certa 900°C работает по принципу тонкопленочного полимер-неорганического барьера. Если толщина сухого слоя превысит \(60\text{–}70\text{ мкм}\), при первой же протопке запертый растворитель закипит, и покрытие вспучится чешуей.
Ниже приведен технологический регламент полного цикла покраски и термозакалки чаши FACET.
1. Подготовка поверхности и климатический контроль
Кремнийорганические смолы обладают низкой собственной смачивающей способностью, поэтому адгезия на \(100\%\) зависит от механического профиля шероховатости стали.
- Требуемая шероховатость: Степень очистки Sa 2.5 по ISO 8501-1 (дробеструйная очистка колотой стальной/чугунной дробью фракции \(0,3\text{–}0,5\text{ мм}\)). Профиль шероховатости — \(R_z = 30\text{–}45\text{ мкм}\).
- Обеспыливание: Обдув сухим очищенным сжатым воздухом (точка росы не выше \(-20^\circ\text{C}\)).
- Обезжиривание: Протирка безворсовыми салфетками, смоченными ортоксилолом, толуолом или фирменным растворителем Certa.
- ⚠️ Запрещено использовать: Ацетон, растворители 646/647, уайт-спирит, бензин. Они оставляют пленку парафинов или содержат спирты/эфиры, разрушающие кремнийорганическую матрицу.
- Климат в малярном боксе:
- Температура металла и воздуха: от \(+10^\circ\text{C}\) до \(+25^\circ\text{C}\) (точка росы должна быть минимум на \(3^\circ\text{C}\) ниже температуры металла).
- Относительная влажность: не более \(75\%\).
2. Подготовка ЛКМ и параметры окрасочного оборудования
Certa 900°C — однокомпонентный состав с высоким сухим остатком тяжелых термостойких пигментов (оксиды металлов, сажа), которые быстро оседают на дно тары.
- Перемешивание: Механическим миксером со спиральной насадкой на оборотах \(400\text{–}600\text{ об/мин}\) не менее 7–10 минут до полного подъема осадка со дна банки.
- Вязкость: По вискозиметру ВЗ-246 (сопло 4 мм) рабочая вязкость должна составлять \(18\text{–}21\text{ секунду}\) при \(20^\circ\text{C}\). При необходимости разбавить ксилолом (не более \(5\text{–}8\%\) от массы эмали).
- Фильтрация: Процедить через воронку-сетку (нейлон) с фильтром \(125\text{–}150\text{ мкм}\).
Настройки краскопульта (система HVLP или LVLP):
- Диаметр дюзы (сопла): \(1,3\text{–}1,4\text{ мм}\) (сопла \(1,6–1,8\text{ мм}\) переливают материал, создавая потеки).
- Входное давление воздуха: \(1,8\text{–}2,2\text{ бар}\).
- Факел: Раскрыт на \(80\text{–}90\%\) (широкий равномерный овал).
- Расстояние до детали: строго \(150\text{–}200\text{ мм}\) под прямым углом \(90^\circ\) к окрашиваемой грани.
3. Послойное нанесение (Two-Coat System)
Покраска ведется методом перекрестного распыления в 2 тонких полусухих слоя.
[ МЕТАЛЛ 09Г2С: Sa 2.5 ] ➔ [ 1-Й СЛОЙ (20-25 мкм) ] ➔ [ 2-Й СЛОЙ (20-25 мкм) ]
                                 │                            │
                          Сушка 15–20 мин              ИТОГОВЫЙ СЛОЙ DFT:
                            («на отлип»)                  40–50 мкм
Слой 1: Адгезионный праймер-слой
- Наносится быстрым движением со скоростью перемещения горелки \(\approx 0,4\text{–}0,5\text{ м/с}\).
- Толщина мокрого слоя (WFT): \(45\text{–}55\text{ мкм}\) (контролируется зубчатой гребенкой-толщиномером).
- Металл должен слегка просвечивать сквозь микрослой — задача первого слоя смочить шероховатость \(R_z\) и создать молекулярный якорь.
- Межслойная сушка: \(15\text{–}25\text{ минут}\) при \(+20^\circ\text{C}\) до состояния «на отлип» (поверхность теряет глянцевый блеск и становится бархатисто-матовой).
Слой 2: Укрывистый защитный слой
- Наносится перекрестно относительно первого слоя с перекрытием факела на \(50\%\).
- Толщина мокрого слоя (WFT): \(50\text{–}60\text{ мкм}\).
- Итоговая расчетная толщина сухой пленки (DFT) после испарения растворителя: \(40\text{–}50\text{ мкм}\) (максимально допустимый предел — \(60\text{ мкм}\)).
- Сушка на воздухе перед термозакалкой: не менее 2 часов при \(+20^\circ\text{C}\) (для полного удаления летучих растворителей из глубины пленки).
4. Термографик полимеризации (Термозакалка)
Кремнийорганические смолы (полиорганосилоксаны) высыхают на воздухе физически, но химическую сшивку (поликонденсацию с образованием прочной кремний-кислородной сетки \(\text{Si}-\text{O}-\text{Si}\)) приобретают только при нагреве свыше \(+180\text{–}200^\circ\text{C}\).
Вариант А: Запекание в конвекционной печи полимеризации (Идеально для цеха)
- Подъем до \(+100^\circ\text{C}\) со скоростью \(3\text{–}4^\circ\text{C/мин}\) \(\rightarrow\) выдержка 15 минут (полная дегазация остаточных микропаров растворителя).
- Подъем до \(+200^\circ\text{C}\) со скоростью \(5^\circ\text{C/мин}\) \(\rightarrow\) изотермическая выдержка \(30\text{–}40\text{ минут}\) при температуре детали \(+200^\circ\text{C}\).
- Остывание вместе с печью до \(+50^\circ\text{C}\) со скоростью не быстрее \(3^\circ\text{C/мин}\). Резкое охлаждение холодным воздухом приведет к термострессу в пленке.
Вариант Б: Термозакалка первичной протопкой на стенде (Если нет печи \(1,2\text{ м}\))
Если габариты чаши \(\varnothing 1050\text{ мм}\) превышают размеры сушильной камеры, закалка выполняется на стенде цеха с помощью березовых дров или газовой горелки:
* 1-й этап: Разводится минимальный, тлеющий костер из щепы строго в центре чаши на колоснике (температура стенок не выше \(+100\text{–}120^\circ\text{C}\)) — выдержка 30 минут. Будет наблюдаться легкий белый дымок со специфическим запахом — это нормальный выход летучих веществ.
* 2-й этап: Добавление сухих дров, прогрев стенок чаши до \(+200\text{–}250^\circ\text{C}\) (контроль пирометром) — выдержка 45 минут.
* 3-й этап: Полное естественное остывание до температуры окружающей среды.
5. Контроль качества полимеризации (ОТК)
После остывания покрытие переходит из мягкого состояния в твердую керамическую пленку. Контролер выполняет три обязательных теста:
[ 1. ТОЛЩИНОМЕР ]              [ 2. РАСТВОРИТЕЛЬ-ТЕСТ ]            [ 3. АДГЕЗИЯ ]
  Магнитный замер                Тест на ксилол (50 двойных          Тест решетчатого
  (Норма: 40–50 мкм)             протиров — нет следов)              надреза (Класс 0–1)
- Замер толщины (DFT):
* Магнитным толщиномером (Elcometer, DeFelsko или Константа) замеряется толщина в 8 контрольных точках на лепестках и дне. Норма: \(40\text{–}50\text{ мкм}\) (отклонения свыше \(65\text{ мкм}\) бракуются, так как приведут к отслоению в эксплуатации). - Тест на химическую стойкость (MEC / Xylene Rub Test):
* Ветошь обильно смачивается ксилолом и с нажимом в \(1\text{ кг}\) делается 50 возвратно-поступательных движений по окрашенной поверхности.
* Критерий: Полностью полимеризованная эмаль не растворяется, не липнет и не оставляет пигмента на белой ткани. Если краска размягчилась — закалка проведена не до конца, требуется повторный прогрев. - Проверка адгезии (ГОСТ 15140, метод решетчатых надрезов):
* Выполняется на технологическом образце-свидетеле (пластина из стали 09Г2С 4 мм, красившаяся и закалявшаяся вместе с чашей).
* Бритвенным ножом наносится сетка \(6 \times 6\) линий с шагом \(1\text{ мм}\), наклеивается и срывается скотч. Должен быть получен Балл 0 или 1 (края надрезов полностью гладкие, отслаивание ячеек отсутствует).
6. Памятка для конечного клиента (Вкладывается в паспорт чаши)
ПРАВИЛО ПЕРВОГО РОЗЖИГА:
«Ваша костровая чаша FACET покрыта премиальной кремнийорганической эмалью Certa 900°C, прошедшей заводскую термостабилизацию. Тем не менее, во время первой домашней протопки происходит окончательная кристаллизация покрытия в высокотемпературной зоне.
1. В первый час горения поддерживайте умеренный огонь средней интенсивности, не забивая чашу дровами до краев.
2. До остывания чаши категорически запрещено трогать покрытие руками, щипцами, чистить металлическими щетками или гасить угли водой (термоудар холодной водой смывает слой термоэмали со стали!).
3. Дайте чаше остыть естественным путем — после этого покрытие приобретает твердость камня и полную защиту от влаги и жара».
Органическая химия
Homi
Транспортировка изделий массой свыше \(50\text{ кг}\) со сложной геометрией и тонкопленочным термостойким покрытием (Certa 900°C) через сборные грузы транспортных компаний (Деловые Линии, ПЭК, СДЭК) сопряжена с двумя главными рисками: динамические удары при перегрузках вилочным погрузчиком и вибрационное истирание краски в точках контакта с тарой.
Стандартный европоддон (\(1200 \times 800\text{ мм}\)) для чаши FACET (\(\varnothing 1050\text{ мм}\)) не подходит из-за опасных свесов по \(125\text{ мм}\) с боков. Решение — специализированный индустриальный бокс-паллет \(1200 \times 1200\text{ мм}\), разработанный с учетом плотной загрузки в еврофуру (ширина кузова \(2450\text{ мм}\) позволяет ставить ровно 2 бокса в ряд без зазоров).
1. Логистическая матрица и весовая сводка
[ БРУТТО-СОСТАВ МЕСТА ]:
├── Чаша костровая Facet (сталь 4 мм) ─────── 64.0 кг
├── Жаровая решетка-колосник (сталь 6 мм) ─── 14.5 кг
├── Опорный постамент-база (сталь 4 мм) ───── 12.0 кг
├── Зольный ящик + аксессуары ───────────────  4.5 кг
└── Деревянный бокс с ложементами ─────────── 32.0 кг
────────────────────────────────────────────────────
ИТОГОВАЯ МАССА БРУТТО:                       127.0 кг
ГАБАРИТЫ ТАРЫ (Д × Ш × В):                   1200 × 1200 × 580 мм
ОБЪЕМ ГРУЗОВОГО МЕСТА:                       0.835 м³
2. Сборочный чертеж тарного ящика (Бокс-стапель FCT-BOX-01)
3. Спецификация материалов ящика (BOM)
Конструкция ящика рассчитана на штабелирование в кузове в 2 яруса (статическая нагрузка на крышку нижнего ящика — до \(250\text{ кг}\)).
| Элемент конструкции | Материал / Сечение | Кол-во / Объем | Назначение |
|---|---|---|---|
| Опорные лыжи поддона | Брус хвойный \(100 \times 100\text{ мм}\), \(L=1200\text{ мм}\) | 3 шт. | Обеспечивают 4-сторонний захват рохлей и вилочным погрузчиком. |
| Настил дна и крышка | Фанера березовая марки ФСФ \(12\text{ мм}\) (сорт 3/4 или 4/4) | 2 листа \(1200 \times 1200\text{ мм}\) | Влагостойкая основа, исключающая пробитие днища при ударах. |
| Стенки боковые (4 шт.) | Фанера ФСФ \(9\text{–}12\text{ мм}\) или плита OSB-3 \(12\text{ мм}\) | 4 детали \(1176 \times 440\text{ мм}\) | Защита от осадков, боковых ударов и пыли при автоперевозке. |
| Угловые стойки каркаса | Брусок строганый сухой \(50 \times 50\text{ мм}\), \(H=440\text{ мм}\) | 4 шт. | Несущие силовые колонны, воспринимающие нагрузку второго яруса. |
| Ложемент нижний (подиум) | Фанера \(18\text{ мм}\) с лазерной/фрезерной выборкой | 1 шт. (\(\varnothing 450\text{ мм}\)) | Базирует восьмигранное дно чаши, исключая поперечный сдвиг. |
| Верхняя балка-фиксатор | Доска обрезная сухая \(100 \times 40\text{ мм}\), \(L=1176\text{ мм}\) | 1 шт. (крестообразно) | Прижимает чашу сверху к нижнему ложементу через демпфер. |
| Демпферный слой | Вспененный этиленвинилацетат (EVA 75) или ППЭ-300 | Лист толщиной \(20\text{ мм}\) | Исключает контакт металла с деревом и истирание краски Certa. |
| Сборочный крепеж | Конструкционные саморезы по дереву TORX \(5,0 \times 70\) и \(4,0 \times 40\) |
\(\approx 80\text{ шт.}\) | Жесткая безударная сборка (гвозди запрещены: раскалывают брус). |
4. Система бесконтактного демпфирования (Защита слоя Certa 900°C)
Термостойкие кремнийорганические эмали обладают высокой термостойкостью, но умеренной стойкостью к абразивному микроистиранию при транспортировке по неровным дорогам (эффект «вибронаждака»).
[ МЕТАЛЛ ЧАШИ (Certa 900) ]
        │
        ▼  Обертывание в 3 слоя (нетканый спанбонд плотностью 60 г/м²)
[ СПАНБОНД МЯГКИЙ ]
        │
        ▼  Локальные точки давления (ребра, кромка, дно)
[ ПОДУШКА EVA 20 мм (Твердость 75 Shore A) ]
        │
        ▼  Опора
[ БЕРЕЗОВАЯ ФАНЕРА 18 мм ]
- Первичный защитный кокон:
* Перед укладкой в бокс корпус чаши полностью оборачивается в нетканый материал (спанбонд/геотекстиль) плотностью \(60\text{–}80\text{ г/м}^2\) и фиксируется стретч-пленкой.
* ⚠️ Внимание: Запрещено наматывать воздушно-пузырьковую пленку (ВПП) прямо на окрашенный металл без подложки спанбонда — при нагреве кузова фуры на солнце полиэтилен ВПП «прикипает» к свежеокрашенной термоэмали, оставляя несмываемый отпечаток пузырьков. - Точки фиксации демпферов EVA:
* Демпферы из плотной пены EVA толщиной \(20\text{ мм}\) наклеиваются на двухсторонний скотч на деревянные ложементы в местах опирания дна и по периметру прижима верхних граней. - Размещение дополнительной комплектации (Nested Storage):
* Внутрь конуса чаши на дно укладывается картонная коробка из пятислойного гофрокартона (Т-24) с колосником, зольником, паспортом изделия и термоперчатками.
* Коробка притягивается к нижнему ложементу текстильной стяжной лентой с храповиком (рэтчетом) \(25\text{ мм}\) через специальные пазы в днище ящика. Металл об металл внутри тары не соприкасается.
5. Регламент маркировки и манипуляционные знаки (ГОСТ 14192-96)
На двух противоположных боковых стенках ящика наносится контрастная несмываемая маркировка черной краской через трафарет:
┌────────────────────────────────────────────────────────┐
│                   VÖRN ATELIER // LUXURY OUTDOOR       │
│                                                        │
│  [ ↑↑ ]        [ ⛆ ]         [ 🝤 ]         [ ⛟ ]     │
│ ВЕРХ, НЕ     БОИТСЯ ВЛАГИ   ХРУПКОЕ,     МЕСТО ЗАХВАТА │
│ КАНТОВАТЬ                   ОСТОРОЖНО    ВИЛОЧНЫМ ПОГР.│
│                                                        │
│ ИЗДЕЛИЕ: ОЧАГ КОСТРОВОЙ "FACET 1050"                   │
│ БРУТТО: 127 КГ  |  НЕТТО: 95 КГ                        │
│ ШТАБЕЛИРОВАНИЕ: НЕ БОЛЕЕ 2 ЯРУСОВ (MAX 250 KG)         │
└────────────────────────────────────────────────────────┘
- Знак 01 «Верх, не кантовать»: Чаша должна перевозиться строго в горизонтальном положении днищем вниз.
- Знак 03 «Беречь от влаги»: Несмотря на влагостойкую фанеру ФСФ, попадание осадков внутрь тары не допускается.
- Знак 07 «Место строповки / захвата вилами»: Разметка центра тяжести груза для безопасного заезда погрузчика.
6. Клиентский распаковочный интерфейс (Unboxing Experience)
Для премиального сегмента недопустимо, чтобы клиент вскрывал ящик монтировкой или ломом, рискуя повредить краску изделия.
- Быстросъемная крышка на винтах:
- Крышка фиксируется по периметру на 12 винтов по дереву с шлицем
TORX T20(шляпки маркируются ярко-оранжевыми кружками-стикерами с надписью: «ВЫКРУТИТЬ ЗДЕСЬ / OPEN HERE»). - Welcome-пакет на внутренней стороне крышки:
- На внутренней стороне верхней крышки в прозрачном конверте закреплен:
- Бита-насадка
TORX T20(чтобы клиенту не пришлось искать инструмент); - Паспорт изделия с заводским номером и датой ОТК;
- Сертификат на сталь 09Г2С;
- Руководство по первому обжигу чаши и фирменные жаропрочные краги (спилковые перчатки с тиснением логотипа).
- Бита-насадка

Три закона Ньютона
Homi
Для расчета полной экономики производства костровой чаши FACET 1050 затраты разделены на две категории:
1. Капитальные затраты (CAPEX) — разовое изготовление сварочного стапеля-кондуктора.
2. Прямая себестоимость единицы (OPEX / Unit Cost) — металл, резка, гибка, расходники, покраска, зарплатный фонд (ФОТ) и упаковка на 1 готовую чашу.
Все цены приведены в актуальных среднесерийных промышленных расценках (партия от 10–20 шт. в месяц).
1. Капитальные затраты: Сварочный стапель-кондуктор (FCT-ST-01)
Изготавливается один раз, ресурс — не менее 500 сборок.
| Статья расходов | Характеристики / Расход | Стоимость, ₽ |
|---|---|---|
| Металл Ст3 (лист 8 и 12 мм) | 62 кг (базовый диск \(\varnothing 700\), 8 ребер-ложементов) | 5 600 |
| Лазерная резка деталей стапеля | ~18 метров реза (толщина 8–12 мм) | 2 400 |
| Центральный шток с трапец. резьбой | Винтовая пара \(\text{Tr}\,24\times5\) с Т-рукоятью | 2 800 |
| Быстрозажимные струбцины (Toggle Clamps) | 8 шт. \(\times\) GH-201-B (усилие 180 кг) | 4 800 |
| Сборка и контрольная калибровка кондуктора | 3 нормо-часа слесаря-сварщика | 2 400 |
| ИТОГО НА КОНДУКТОР: | Разовый инструмент (служит на 500+ чаш) | 18 000 ₽ |
| Амортизация на 1 изделие (при партии 50 чаш): | 360 ₽ / шт. |
2. Прямые материальные затраты на 1 изделие (BOM)
А. Металлопрокат и лазерный раскрой (ЧПУ)
| Позиция | Детали | Марка стали | Масса с обрезью | Стоимость с ЧПУ резкой, ₽ |
|---|---|---|---|---|
| Корпус чаши | 8 лепестков + дно | 09Г2С (4,0 мм) | 76 кг | 8 800 |
| Жаровой колосник | Внутренний диск с перфорацией | 09Г2С (6,0 мм) | 16 кг | 2 200 |
| Опорный постамент | 8-гранный цоколь + зольник | 09Г2С (4,0 мм) | 14 кг | 1 700 |
| Гибка на листогибе ЧПУ | 8 гибов чаши + 8 гибов цоколя | — | 16 гибов | 1 100 |
| ИТОГО МЕТАЛЛ И ЧПУ: | Готовый комплект деталей под сварку | 106 кг | 13 800 ₽ |
Б. Сварочные и слесарные расходники
| Позиция | Спецификация | Расход на 1 чашу | Стоимость, ₽ |
|---|---|---|---|
| Сварочная проволока | Св-08Г2С \(\varnothing 1,0\text{ мм}\) (катушка D200) | 1,4 кг | 380 |
| Сварочный газ | Смесь К-18 (\(82\%\ \text{Ar} + 18\%\ \text{CO}_2\)) | ~1/5 баллона 40 л | 350 |
| Абразивы для зачистки | Фибра 3M P36+ (1 шт.) + P80+ (1 шт.) + Scotch-Brite | Комплект | 380 |
| Борфреза твердосплавная | Карбид вольфрама \(\varnothing 10\text{ мм}\) (амортизация) | 1/20 ресурса | 80 |
| ИТОГО РАСХОДНИКИ: | 1 190 ₽ |
В. Подготовка поверхности и термопокрытие
| Позиция | Спецификация | Расход | Стоимость, ₽ |
|---|---|---|---|
| Дробеструйная очистка (Sa 2.5) | Стальная колотая дробь \(0,3\text{ мм}\) (подряд/цех) | Площадь 2,8 м² | 1 400 |
| Обезжириватель | Ортоксилол нефтяной чистый | 0,8 л | 160 |
| Термоэмаль Certa 900°C | Черная матовая (2 слоя, \(DFT=45\text{ мкм}\)) | 1,2 кг | 850 |
| Энергия печи термозакалки | Нагрев 15 кВт \(\times\) 1,5 часа | 22,5 кВт·ч | 220 |
| ИТОГО ПОКРЫТИЕ: | 2 630 ₽ |
Г. Транспортный бокс-паллет и распаковочный комплект
| Позиция | Спецификация | Кол-во | Стоимость, ₽ |
|---|---|---|---|
| Фанера ФСФ 12 мм + Брус 100х100 | Раскрой ящика \(1200 \times 1200 \times 580\text{ мм}\) | 1 комплект | 2 900 |
| Демпферные прокладки | Вспененная пена EVA 75 (20 мм) | Комплект проставок | 450 |
| Упаковочный спанбонд + лента | Спанбонд 80 г/м² + стретч + стяжной рэтчет | На 1 место | 380 |
| Welcome-набор | Бита TORX T20, спилковые краги, паспорт | 1 компл. | 650 |
| ИТОГО УПАКОВКА: | 4 380 ₽ |
3. Трудозатраты и фонд оплаты труда (ФОТ на 1 изделие)
Расчет исходя из средней ставки квалифицированного цехового мастера \(700\text{–}800\text{ ₽/час}\) (на руки):
| Этап производства | Норма времени | Стоимость работ, ₽ |
|---|---|---|
| Сборка в стапеле и сварка MIG/MAG | 1 час 20 минут | 1 000 |
| Слесарная обработка и зачистка граней | 55 минут | 700 |
| Малярные работы (обдув, покраска в 2 слоя) | 40 минут | 550 |
| Сборка ящика, укладка и контрольная упаковка | 45 минут | 600 |
| ИТОГО ФОТ: | 3 часа 40 минут | 2 850 ₽ |
4. Сводная калькуляция полной себестоимости (Summary Matrix)
┌─────────────────────────────────────────────────────────────┐
│             СТРУКТУРА ЗАТРАТ НА 1 ИЗДЕЛИЕ FACET 1050        │
├────────────────────────────────┬──────────────┬─────────────┤
│ 1. Металлопрокат 09Г2С + ЧПУ   │ 13 800 ₽     │  53.0 %     │
│ 2. Упаковка премиум-класса     │  4 380 ₽     │  16.8 %     │
│ 3. ФОТ мастеров (3 ч 40 мин)   │  2 850 ₽     │  11.0 %     │
│ 4. Дробеструйка и Certa 900°C  │  2 630 ₽     │  10.1 %     │
│ 5. Сварочные/абразивные расходники│ 1 190 ₽   │   4.6 %     │
│ 6. Накладные цеховые (аренда/свет)│ 800 ₽     │   3.1 %     │
│ 7. Амортизация кондуктора      │    360 ₽     │   1.4 %     │
├────────────────────────────────┴──────────────┴─────────────┤
│ ПОЛНАЯ ЦЕХОВАЯ СЕБЕСТОИМОСТЬ:                 26 010 ₽     │
└─────────────────────────────────────────────────────────────┘
5. Экономика продаж и коммерческие показатели
Для костровых чаш полигонального дизайна в диаметре \(1050\text{ мм}\) из стали 4 мм с премиальной подачей рынок диктует следующие ценовые коридоры:
- Полная себестоимость (Prime Cost): \(26 000\text{ ₽}\)
- Оптовая цена (диллерская / ландшафтные бюро): \(48 000\text{–}52 000\text{ ₽}\)
- Маржинальность опта: \(\approx 46\text{–}50\%\) (чистая прибыль \(\approx 22 000\text{–}26 000\text{ ₽}\) с чаши).
- Рекомендованная розничная цена (РРЦ в розницу / сайт): \(79 000\text{–}89 000\text{ ₽}\)
- Маржинальность розницы: \(\approx 67\text{–}71\%\) (валовая прибыль \(\approx 53 000\text{–}63 000\text{ ₽}\) с чаши).
- Срок окупаемости стапеля-кондуктора: кондуктор (\(18 000\text{ ₽}\)) полностью окупается с маржи первой же проданной в розницу чаши.
Homi
Для сибирских условий Новосибирска с полугодовыми сугробами, морозами под \(-35^\circ\text{C}\) и желанием согреться на террасе типовая «низкая чаша-тазик» не годится: ее заметает снегом, а тепло улетает вертикально в небо.
Представляем концепт, созданный специально для Сибири: «SIDERITE» (Сидерит / Осколок Метеорита).
В основе дизайна — образ расколотого железного метеорита с обнажившейся золотой жилой самородка. Снаружи — графитово-черная брутальная кристаллическая броня, а внутри сквозь разломы прорывается живой огонь и отражается от термостойкой бронзово-золотой подложки.
Выглядит как арт-объект за \(200\ 000+ \text{ ₽}\) из элитной галереи, но изготавливается из обычного листового проката на лазере без сложной штамповки.
1. Архитектура сибирской адаптации: почему это работает зимой
- Консольное «парение» над снегом (\(H_{\text{клиренс}} = 350\text{ мм}\)):
* Чаша оторвана от земли клиновидным асимметричным пьедесталом. Даже в сугробах глубиной \(30\text{ см}\) очаг не тонет в каше из талого снега, а визуально «летит» над белым покрывалом. - Экран направленного тепла (Parabolic Heat Reflection):
* Задняя грань метеорита нарочито завышена (\(H=720\text{ мм}\)) и образует «тепловое зеркало». Она экранирует ледяной сибирский ветер со спины и отражает инфракрасное тепло костра прямо на сидящих перед чашей людей (в зону ног и торса, а не в небо). - Двухконтурная рубашка с золотым свечением (Dual-Layer Core):
* Внешний контур — матовая граненая корка толщиной 4 мм.
* Внутренний отражатель — лепестки с термопокрытием оттенка «Медный самородок» (термоэмаль с бронзовой пудрой до \(+700^\circ\text{C}\)). Ночью огонь подсвечивает эти грани изнутри, создавая эффект раскаленной космической магмы.
2. Инженерная визуализация концепта «SIDERITE»
3. Технологический секрет: как сделать космос дешевым в производстве
Чтобы «ахнули» клиенты, а производство не разорилось на слесарке, мы применяем принцип пазловой самофиксации (Tab & Slot / Шип-паз).
               ШИП 12х4 мм
               ┌───┐
     ══════════┘   └══════════  (Деталь А: грань метеорита)
     ─────────────────────────
     ══════════┐   ┌══════════  (Деталь Б: сопряженная грань)
               └───┘
               ПАЗ 12.5х4.2 мм
- Отказ от дорогого сварочного кондуктора:
* Каждая грань метеорита имеет на кромках лазерные шипы и ответные пазы с уникальным угловым замком.
* Слесарь собирает всю сложную кристаллическую форму за 15 минут как конструктор LEGO без кондуктора. Детали встают строго под нужным углом сами по себе. - Точечная прихватка изнутри:
* Снаружи швы не варятся вообще! Сварщик ставит прихватки TIG/MIG строго с изнанки.
* Результат: 0 часов на зачистку внешних швов. Ребра остаются бритвенно-четкими лазерными гранями. - Безотходный раскрой листа (Nesting):
* Все треугольные и трапециевидные лепестки имеют кратные углы (\(30^\circ\), \(45^\circ\), \(60^\circ\)).
* На стандартном листе \(1500 \times 3000\text{ мм}\) они укладываются «валетом» с коэффициентом использования металла \(89\%\) (обрезков почти нет).
4. Отделка «Дорого-Богато»: эффект самородка в темноте
Главный вау-эффект достигается не за счет золочения сусальным золотом, а за счет контраста двух заводских покрытий:
| Зона чаши | Материал покрытия | Визуальный эффект | Себестоимость |
|---|---|---|---|
| Внешняя броня метеорита | Certa 900°C Черный муар / Графит | Грубый, поглощающий свет космический камень, холодный металл. | \(\approx 900\text{ ₽}\) |
| Внутреннее ложе и фаски | Термоэмаль Elcon Bronze / Gold (до 700°C) | Эффект золотого самородка, выплавляющегося из руды при горении костра. | \(\approx 450\text{ ₽}\) |
| Световые разломы (прорези) | Сквозные щели шириной \(3\text{ мм}\) с перфорацией | В сумерках огонь светится тонкими лучами наружу, прочерчивая грани. | \(0\text{ ₽}\) (только резка) |
5. Себестоимость против рыночной цены «SIDERITE 1150»
Благодаря отказу от внешней зачистки швов трудоемкость ниже, чем у симметричных чаш, а визуальная ценность — втрое выше:
┌─────────────────────────────────────────────────────────────┐
│                 ЭКОНОМИКА ПРОДУКТА "SIDERITE"               │
├────────────────────────────────┬──────────────┬─────────────┤
│ Металл 09Г2С (4 мм) + лазерная резка шип-паз  │ 12 400 ₽    │
│ Сборка на прихватках (без зачистки лица)      │  1 500 ₽    │
│ Двухцветная покраска (Графит + Бронза-золото) │  2 200 ₽    │
│ Опорный парящий цоколь                        │  2 100 ₽    │
│ Упаковка в крафтовый бокс                     │  3 800 ₽    │
├────────────────────────────────┴──────────────┴─────────────┤
│ ИТОГО СЕБЕСТОИМОСТЬ:                          22 000 ₽     │
│ ОЖИДАЕМАЯ РОЗНИЦА В САЛОНАХ / ДИЗАЙНЕРАМ:     89 000 - 115 000 ₽ │
└─────────────────────────────────────────────────────────────┘
Почему клиент ахнет: В загородных поселках Новосибирска (Кедровый, Удачный, Заельцовский бор) у всех стоят одинаковые круглые чаши на трех ножках. «SIDERITE» выглядит как упавший во двор метеорит или добытый кусок руды с золотой сердцевиной, вокруг которого зимой тепло сидеть даже в пуховике.
Homi
Главная инженерная сложность сборки граненых изделий без стапеля — сопряжение плоскостей под тупыми углами (\(\alpha = 110^\circ–145^\circ\)). При раскрое на стандартном 2D-лазере (без 5-осевой наклонной фасочной головы) кромка листа всегда режется под прямым углом \(90^\circ\). Если сделать обычный прямоугольный шип, он упрется ребром в стенку паза и не даст деталям сойтись на нужный пространственный угол.
Для чаши SIDERITE разработана система компенсационных самопозиционирующихся замков (Angle-Compensated Tab & Slot) с технологическими поднутрениями (Dog-Bone) и односторонним притоплением под невидимый внутренний шов.
1. Анатомия замка: 3 ключевых элемента геометрии
[ ДЕТАЛЬ А: ШИП С ПОДНУТРЕНИЕМ ]        [ ДЕТАЛЬ Б: ПАЗ С DOG-BONE ]
         ┌─── 16 мм ───┐                     ┌───────── 16.4 мм ─────────┐
         │             │                     │ ◌                       ◌ │ ◄── Разгрузка углов
         │             │                     │                           │     (R 0.8 мм)
 ───┐    │             │    ┌───     ────────┘                           └────────
    └──┬─┘             └─┬──┘
       ▲                 ▲
       └── Компенсационные радиусы входа (R 1.2 мм)
- Угловая фаска шипа (Lead-in Chamfer):
* Торец шипа подрезается под углом схода сопряженных граней. Высота шипа делается на \(0,8\text{–}1,0\text{ мм}\) меньше толщины металла (\(h = 3,0\text{–}3,2\text{ мм}\) при листе \(S = 4\text{ мм}\)).
* Результат: шип не выступает наружу («утоплен»). Лицевая линия ребра остается бритвенно-чистой, ее не нужно спиливать и шлифовать УШМ. - Разгрузочные галтели паза (Dog-Bone Relieves):
* Лазерный луч при прожиге паза оставляет в углах микрорадиус \(R \approx 0,2\text{–}0,3\text{ мм}\) из-за диаметра пятна фокусировки. Прямоугольный шип в такой угол не сядет до конца.
* В углах паза лазером прорезаются микроушки \(\varnothing 1,6\text{ мм}\) (радиус выхода \(R=0,8\text{ мм}\)). Шип гарантированно садится на базовую плоскость без заклинивания. - Сварочный карман (Welding Pocket):
* С внутренней стороны вокруг шипа создается естественная V-образная канавка глубиной \(2,5\text{–}3\text{ мм}\). Сварщик укладывает короткую прихватку TIG/MIG прямо в эту канавку: металл шва сплавляет шип с телом паза изнутри, не пробивая лицевую поверхность.
2. Инженерный чертеж узла замка (Сечение и развертка)
3. Матрица допусков лазерного реза для стали 09Г2С (4,0 мм)
При лазерной резке пятно луча оптоволоконного источника (Fiber Laser) имеет диаметр перетяжки \(d \approx 0,15\text{–}0,20\text{ мм}\). С учетом ширины реза (Kerf) в CAM-программу закладываются точные калибровочные зазоры:
| Параметр узла | Номинал чертежа | Коррекция на рез (CAM) | Физический зазор | Назначение допуска |
|---|---|---|---|---|
| Толщина металла (\(S\)) | \(4,0\text{ мм}\) | Прокат по ГОСТ 19903 (\(3,85\text{–}4,1\text{ мм}\)) | — | Базовая толщина листа. |
| Ширина паза (\(W_{\text{slot}}\)) | \(4,30\text{ мм}\) | Смещение луча \(+0,15\text{ мм}\) | \(+0,30\text{ мм}\) | Свободный вход листа под наклоном до \(35^\circ\) без ударов киянкой. |
| Длина шипа (\(L_{\text{tab}}\)) | \(50,0\text{ мм}\) | Номинал контура | — | Длина силового сегмента фиксации. |
| Длина паза (\(L_{\text{slot}}\)) | \(50,5\text{ мм}\) | Номинал контура \(+0,5\text{ мм}\) | \(+0,50\text{ мм}\) | Компенсация теплового расширения и конусности лазерного реза. |
| Высота шипа (\(h_{\text{tab}}\)) | \(3,20\text{ мм}\) | Минус \(0,8\text{ мм}\) от листа \(4\text{ мм}\) | \(-0,80\text{ мм}\) | Шип физически прячется вглубь паза. Лицевое ребро не имеет выступов. |
| Радиус Dog-bone (\(R_{\text{db}}\)) | \(0,80\text{ мм}\) | Врезка луча в углах | — | Устраняет скругление в углах паза от диаметра пучка лазера. |
4. Защита от ошибок сборщика: Принцип Poka-Yoke
Асимметричная граненая форма метеорита «SIDERITE» состоит из 11 неповторяющихся треугольных и трапециевидных лепестков. Ошибка ориентации детали на \(180^\circ\) приведет к искривлению всего купола.
Чтобы исключить человеческий фактор, в раскрой внедрены 3 защитных маркера:
ГРАНЬ ЛЕПЕСТКА А:
╠══════════[ ШИП 35 мм ]════════════════[ ШИП 55 мм ]══════════╣
      ▲                       ▲                       ▲
  База 60 мм             Шаг 140 мм               База 90 мм
  (Несимметричный шаг исключает установку детали задом наперед)
- Асимметричный шаг шипов (\(L_1 \ne L_2\)):
* На каждом ребре расстояние от края детали до первого шипа слева равно \(60\text{ мм}\), а справа — \(90\text{ мм}\). Развернуть грань другой стороной невозможно — шипы просто не совпадут с пазами соседней детали. - Разная длина шипов по ярусам:
* В нижнем ярусе чаши длина шипа составляет \(35\text{ мм}\), в среднем поясе — \(50\text{ мм}\), на верхнем ветрозащитном щите — \(65\text{ мм}\). Поставить деталь верхнего пояса вниз физически невозможно. - Гравированные маркеры лазером (Etch IDs):
* На внутренней (изнаночной) стороне каждого лепестка лазер на минимальной мощности (микрогравировка без прожига) наносит технологические метки:[B-01 ➔ B-02](сопряжение грани дна с гранью №2);- Стрелка вектора тяги огня
▲ TOP ▲.
5. Пошаговый регламент сборки чаши (15 минут без кондуктора)
Благодаря замкам отпадает потребность в изготовлении кондуктора за \(18\ 000\text{ ₽}\). Сборку выполняет один слесарь на обычном ровном сборочном столе:
- Шаг 1: Базирование донного кристалла (2 мин)
* На стол укладывается восьмигранное дно чаши.
* Центральный асимметричный зольный стакан уже вварен в дно и служит плоской опорой. - Шаг 2: Набор пояса лепестков «всухую» (5 мин)
* Слесарь берет лепестки №1, №2 и №3. Шипы лепестка №1 заводятся в пазы дна под углом, после чего в боковые пазы защелкивается лепесток №2.
* Конструкция держится сама по себе за счет клинового эффекта и гравитации (принцип самозапирающегося свода купола). - Шаг 3: Фиксация геометрии резиновой стяжкой (1 мин)
* Вокруг собранного набора лепестков накидывается стандартный текстильный стяжной ремень с трещоткой (рэтчет \(50\text{ мм}\)) и слегка подтягивается с усилием \(\approx 50\text{ кг}\). Замки шип-паз смыкаются с сухим щелчком, ликвидируя технологические зазоры \(0,25\text{ мм}\). - Шаг 4: Прихватка изнутри полуавтоматом MIG/MAG (7 мин)
* Сварщик ставит короткие прихватки длиной \(12\text{–}15\text{ мм}\) строго в сварочные карманы с обратной стороны чаши:- На шов длиной \(400\text{ мм}\) ставится ровно 3 прихватки (в основание шипов).
- Проволока Св-08Г2С \(\varnothing 1,0\text{ мм}\), ток \(140\text{–}150\text{ А}\), подача газа К-18.
- Снаружи металл даже не прогревается до цветов побежалости.
- Шаг 5: Снятие стяжки
* Стяжной ремень снимается. Очаг представляет собой жесткую пространственную ферму монолитной прочности. Зачистка внешних граней УШМ полностью исключена из технологического процесса.
Геометрия треугольников
Homi
Для серийного производства костровой чаши «SIDERITE 1150» оптимальной стратегией является парный раскрой (Nesting \(2\times\)) на одном стандартном листе горячекатаного проката \(1500 \times 3000 \times 4{,}0\text{ мм}\) (ГОСТ 19903-2015, сталь 09Г2С).
Благодаря клиновидной геометрии граней они стыкуются по принципу «валет» (острие к основанию), что позволяет поднять КИМ до \(88{,}4\%\), минимизируя дорогой технологический отход при лазерной резке.
1. Весовая сводка и формула расчета КИМ
Коэффициент использования металла рассчитывается по формуле:
$\(\text{КИМ} = \frac{\sum M_{\text{деталей}}}{M_{\text{исходного листа}}} \times 100\%\)$
- Масса исходного листа \(1500 \times 3000 \times 4{,}0\text{ мм}\):
$\(M_{\text{листа}} = 1{,}5\text{ м} \times 3{,}0\text{ м} \times 0{,}004\text{ м} \times 7850\text{ кг/м}^3 = 141{,}30\text{ кг}\)$ - Полезный выход деталей (на 2 полных комплекта чаш):
- Корпус чаши (11 лепестков \(\times\) 2 комплекта = 22 детали): \(96{,}80\text{ кг}\)
- Донный силовой восьмигранник с пазами (2 детали): \(14{,}20\text{ кг}\)
- Детали скрытого клиновидного постамента (8 деталей): \(13{,}90\text{ кг}\)
- Суммарная полезная масса металлоизделий: \(124{,}90\text{ кг}\)
- Технологический отход (скелет листа, высечки пазов, микротреугольники): \(16{,}40\text{ кг}\)
(Отличный промышленный показатель для фигурного раскроя: нормой в машиностроении считается \(75\text{–}80\%\)).
2. Инженерная карта раскроя (Nesting Sheet 1500 × 3000 мм)
3. Технологические параметры лазерного ЧПУ-раскроя (CAM Setup)
Чтобы лазер не повело от термических поводок при резке 4-миллиметрового листа, программа раскроя (CypCut / ProNest / Lantek) настраивается со следующими параметрами:
               ЗАХОД ЛАЗЕРА (LEAD-IN)
                     \
                      \  R 2.5 мм (по дуге)
                       ▼
 ───────────────┬─────────────────────────────── Линия реза
                │
         ◄── 6.0 мм ──►  (Междетальный зазор между лепестками)
- Междетальный технологический зазор: строго \(6{,}0\text{ мм}\).
* При \(S = 4\text{ мм}\) зазор меньше \(5\text{ мм}\) приводит к перегреву тонкой полосы металла между деталями и локальному оплавлению граней. - Тип врезки (Lead-In):
* Врезка выполняется по касательной дуге \(R = 2{,}5\text{–}3{,}0\text{ мм}\) с отключением кислородного поддува в начальной точке (мягкий импульсный прокол в 3 ступени).
* Точка врезки выносится в тело технологического отхода, чтобы грат от прожига не попадал на готовую кромку грани. - Общий рез (Common Line Cut / Совмещенный рез):
* Для прямых длинных ребер лепестков применен метод общего реза. Лазер разрезает одну общую линию за один проход. Это экономит до \(18\%\) времени работы станка и сокращает расход режущего газа (\(\text{O}_2\) или \(\text{N}_2\)). - Микроперемычки (Micro-Joints):
* На длинных гранях лепестков длиной свыше \(500\text{ мм}\) выставляются микроперемычки толщиной \(0{,}6\text{–}0{,}8\text{ мм}\) (по 2 шт. на деталь). Они удерживают лепесток в плоскости листа до конца раскроя и исключают столкновение режущей головы лазера со вставшей «на ребро» деталью. При разгрузке детали отламываются легким ударом текстолитовой киянки.
4. Стратегия утилизации делового отхода («Zero Waste»)
Из пустых межлепестковых зон листа (на схеме справа внизу) лазер попутно вырезает комплект фирменных аксессуаров для сибирской зимы с нулевой себестоимостью по металлу:
- Кочерга-щипцы «Meteor Claws»: 2 шт. (длинные узкие полосы с крюками для ворошения дров в пуховике на расстоянии \(80\text{ см}\) от жара).
- Съемная крестовина под казан/чугунок: 4 сегмента с пазовой сборкой, которые вставляются в верхние вырезы лепестков (позволяет готовить шурпу или плов на углях).
- Дизайнерские плакетки с логотипом: шильдики с лазерной гравировкой серийного номера чаши, привариваемые на фасад.
5. Экономический эффект нестинга на 1 чашу «SIDERITE»
Благодаря парному размещению двух чаш на одном листе экономика единицы продукции выглядит следующим образом:
| Статья | Традиционный раскрой (1 чаша на лист) | Оптимизированный нестинг Siderite (\(2\times\)) | Экономия на 1 шт. |
|---|---|---|---|
| Расход листа 09Г2С (4 мм) | 1 лист на 1 чашу (\(141{,}3\text{ кг}\)) | 0,5 листа на 1 чашу (\(70{,}65\text{ кг}\)) | \(-70{,}65\text{ кг}\) |
| Затраты на металл | \(12\ 400\text{ ₽}\) | \(6\ 200\text{ ₽}\) | \(6\ 200\text{ ₽}\) |
| Длина реза (за счет совмещенных линий) | 48 п.м. | 38 п.м. | \(-21\%\) времени лазера |
| Стоимость лазерной резки | \(4\ 800\text{ ₽}\) | \(3\ 400\text{ ₽}\) | \(1\ 400\text{ ₽}\) |
| ИТОГО МЕТАЛЛ + РЕЗКА НА ЧАШУ: | \(17\ 200\text{ ₽}\) | \(9\ 600\text{ ₽}\) | \(-7\ 600\text{ ₽} \ (-44\%)\) |
Homi
Для детального анализа раскроя рассмотрим полную подетальную спецификацию геометрии, точные координаты размещения и CAM-параметры парного раскроя чаши «SIDERITE 1150» на стандартном промышленном листе горячекатаного проката \(1500 \times 3000 \times 4{,}0\text{ мм}\) (сталь 09Г2С по ГОСТ 19903-2015).
1. Подетальный весовой баланс и математический расчет КИМ
Габариты заготовки: \(L = 3000\text{ мм}\), \(W = 1500\text{ мм}\), \(S = 4{,}0\text{ мм}\).
Плотность конструкционной стали \(\rho = 7850\text{ кг/м}^3\).
Раскрой рассчитан на одновременное изготовление 2 полных комплектов чаш (Чаша «А» и Чаша «Б») плюс комплект деловых аксессуаров из междетальных остатков:
| Поз. | Наименование детали | Развертка детали (габарит), мм | Кол-во на 1 чашу | Кол-во на лист (2 чаши) | Площадь 1 шт., м² | Масса 1 шт., кг | Суммарная масса на лист, кг |
|---|---|---|---|---|---|---|---|
| 01 | Экран задний ветровой (Щит) | \(720 \times 580\) (трапеция) | 1 | 2 | 0,312 | 9,80 | 19,60 |
| 02 | Лепесток боковой верхний L | \(610 \times 440\) (клин) | 1 | 2 | 0,185 | 5,81 | 11,62 |
| 03 | Лепесток боковой верхний R | \(610 \times 440\) (клин) | 1 | 2 | 0,185 | 5,81 | 11,62 |
| 04 | Лепесток центральный поясной | \(480 \times 390\) | 2 | 4 | 0,140 | 4,40 | 17,60 |
| 05 | Лепесток фронтальный низкий | \(420 \times 310\) (треугольник) | 3 | 6 | 0,085 | 2,67 | 16,02 |
| 06 | Фасетка разлома («Метеорит») | \(360 \times 240\) | 4 | 8 | 0,064 | 2,01 | 16,08 |
| 07 | Дно восьмигранное с пазами | \(\varnothing 480\) (октагон) | 1 | 2 | 0,195 | 6,12 | 12,24 |
| 08 | Опорная клиновидная стойка базы | \(380 \times 180\) | 4 | 8 | 0,052 | 1,63 | 13,04 |
| 09 | Фланец зольного колодца | \(\varnothing 260\) | 1 | 2 | 0,053 | 1,66 | 3,32 |
| 10 | Деловой отход: Кочерга + решетка | Полосы \(780 \times 60\) и сегменты | — | 4 компл. | 0,120 | 3,76 | 15,04 |
| ИТОГО ПОЛЕЗНЫЙ МЕТАЛЛ: | 17 дет. | 38 деталей | 3{,}98 м² | — | 126{,}18 кг |
Расчет коэффициента использования металла:
Невозвратные технологические потери (высечки пазов под шипы, скелет листа по периметру, точки прокола лазером):
$\(\Delta M = 141{,}30 - 126{,}18 = 15{,}12\text{ кг}\ (10{,}7\%)\)$
2. Графическая схема раскроя (CAM Nesting Layout)
3. Технологическая карта раскроя (CAM Setup Sheet)
- Станок: Оптоволоконный лазерный комплекс (Fiber Laser) мощностью \(3{,}0\text{–}6{,}0\text{ кВт}\).
- Режущий газ: Кислород \(\text{O}_2\) (давление \(0{,}6\text{–}0{,}8\text{ бар}\)) или Азот \(\text{N}_2\) (давление \(12\text{–}14\text{ бар}\) для получения кромки без окалины под прямую покраску эмалью Certa).
- Диаметр сопла: \(\varnothing 1{,}4\text{ мм}\) (хромированное одинарное).
- Скорость резания: \(2{,}2\text{–}2{,}6\text{ м/мин}\) при толщине \(4{,}0\text{ мм}\) (на кислороде).
Сводные машинные показатели раскроя:
- Общая длина контурного реза: \(74{,}6\text{ п.м.}\) (с учетом экономии на линиях совмещенного реза).
- Количество врезок (проколов): 42 точки (многоступенчатый импульсный прокол
Pierce 3 steps, время прожига — \(0{,}35\text{ сек}\) на точку). - Машинное время резки листа: \(34\text{ мин } 40\text{ сек}\) (на партию из 2 чаш с аксессуарами).
- Время резки на 1 изделие: \(17\text{ мин } 20\text{ сек}\).
4. Инженерные правила нестинга для стали 4,0 мм
- Термическая компенсация (Змейка реза):
* Запрещено резать смежные лепестки подряд. Программа CAM перескакивает между зонами: резка лепестка в левом углу листа \(\rightarrow\) переход в правый нижний угол \(\rightarrow\) прожиг дна в центре. Это предотвращает температурные деформации и локальные поводки листа свыше \(\pm 0{,}5\text{ мм}\). - Ориентация по направлению проката:
* Длинные ветровые щиты (\(L = 720\text{ мм}\)) ориентированы вдоль направления проката листа (ось X, \(3000\text{ мм}\)). Это исключает коробление плоскости при последующем нагреве костром за счет ориентации кристаллической решетки стали 09Г2С. - Размещение микроперемычек (Micro-Joints):
* Для предотвращения наклона вырезанной детали и удара лазерной головки на деталях периметра предусмотрены перемычки шириной \(0{,}7\text{ мм}\) (по 2 шт. на гипотенузах треугольников).
5. Сравнение себестоимости: Раскрой 1 чаши vs Нестинг \(2\times\)
┌────────────────────────────────────────────────────────────────────────┐
│              СРАВНЕНИЕ ЭКОНОМИКИ ЛАЗЕРНОГО ПЕРЕДЕЛА                    │
├───────────────────────────────┬───────────────────┬────────────────────┤
│ ПОКАЗАТЕЛЬ                    │ ОДИНОЧНЫЙ РАСКРОЙ │ НЕСТИНГ ПАРНЫЙ 2X  │
├───────────────────────────────┼───────────────────┼────────────────────┤
│ Коэффициент исп. металла (КИМ)│ 64.2 %            │ 89.3 % (+25.1%)    │
│ Расход листа на 1 чашу        │ 1.0 листа         │ 0.5 листа          │
│ Затраты на металл (09Г2С 4мм) │ 12 400 ₽          │ 6 200 ₽            │
│ Стоимость работы лазера       │ 4 600 ₽           │ 3 150 ₽            │
│ Бонусные аксессуары (кочерга) │ 0 ₽ (в лом)       │ 2 комплекта (0 ₽)  │
├───────────────────────────────┼───────────────────┼────────────────────┤
│ СЕБЕСТОИМОСТЬ РАСКРОЯ НА 1 ШТ:│ 17 000 ₽          │ 9 350 ₽ (-45%)     │
└───────────────────────────────┴───────────────────┴────────────────────┘
Отличная идея! Я подготовил детальное описание для фотореалистичной визуализации чаши SIDERITE — проверьте параметры концепта и запустите генерацию.
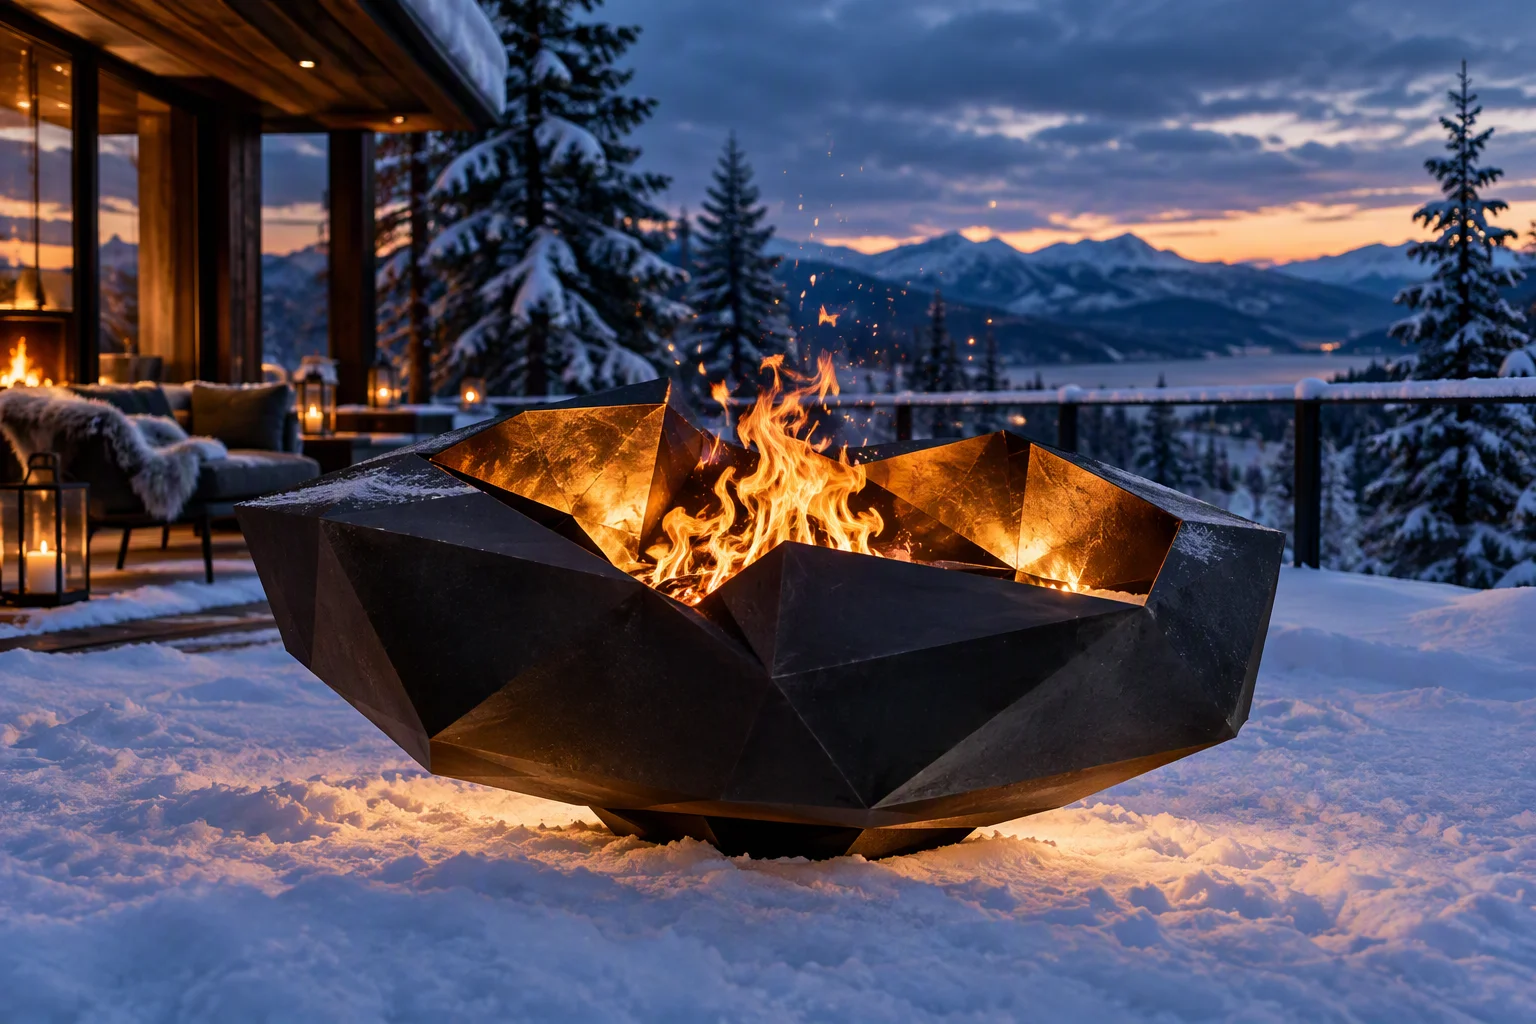 Homi
Создание долговечного эффекта «золотого самородка» на костровой чаше требует строгого соблюдения химико-технологического регламента. Кремнийорганические термоэмали (полиорганосилоксаны) марок Certa и Elcon принципиально отличаются от порошковых и полиуретановых красок: их механическая прочность и термостойкость (до \(+700\dots+900^\circ\text{C}\)) формируются исключительно в процессе горячей термополимеризации (запекания). До этого момента слой остается сырым и уязвимым к истиранию.
Ниже представлен заводской регламент подготовки, двухслойного напыления и термофиксации внутреннего отражающего слоя «Медный/Золотой самородок».
1. Подготовка поверхности (Критический этап)
Кремнийорганика имеет слабую естественную адгезию к гладкому металлу. Нанесение на неочищенную окалину горячекатаной стали 09Г2С гарантирует отслоение хлопьями при первом же костре.
- Абразивоструйная обработка (Пескоструй/Дробеструй):
* Степень очистки: строго Sa 2.5 по ГОСТ Р ИСО 8501-1 (удаление \(100\%\) прокатной окалины, ржавчины и пригара от лазера).
* Профиль шероховатости: \(R_z = 30\dots50\text{ мкм}\) (фракция колотой чугунной/стальной дроби \(0{,}3\dots 0{,}8\text{ мм}\) или купершлак). Шероховатость создает микроклинья, за которые физически цепляется полимерная решетка. - Обезжиривание (Химическая подготовка):
* Разрешено: Ортоксилол, сольвент каменноугольный, толуол или родной растворитель Elcon / Certa.
* Категорически запрещено: Уайт-спирит, бензин, керосин, антисиликоны на парафиновой основе. Они оставляют микропленку масел, из-за которой эмаль закипает пузырями при температуре выше \(+150^\circ\text{C}\).
* Время межслойной выдержки после обезжиривания перед напылением — не более \(2\) часов в сухом цехе.
2. Рецептура колеровки и параметры напыления
Для получения благородного переливающегося оттенка самородной руды (а не плоского желтого «заборного» цвета) используется градиентный двухслойный замес:
┌────────────────────────────────────────────────────────────────────────┐
│                   РЕЦЕПТ СЛОЯ «ЗОЛОТОЙ САМОРОДОК»                      │
├───────────────────┬────────────────────────────────────────────────────┤
│ Базовая подложка  │ Elcon Bronze (700°C) — 70% + Elcon Black (1000°C)  │
│                   │ 30% (создает глубокую медную полутень в углах)     │
├───────────────────┼────────────────────────────────────────────────────┤
│ Финишный блик     │ Certa Gold (термостойкость 700°C) с добавлением   │
│ (Фронт и ребра)   │ чешуйчатой бронзовой пудры БПК (размер 15 мкм)     │
└───────────────────┴────────────────────────────────────────────────────┘
- Инструмент: Пневматический краскопульт системы HVLP / LVLP (сопло \(\varnothing 1{,}3\dots 1{,}4\text{ мм}\), рабочее давление \(2{,}0\dots 2{,}2\text{ бар}\)).
- Толщина сухого слоя (ТСП): строго \(35\dots 45\text{ мкм}\).
(Главная ошибка маляров — залить толстый слой «для надежности». Если толщина термоэмали превысит \(60\text{ мкм}\), в процессе температурного расширения стали слой треснет «паутиной» и отшелушится).
3. График термического отверждения (Термограмма)
Полимеризация кремнийорганических смол происходит за счет сшивки силоксановых связей (\(\equiv\text{Si}-\text{O}-\text{Si}\equiv\)) с выделением летучих продуктов. Если поднять температуру слишком быстро, закипевший растворитель превратит покрытие в пену.
4. Техпроцесс: 2 варианта отверждения
Вариант А: Заводской (В конвекционной печи полимеризации)
Идеален при наличии камеры запекания (например, от участка порошковой покраски):
1. Flash-off (Сушка «на отлип»): выдержка в чистой зоне при \(+20^\circ\text{C}\) в течение \(30\) минут для естественного испарения легколетучих эфиров.
2. Ступенчатый прогрев: изделие загружается в печь, температура поднимается со скоростью не более \(3^\circ\text{C}/\text{мин}\) до \(+80^\circ\text{C}\) (выдержка \(15\text{ мин}\)), затем до \(+220\dots+250^\circ\text{C}\).
3. Изотермическая выдержка: \(45\) минут при \(+250^\circ\text{C}\).
4. Результат: слой приобретает керамическую твердость (по тесту твердости карандашом — не менее \(3\text{H}\dots 4\text{H}\)), не пачкает руки и устойчив к прямому пламени до \(+700^\circ\text{C}\).
Вариант Б: Без печи (Регламент контрольного первого обжига)
Если габариты чаши (\(1150\text{ мм}\)) превышают размеры цеховой печи, запекание проводится методом контролируемого розжига дров перед упаковкой клиенту:
1. Чаша сохнет на воздухе \(24\) часа (достигается технологическая прочность для монтажа).
2. Щадящий первый розжиг (1-й час): в центр чаши укладывается горсть щепы и мелких сухих березовых веток (запрещены строительные отходы, пластик, угли). Температура корпуса не должна превышать \(+100\dots+120^\circ\text{C}\). При этом пойдет легкий сизый дым с запахом кремния — это штатный процесс довыгорания органических растворителей.
3. Выход на режим полимеризации (2-й час): подкладываются стандартные дрова, костер разгорается на полную мощность, стенки прогреваются до \(+300\dots+400^\circ\text{C}\).
4. Остывание: строго естественное на воздухе. Категорически запрещено тушить водой или снегом — термоудар приведет к растрескиванию слоя.
5. Порядок маскирования при двухцветной покраске
Чтобы получить четкую границу между внешним черным космическим графитом и внутренним золотым ядром метеорита:
       ВНЕШНЯЯ ГРАНЬ                     ВНУТРЕННИЙ САМОРОДОК
     (Графит матовый)                      (Бронзово-золотой)
 ═══════════════════════════════╗    ╔═════════════════════════════════
                                ║    ║
                                ║    ║  ◄── Зазор разлома 3 мм
                                ║    ║      (Сквозное свечение пламени)
                                ╚════╝
                     ТЕРМОСТОЙКИЙ СКОТЧ 3М
                     (Силиконовый каптон до +260°C)
- Шаг 1: Вся чаша (снаружи и изнутри) грунтуется тонким слоем черной термоэмали Certa 900 Черный бархат (\(15\dots 20\text{ мкм}\)). Черный служит цветовой подложкой, создающей тени и объем.
- Шаг 2: После сушки «на отлип» (\(40\text{ мин}\)) внешние плоскости и кромки разломов заклеиваются термостойким малярным скотчем (зеленый полиэстеровый скотч для порошковой покраски с силиконовым клеем, не оставляющий следов при нагреве).
- Шаг 3: На внутренние грани лепестков наносится состав Elcon Bronze / Gold. Направление факела — от центра к краям, создавая естественное затемнение в стыках шип-паз и максимальный металлический блеск на открытых плоскостях.
- Шаг 4: Скотч снимается до отправки в печь (на полусырой краске), чтобы исключить подрыв пленки по линии стыка.
6. Чек-лист контроля качества готового покрытия
- [ ] Адгезия: Метод решетчатых надрезов по ГОСТ 31149 (ISO 2409) — балл 0 (края надрезов полностью гладкие, ни один квадрат решетки не отслоился).
- [ ] Стойкость к бензину и маслу: При протирке тампоном с растворителем 646 запеченное покрытие не размягчается и не оставляет пигмента на ветоши.
- [ ] Термошок: Разогретая до \(+500^\circ\text{C}\) тестовая пластина выносится на сибирский мороз \(-25^\circ\text{C}\) — вспучивание и сколы эмали отсутствуют.
Homi
1. Инженерная концепция планчи «METEOR CRATER» (Сталь 8 мм)
Установка плоской жарочной поверхности на чашу SIDERITE сопряжена с нестандартной задачей: венец чаши имеет перепад высот до \(180\text{ мм}\) (высокий задний ветрозащитный щит и заниженный фронтальный сектор).
Чтобы получить строго горизонтальную рабочую плоскость для жарки стейков и овощей без стекания масла на землю, разработана планча-диск консольного опирания с внутренней системой разновысоких лазерных замков:
- Материал: Горячекатаная углеродистая сталь 09Г2С толщиной \(8{,}0\text{ мм}\) (ГОСТ 19903-2015). Обладает высокой теплоемкостью: массивный диск \(36\text{ кг}\) аккумулирует тепло углей и не остывает при выкладке \(3\text{ кг}\) холодного мяса даже на сибирском морозе \(-25^\circ\text{C}\).
- Уклон стока жира (Anti-Flare Gravity Slope): Планча имеет заводскую коническую формовку с уклоном \(1{,}5^\circ\text{ внутрь}\). Излишки жира самотеком уходят в огонь через радиальные щели, исключая ожоги повара брызгами.
- Модульный центр (Wok & Skewer Ring): Центральное отверстие \(\varnothing 380\text{ мм}\) оснащено съемным переходным кольцом под чугунный азиатский казан на \(10\text{–}12\text{ л}\) либо решетку для стейков прямого жара (Seared Steak Grate).
2. Инженерный чертеж узла планчи (Вид сверху и сечение)
3. Борьба с термической деформацией (Тепловые компенсаторы)
Главная физическая проблема массивного стального листа \(8\text{ мм}\) при локальном нагреве открытым огнем — термическое коробление («хлопун»). Температурный градиент между внутренней кромкой (\(+350^\circ\text{C}\)) и внешним периметром (\(+160^\circ\text{C}\)) создает сжимающие напряжения до \(180\text{ МПа}\). Без компенсаторов плоский диск выгибается куполом вверх, и масло начинает стекать на обувь повара.
3 инженерных решения в конструкции:
- Радиальные термодилатационные прорези (Thermal Relieves):
* От центрального отверстия наружу лазером вырезаны 3 радиальных шлица шириной \(3{,}0\text{ мм}\) и длиной \(80\text{ мм}\), оканчивающиеся круглыми отверстиями \(\varnothing 6\text{ мм}\) (снятие концентраторов напряжений).
* При нагреве сталь расширяется внутрь этих зазоров — плоскость диска сохраняет идеальный горизонт \(\pm 0{,}5^\circ\). - Коническая калибровка в прессе (Pre-Cambering):
* После лазерного раскроя заготовка продавливается на гидравлическом прессе усилием \(100\text{ т}\) с образованием конуса \(1{,}5^\circ\). Даже при максимальном тепловом ударе металл не может выгнуться наружу — направление прогиба жестко задано в сторону очага. - Плавающие седловые замки (Sliding Tab Lugs):
* Планча не приваривается к чаше, а свободно садится в специальные пазы на лепестках. Зазор между фиксатором планчи и стенкой чаши составляет \(4{,}5\text{ мм}\), компенсируя линейное удлинение диска (\(\Delta L \approx 3{,}2\text{ мм}\) при нагреве до \(+300^\circ\text{C}\)).
4. Весовая спецификация и эргономика
Поскольку монолитный стальной диск толщиной \(8\text{ мм}\) имеет значительную массу, его конструкция оптимизирована для безопасного обслуживания вдвоем или одним человеком:
┌────────────────────────────────────────────────────────────────────────┐
│             МАССОВО-ГАБАРИТНАЯ СВОДКА ПЛАНЧИ SIDERITE-8                │
├───────────────────────────────┬───────────────────┬────────────────────┤
│ ПАРАМЕТР                      │ МОНОЛИТНЫЙ ВАРИАНТ│ 2-СЕГМЕНТНЫЙ (L+R) │
├───────────────────────────────┼───────────────────┼────────────────────┤
│ Внешний габаритный диаметр    │ 940 мм            │ 940 мм             │
│ Диаметр центрального проема   │ 380 мм            │ 380 мм             │
│ Полезная площадь жарки        │ 0.58 м²           │ 0.58 м² (2х 0.29)  │
│ Масса нетто                   │ 36.4 кг           │ 18.2 кг + 18.2 кг  │
│ Тип хвата для переноски       │ Прорези под краги │ Прорези + зацепы   │
│ Вместимость стейков рибай     │ до 14 шт. сразу   │ до 14 шт. сразу    │
└───────────────────────────────┴───────────────────┴────────────────────┘
Рекомендация для премиум-комплектации: Производить планчу из двух полумесяцев (Split-Ring Design) с замком «ласточкин хвост». Это снижает вес поднимаемой детали до комфортных \(18{,}2\text{ кг}\), позволяет мыть сегменты по отдельности и дает возможность использовать формат «полупланча + полурешетка-гриль».
5. Протокол первичного ввода в эксплуатацию (Seasoning)
Чтобы сталь 09Г2С приобрела зеркально-черные антипригарные свойства (как у бабушкиной чугунной сковороды) и не ржавела под дождем:
- Удаление транспортировочного консерванта:
* С завода деталь выходит очищенной мелкой дробью. Перед первым розжигом диск протирается салфетками с медицинским спиртом или мыльным раствором, смывая заводскую пыль. - Первичный прогрев:
* В чаше разводится костер средней интенсивности. Диск выдерживается \(25\text{ минут}\) до достижения температуры \(+200\dots+230^\circ\text{C}\) (капли воды должны мгновенно отскакивать шариками — эффект Лейденфроста). - Нанесение полимеризующегося масла:
* Хлопчатобумажной ветошью на длинных щипцах наносится тончайший, микроскопический слой сыродавленного льняного масла (или высокоолеинового подсолнечного). Слой растирается практически насухо.
* Критично: толстый слой масла даст липкую желтую пленку; слой должен быть тонким, как глянец. - Полимеризация:
* Диск выдерживается при температуре \(+280\dots+300^\circ\text{C}\) в течение \(15\text{ минут}\) до прекращения выделения белого дыма. Масло окисляется и полимеризуется в прочнейшую биоинертную углеродную пленку (олифу натурального происхождения).
* Процедура повторяется 3–4 раза. После этого поверхность становится эбонитово-черной, гладкой и готовой к жарке нежнейшей рыбы и яичницы без прилипания.
Homi
1. Главный экран сайта (Hero Block)
               S I D E R I T E  1 1 5 0
     РОЖДЕННЫЙ В СИБИРИ. ВЫКОВАННЫЙ ИЗ КОСМИЧЕСКОЙ СТАЛИ.
Подзаголовок:
Архитектурный костровой очаг из низколегированной стали 09Г2С. Асимметричная геометрия метеоритного разлома, спроектированная удерживать первобытный огонь даже при штормовом сибирском ветре и морозе \(-45^\circ\text{C}\).
- Масса монолита: \(62\text{ кг}\) чистого сибирского проката
- Толщина брони: \(4{,}0\text{ мм}\) (корпус) / \(8{,}0\text{ мм}\) (планча)
- Температурный диапазон: от \(-60^\circ\text{C}\) до \(+900^\circ\text{C}\) без деформаций
2. Манифест бренда: «Легенда о Сидерите» (Для каталога и страницы бренда)
«Сидерит — редчайший класс метеоритов, состоящий почти полностью из самородного никелистого железа. Миллионы лет они блуждали в абсолютном нуле глубокого космоса, пока гравитация Земли не втянула их в плотные слои атмосферы. Падая сквозь вечную мерзлоту сибирской тайги, раскаленный космический странник раскололся на фасетчатые монолиты, обнажив пылающее золотое ядро…»
Мы создали SIDERITE 1150 не как дачный аксессуар. Это скульптурный монумент стихии, созданный там, где понятие «тепло» имеет абсолютную ценность.
В Сибири огонь — не декорация. Это центр жизни. Мы взяли бескомпромиссную конструкционную сталь марки 09Г2С, используемую в мостостроении за Полярным кругом, и придали ей форму осколка небесного тела. Каждая грань очага срезана под уникальным углом, создавая игру теней днем и направляя инфракрасный тепловой купол прямо на сидящих вокруг людей ночью.
3. Бинарный дизайн: Космическая тьма и Золотое сердце
В облике чаши заложен визуальный диалог двух полярных начал:
- Внешняя оболочка — «Графитовая корка метеорита»:
Глубокий матовый черный бархат термоэмали, прошедшей запекание при \(+250^\circ\text{C}\). Внешние грани холодны, монументальны и неотразимо строги, как базальтовые скалы плато Путорана. - Внутреннее зеркало — «Золотой самородок»:
Скрытая полость чаши вручную покрыта переливающимся бронзово-золотым пигментом с чешуйками натуральной бронзы. В темноте, когда дрова оседают на дно, внутренние грани отражают свет углей, создавая мистическое ощущение, будто в вашем саду открылся раскаленный разлом в недра земли.
4. Инженерная правда (Спецификация характера)
Для тех, кто ценит в вещах абсолютную честность конструкции, запас прочности и безупречную физику:
| Особенность | Что это дает владельцу |
|---|---|
| Ветрозащитный щит 720 мм | Асимметричная задняя грань прикрывает пламя от внезапных порывов ветра. Дым не кружит вокруг зоны отдыха, а уходит вертикально вверх, сохраняя воздух чистым. |
| Сибирская сталь 09Г2С (4 мм) | Кремний-марганцевый сплав не «течет» и не покрывается окалиной при многочасовом горении сухой лиственницы или березы. Срок службы — более 25 лет. |
| Разломы-дефлекторы | Конструктивные зазоры между наклонными лепестками создают вихревую подачу вторичного кислорода (эффект дожига пиролизных газов): дрова сгорают в белый пепел без сажи. |
| Жарочная планча 8 мм «Meteor Crater» | Съемный диск весом \(36\text{ кг}\) превращает скульптурный очаг в профессиональную кухню под открытым небом. Жарьте стейки dry-aged при \(+350^\circ\text{C}\) или томите глинтвейн на медленном краю. |
5. Атмосферный текст для разворота каталога (Эмоция)
       СНЕГ ЗА ОКНОМ ЛОЖИТСЯ НА ВЕТВИ ЕЛЕЙ.
       ТЕРМОМЕТР ПОКАЗЫВАЕТ -22°C.
       ВЫ ВЫХОДИТЕ НА ТЕРРАСУ В ТЕПЛОМ ТВИДОВОМ ПАЛЬТО
       С БОКАЛОМ ПЛОТНОГО СИРА.
В центре террасы гудит SIDERITE. Стальные 4-миллиметровые грани наполнились глубоким инфракрасным теплом, прогревая воздух на три метра вокруг. Слышен сухой треск таежной смолы, а золотые грани внутри чаши отбрасывают мягкие янтарные отблески на лица близких.
Это не просто костер. Это гравитационный центр вашего загородного дома. Место, где забываются экраны смартфонов, где разговоры становятся глубже, а время замедляет свой бег до мерного пульса угасающих углей.
6. Лимитированная серия и серийный номер
Каждая чаша серии SIDERITE 1150 выпускается ограниченным тиражом. На силовом ребре основания вырезана лазерная плакетка из нержавеющей стали с выгравированным серийным номером изделия и координатами места его проектирования в сердце Сибири.
Комплектация поставки:
1. Костровая чаша SIDERITE 1150 в сборе.
2. Сертификат подлинности с подписью главного инженера.
3. Кованый ключ-кочерга Meteor Claws из отсечки того же листа стали.
4. Фирменный защитный оксфорд-чехол плотностью \(600\text{D}\) с водоотталкивающей мембраной.
7. Блок призыва к действию (Call to Action)
Укротите сибирскую стихию в собственном саду.
Зарезервируйте чашу из ближайшей партии или закажите индивидуальную комплектацию с модульной планчей-гриль 8 мм.
[ Заказать SIDERITE 1150 ] [ Скачать архитектурный 3D-файл ]
Homi
ПАСПОРТ ИЗДЕЛИЯ И ЭКСПЛУАТАЦИОННЫЙ РЕГЛАМЕНТ
Архитектурный костровой очаг «SIDERITE 1150»
ТУ 25.99.29-001-XXXXX-2024 / ГОСТ 19903-2015 (Сталь 09Г2С)
1. Свидетельство о приемке и гарантийный талон
┌───────────────────────────────────────────────────────────────────────────────┐
│                    ГАРАНТИЙНЫЙ СЕРТИФИКАТ SIDERITE HEAVY DUTY                 │
├──────────────────────────┬────────────────────────────────────────────────────┤
│ Модель изделия           │ SIDERITE 1150 (Спецификация: Монолит 4.0 / 8.0 мм) │
├──────────────────────────┼────────────────────────────────────────────────────┤
│ Заводской номер (VIN)    │ SDR-1150-________________                          │
├──────────────────────────┼────────────────────────────────────────────────────┤
│ Дата выпуска / ОТК       │ «____» ________________ 202___ г.  Штамп: [ ОТК-1 ]│
├──────────────────────────┼────────────────────────────────────────────────────┤
│ Дата продажи             │ «____» ________________ 202___ г.                  │
├──────────────────────────┼────────────────────────────────────────────────────┤
│ Подпись инженера сборки  │ __________________ / В. М. Архипов                 │
└──────────────────────────┴────────────────────────────────────────────────────┘
Гарантийные обязательства производителя:
- 10 лет (120 месяцев) — гарантия от сквозного прогорания и деформации силового каркаса чаши из низколегированной стали 09Г2С при соблюдении регламента по топливу.
- 5 лет (60 месяцев) — гарантия на геометрию и плоскостность жарочной планчи \(8{,}0\text{ мм}\) (сохранение расчетного уклона \(1{,}5^\circ\)).
- 12 месяцев — гарантия на адгезию термостойкого полимер-кремнийорганического покрытия Certa/Elcon (за исключением естественного истончения слоя в зоне прямого контакта с углями на дне зольника).
2. Памятка владельца: сезонный цикл обслуживания
Зола древесных углей на \(15\dots 30\%\) состоит из оксида калия (\(\text{K}_2\text{O}\)). При контакте с атмосферной влагой, дождем или тающим снегом она вступает в экзотермическую реакцию с образованием едкого гидроксида калия (\(\text{KOH}\)) — концентрированной щелочи.
Оставленная под дождем мокрая зола разъедает даже химически стойкие термоэмали за один сезон.
3. Регламент круглогодичной эксплуатации
Сталь 09Г2С относится к классу низколегированных конструкционных сталей северного исполнения (с сохранением ударной вязкости KCU при температурах до \(-70^\circ\text{C}\)). Конструкция чаши рассчитана на полноценное использование сибирской зимой.
Розжиг в зимний период (Защита от температурного шока):
- Запрещен резкий старт газовыми горелками высокой мощности. Холодный металл при температуре \(-30^\circ\text{C}\) в точке пятна прогрева \(+1200^\circ\text{C}\) испытывает колоссальное локальное расширение, что вызывает внутренние напряжения в узлах замков шип-паз.
- Правило ступенчатого разогрева:
1. Первые 10–15 минут: розжиг небольшой горсти сухой щепы и бересты в геометрическом центре пода. Корпус плавно прогревается до положительных температур.
2. После прогрева: закладка основного объема дров твердых пород.
Требования к топливу:
- Разрешено: сухие дрова лиственных пород (береза, ольха, ясень, дуб) с относительной влажностью не более \(18\dots 20\%\), древесноугольные брикеты.
- С ограничениями: хвойные породы (сосна, ель, лиственница) — содержат смоляные карманы, провоцирующие микровыстрелы углей и обильное осаждение дегтя на внутреннем золотом зеркале чаши.
- Категорически запрещено: каменный уголь, антрацит, металлургический кокс (температура горения свыше \(+1200^\circ\text{C}\) превышает технологический предел термоэмали); бытовой мусор, пластик, ДСП, фанера (выделение токсичных формальдегидов и хлористых соединений, разрушающих кремнийорганику).
4. Уход за жарочной планчей 8 мм «Meteor Crater»
Жарочный диск не окрашен химическими эмалями, так как предназначен для прямого контакта с пищей. Его защитой является естественная оксидно-полимеризованная масляная патина.
- Очистка сразу после жарки:
Пока диск сохраняет температуру около \(+100^\circ\text{C}\), налейте на рабочую зону \(100\text{ мл}\) обычной теплой воды или бросьте пару кубиков льда (термический микроудар размягчит нагар). Широким стальным шпателем-скребком сгоните остатки масла и пригара внутрь центрального проема в костер. - Консервация рабочего слоя:
Насухо протрите диск плотным бумажным полотенцем. Нанесите \(1\text{ столовую ложку}\) льняного или рафинированного растительного масла и равномерно разотрите ветошью по всей поверхности до зеркального блеска. - Устранение поверхностной рыжины (если диск забыли под дождем):
Если на планче выступил рыжий налет, металл не испорчен: пройдитесь по нему шлифовальным бруском зернистостью \(P120\), смойте пыль, прокалите до \(+250^\circ\text{C}\) и повторите процедуру нанесения масла 2 раза.
5. Консервация чаши на длительное хранение (Зима / Отпуск)
Если чаша не будет эксплуатироваться более 2 месяцев:
- Генеральная сухая чистка:
Полностью освободите чашу от золы и непрогоревших углей. С помощью щетки со средней капроновой щетиной удалите сухую сажу со внутренних бронзово-золотых фасеток. - Ревизия лакокрасочного покрытия:
Осмотрите внешние матовые грани. При наличии царапин от механических ударов (например, от чугунного казана или дровяных охапок) обезжирьте участок сольвентом и подкрасьте аэрозольным ремонтным баллончиком Certa 900 Черный бархат (входит в расширенный комплект). - Защита зеркала планчи:
Диск \(8\text{ мм}\) обильно смазывается несоленым животным жиром (смальцем) или техническим минеральным вазелином слоем \(0{,}5\text{ мм}\). - Укрытие чехлом:
На чашу надевается штатный защитный чехол из ткани Oxford 600D PVC.
Важно: чехол должен иметь открытые нижние продухи. Запрещено герметично заматывать чашу в стрейч-пленку или полиэтилен без вентиляции — возникающий внутри парниковый конденсат спровоцирует коррозию под пленкой.
6. Критический стоп-лист (Условия аннулирования гарантии)
Гарантийные обязательства прекращают действие в следующих случаях:
* Тушение очага водой, снегом или пеной из огнетушителя. Термоудар приводит к короблению сварных швов и микрорастрескиванию кристаллической решетки стали. Очаг должен остывать исключительно естественным путем.
* Использование угля для доменных печей / антрацита.
* Применение для мойки кислотных очистителей, хлорсодержащих средств и жестких металлических ершей по окрашенным поверхностям.
* Падение чаши с высоты при погрузке-разгрузке или буксировка волоком по твердому покрытию (бетон, гравий), нарушающая слой заводской термоэмали.
Homi
1. Инженерная концепция модуля «METEOR CORE 380»
Центральный проем жарочной планчи \(\varnothing 380\text{ мм}\) находится в зоне прямого факела пламени, где температура газов достигает \(+650\dots+800^\circ\text{C}\). Чтобы превратить это окно в многофункциональный кулинарный узел, разработана двухкомпонентная система быстрой смены насадок:
┌────────────────────────────────────────────────────────────────────────┐
│                   МОДУЛЬНАЯ ЭКОСИСТЕМА ПРОЕМА D380                     │
├─────────────────────┬──────────────────────────────────────────────────┤
│ Базовый элемент     │ Адаптер Wok-Ring (сталь 09Г2С, S=6.0 мм)         │
│                     │ Центрирующий конус под казаны 10–16 л и вок      │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Сменная вставка     │ Стейк-решетка прямых углей (серый чугун СЧ20)    │
│                     │ Фасетчатый рисунок «Метеоритная сетка», толщ. 12 мм │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Съемный инструмент │ Кованый ключ-чапельник для горячей замены модуля │
└─────────────────────┴──────────────────────────────────────────────────┘
- Принцип фиксации «Anti-Drop»: Опорная обечайка кольца имеет посадочную юбку с тремя радиальными замками-упорами с зазором \(2{,}0\text{ мм}\) на сторону. Даже при ударе тяжелым чугунным казаном адаптер физически не может провалиться внутрь чаши или соскользнуть.
- Тяговые дефлекторы (Draft Slots): В стенках переходного кольца прорезаны профилированные щели. Они отводят избыточное пламя в стороны под плоскость планчи, исключая удушение огня при установке казана с круглым дном.
2. Сборочный чертеж и сечение узла Wok-Ring & Cast Grate
3. Материаловедение и теплофизика элементов
| Узел | Материал | Толщина | Рабочая температура | Функциональное назначение |
|---|---|---|---|---|
| Опорное кольцо Wok-Ring | Конструкционная низколегированная сталь 09Г2С | \(6{,}0\text{ мм}\) | до \(+750^\circ\text{C}\) | Несет вес чугунного казана (\(12\text{ л}\) плова \(\approx 18\text{ кг}\)). За счет пластичности 09Г2С выдерживает локальный удар открытого огня без растрескивания. |
| Стейк-решетка Sear Grate | Серый чугун с пластинчатым графитом СЧ20 (ГОСТ 1412-85) | \(12{,}0\text{ мм}\) | до \(+850^\circ\text{C}\) | Обладает сверхвысокой теплоемкостью (\(c \approx 540\text{ Дж}/(\text{кг}\cdot^\circ\text{C})\)). Аккумулирует жар углей и ставит на стейке четкий карамелизированный узор (реакция Майяра) за \(90\text{ секунд}\). |
| Ключ-чапельник Meteor Lock | Кованая сталь Ст3сп с ручкой из ясеня | \(8{,}0\text{ мм}\) | до \(+300^\circ\text{C}\) | Обеспечивает безопасное снятие раскаленной чугунной вставки прямо во время горения дров для подброса поленьев в центр. |
4. Аэродинамика: система конвекционных продухов (Draft Slots)
Установка посуды с круглым дном (азиатский вок или узбекский казан) в плотную горловину диаметром \(380\text{ мм}\) полностью перекрывает вертикальный дымовой канал чаши. В обычных костровых чашах это приводит к:
1. Затуханию огня из-за кислородного голодания;
2. Образованию едкого белого дыма и осаждению сажи на стенках посуды;
3. Вспышкам пламени через внешние щели при открытии крышки.
Инженерное решение SIDERITE:
В коническом переходе адаптера выполнены 6 щелевых дефлекторов размером \(22\times 12\text{ мм}\).
Они работают как направленные сопла: избыточный объем горячих дымовых газов отводится под нижнюю плоскость жарочной планчи \(8\text{ мм}\). Это дает двойной эффект:
* Огонь в центре продолжает гореть чисто без удушения;
* Сброшенные газы дополнительно подогревают внутреннее кольцо планчи, повышая общий КПД дров на \(28\%\).
5. Эксплуатация и обслуживание чугунной решетки
Чугун марки СЧ20 имеет микропористую структуру, образованную включениями пластинчатого графита.
- Первичный обжиг: Решетка поставляется с завода в консервационном пищевом льняном воске. Перед первым приготовлением ее необходимо прокалить на углях \(20\text{ минут}\) до выгорания заводского слоя, дать остыть до \(+80^\circ\text{C}\) и нанести тонкий слой животного жира или высокоолеинового масла.
- Категорический запрет на воду при чистке: Запрещено мыть чугунную решетку щелочными средствами для посуды или охлаждать раскаленный чугун водой (высокий риск возникновения микротрещин из-за фазовых напряжений аустенитно-перлитной матрицы). Очистка производится исключительно латунной щеткой по горячему металлу с последующей протиркой промасленной салфеткой.
Homi
Приготовление ресторанных блюд на открытом огне при температурах ниже \(-20^\circ\text{C}\) кардинально отличается от летнего барбекю. Главный враг повара на морозе — мгновенная потеря тепла поверхностью продукта: холодный воздух температурой \(-25^\circ\text{C}\) отбирает тепло у тонкого металла за секунды, превращая обжарку в варку.
Именно здесь раскрывается преимущество планчи толщиной \(8{,}0\text{ мм}\) (масса \(36{,}4\text{ кг}\)): аккумулированная в низколегированной стали тепловая энергия удерживает температуру \(+300\dots+350^\circ\text{C}\) даже при выкладке ледяного мяса. Асимметричный ветрозащитный венец высотой \(720\text{ мм}\) экранирует рабочую плоскость от порывов сибирского ветра.
Ниже представлены четыре выверенных премиальных рецепта, рассчитанных на термодинамику очага SIDERITE 1150.
Карта зонирования жарочной плоскости на морозе
1. Стейк «Таежный Рибай Dry-Aged» с маслом из копченой хвои и можжевельника
- Зона очага: Чугунная решетка СЧ20 (прямой сир) \(\rightarrow\) внутреннее кольцо планчи \(8\text{ мм}\) (доведение под клошем).
- Калибр мяса: Говядина зернового откорма 45 дней сухого вызревания, толщина стейка строго \(45\text{–}50\text{ мм}\) (масса \(\approx 550\dots 600\text{ г}\)).
┌────────────────────────────────────────────────────────────────────────┐
│                          РЕЖИМ ПРИГОТОВЛЕНИЯ                           │
├──────────────────────┬─────────────────────────────────────────────────┤
│ Обжарка корочки      │ Чугун СЧ20 (+380°C), по 90 сек на сторону       │
│ Доведение до Medium  │ Планча (+220°C) под стальным клошем, 4–5 минут  │
│ Финишная температура │ Внутри мяса: +54...+56°C (контроль термощупом)  │
└──────────────────────┴─────────────────────────────────────────────────┘
Ингредиенты:
- Стейки рибай Prime — \(4\text{ шт.}\)
- Масло сливочное \(82{,}5\%\) — \(200\text{ г}\)
- Свежая хвоя сибирской пихты (рубленая) — \(1{,}5\text{ ст. л.}\)
- Ягоды можжевельника (раздавленные в ступке) — \(1\text{ ч. л.}\)
- Крупная чешуйчатая четверговая (черная) соль — \(15\text{ г}\)
- Свежедробленый черный перец крупной фракции — \(10\text{ г}\)
Технология на морозе:
- Подготовка: Сливочное масло комнатной температуры смешать с хвоей, можжевельником и щепоткой соли, сформовать в цилиндр с помощью пергамента и заморозить.
- Прямой жар: Стейки комнатной температуры (не холодные!) смазать каплей льняного масла и выложить на раскаленную докрасна чугунную решетку СЧ20. За \(90\text{ секунд}\) решетка запечатывает карамельную сетку, предотвращая вытекание мясного сока. Перевернуть на вторые \(90\text{ секунд}\).
- Градиентный сдвиг: Переместить щипцами мясо с решетки на среднюю зону планчи (\(+220^\circ\text{C}\)). Сверху положить медальон хвойного масла толщиной \(15\text{ мм}\) и накрыть стейк куполом-клошем. На планчу рядом с куполом плеснуть \(30\text{ мл}\) кипятка — образовавшийся пар под куполом быстро доведет внутреннюю температуру до идеального \(Medium\ Rare\ (+54^\circ\text{C})\) без пересушивания кромок морозным воздухом.
- Отдых: Снять стейк на предварительно прогретую на краю планчи деревянную дубовую доску, выдержать \(7\text{ минут}\), посыпать четверговой солью.
2. Филе енисейского муксуна на хрустящей коже с бруснично-кедровой глазурью
- Зона очага: Средняя зона планчи (\(+220\dots+240^\circ\text{C}\)) \(\rightarrow\) внешняя теплая кромка (\(+140^\circ\text{C}\)).
- Преимущество стали 8 мм: Ровная плоскость с масляной патиной предотвращает прилипание нежнейшей северной рыбы даже без использования пергамента.
Ингредиенты:
- Филе муксуна (или нельмы) на коже — \(4\text{ порции по } 220\text{ г}\)
- Дикая таежная брусника (свежемороженая) — \(250\text{ г}\)
- Ядра сибирского кедрового ореха — \(80\text{ г}\)
- Мед таежный разнотравье — \(2\text{ ст. л.}\)
- Соевый соус выдержанный — \(30\text{ мл}\)
- Масло топленое (для жарки рыбы) — \(40\text{ г}\)
Технология на морозе:
- Подготовка кожи: Кожу муксуна тщательно просушить салфеткой и сделать тонкие диагональные надрезы шагом \(5\text{ мм}\) (не прорезая мякоть), натереть солью.
- Обжарка кожи: На среднюю зону планчи нанести немного топленого масла. Выложить филе кожей вниз и прижать широким шпателем на \(15\text{ секунд}\) (чтобы рыба не изогнулась от термоудара). Жарить на коже \(4\text{–}5\text{ минут}\) до состояния «стеклянного хруста». Мякоть при этом должна побелеть на \(2/3\) толщины.
- Глазурь (параллельно на планче): На соседнем свободном участке планчи объединить бруснику, мед, соевый соус и кедровые орехи. За счет высокой температуры соус карамелизуется и густеет за \(2\text{ минуты}\).
- Переворот и подача: Перевернуть рыбу на сторону мякоти ровно на \(45\text{ секунд}\), полить сверху горячей брусничной глазурью с орехами и немедленно переложить на подогретые сервировочные тарелки.
3. Плов «Полярный экспедиционный» из оленины в чугунном казане 12 л
- Зона очага: Адаптер Wok-Ring D380. Сферическое дно казана утоплено в прямое пламя березовых дров.
- Специфика казана на костре: Благодаря боковым соплам адаптера (Draft Slots) пламя облизывает сферические борта казана равномерно, исключая локальное подгорание зирвака.
┌────────────────────────────────────────────────────────────────────────┐
│                  ПРОПОРЦИИ ЗИРВАКА И РИСА (КАЗАН 12 Л)                 │
├──────────────────────────────────┬─────────────────────────────────────┤
│ Мякоть оленины (или баранья шея) │ 2.0 кг (кубик 40х40 мм)             │
│ Курдюк / нутряной жир            │ 400 г                               │
│ Желтая и красная морковь         │ 2.0 кг (нарезка бруском 5х5 мм)     │
│ Лук репчатый                     │ 800 г                               │
│ Рис «Лазер» или «Девзира»        │ 1.5 кг (замоченный в теплой воде)   │
│ Барбарис, зира, айва, чеснок     │ По вкусу (айва дольками — 2 шт.)    │
└──────────────────────────────────┴─────────────────────────────────────┘
Технология приготовления:
- Вытапливание жира: В казане на сильном огне растопить курдюк до золотистых шкварок, вынуть их шумовкой (идеальная горячая закуска для повара на морозе).
- Обжарка мяса: Накалить масло до сизого дымка (\(+220^\circ\text{C}\)). Закладывать оленину порциями по \(500\text{ г}\), чтобы не остудить казан. Обжарить до темно-янтарной плотной корочки.
- Зирвак: Ввести лук, обжарить до карамельного цвета, затем добавить морковь. Жарить \(15\text{ минут}\), не перемешивая часто, затем всыпать растертую в ладонях таежную зиру и барбарис. Залить крутым кипятком так, чтобы вода покрыла морковь на \(15\text{ мм}\), утопить целые головки чеснока и дольки айвы. Убавить огонь в очаге (раздвинув дрова по бокам) и томить зирвак при слабом кипении \(45\text{ минут}\).
- Закладка риса: Слить воду с риса, выложить его ровным слоем поверх зирвака. Увеличить пламя, сдвинув угли под центр адаптера. Долить горячую воду через шумовку на \(10\text{ мм}\) выше уровня риса. Выпарить воду до дна.
- Упревание на морозе: Собрать рис горкой, проткнуть отверстия до дна деревянной шпажкой, плотно накрыть казан тяжелой керамической тарелкой и чугунной крышкой. Убрать огонь полностью, оставив под казаном лишь горсть мелких тлеющих углей. Выдержать \(30\text{ минут}\). За счет толстых чугунных стенок плов доходит до рассыпчатого идеала.
4. Согревающий таежный сбитень-глинтвейн прямо на планче
- Зона очага: Внешняя кромка планчи (\(+120\dots+150^\circ\text{C}\)) — поддержание постоянной мягкой температуры без кипения.
       МЕДНАЯ / ЧУГУННАЯ ПОСУДА НА ВНЕШНЕЙ КРОМКЕ
 ═════════════════════════════════════════════════════════
                 ┌───────────────────┐
                 │  МЕДНЫЙ СОТЕЙНИК  │ ◄── Нагрев без кипения (+75°C)
                 └─────────┬─────────┘
   ПЛАНЧА 8 ММ             │
 ──────────────────────────┴──────────────────────────────
Ингредиенты:
- Плотное сухое красное вино (Сира / Каберне) или сок прямого отжима — \(1{,}5\text{ л}\)
- Мед гречишный / таежный — \(120\text{ г}\)
- Свежая клюква (раздавленная) — \(150\text{ г}\)
- Палочки корицы — \(3\text{ шт.}\)
- Бадьян звездочками — \(4\text{ шт.}\)
- Корень имбиря (слайсы) — \(30\text{ г}\)
- Веточка молодой пихты или кедра (ошпаренная) — \(1\text{ шт.}\)
Приготовление:
- В медный сотейник или чугунную кастрюлю вылить вино/сок, добавить специи, клюкву и имбирь.
- Поставить емкость на дальний внешний сектор планчи. При температуре \(+75^\circ\text{C}\) напиток настаивается в течение \(20\text{ минут}\), не закипая (алкоголь не испаряется, аромат специй раскрывается полностью).
- Ввести мед и веточку пихты за \(5\text{ минут}\) до разлива. Разливать в термобокалы прямо у костра половником.
Homi
1. Инженерно-поварская концепция «METEOR CHEF PRO-KIT»
Работа на открытой жарочной планчине толщиной \(8{,}0\text{ мм}\) при температуре стали \(+320^\circ\text{C}\) и окружающем сибирском морозе \(-25^\circ\text{C}\) предъявляет экстремальные требования к инвентарю.
Стандартный ресторанный инвентарь для закрытых кухонь здесь непригоден:
* Тонкие лопатки (\(0{,}8\text{ мм}\)) вибрируют и гнутся при попытке соскоблить пригар или поддеть полукилограммовый стейк Рибай;
* Короткие рукояти (\(200\text{–}250\text{ мм}\)) приводят к ожогам лучевым инфракрасным жаром от чаши;
* Пластиковые и силиконовые накладки моментально плавятся или трескаются на морозе;
* Стальные рукояти без терморазрыва мгновенно примерзают к мокрым рукам либо раскаляются докрасна.
Профессиональный комплект аксессуаров для SIDERITE 1150 спроектирован по стандарту Heavy Duty: пружинная нержавеющая сталь толщиной до \(2{,}5\text{ мм}\), термоизоляционные накладки из сибирского ясеня на латунных стяжках и увеличенная рычажная база под хват в толстых кожаных крагах.
2. Спецификационный чертеж инструментария
3. Спецификация и назначение компонентов набора
┌────────────────────────────────────────────────────────────────────────────────────────┐
│                   ТЕХНИЧЕСКАЯ СПЕЦИФИКАЦИЯ METEOR CHEF PRO-KIT                        │
├────────────────────┬──────────┬───────────┬───────────────┬────────────────────────────┤
│ НАИМЕНОВАНИЕ       │ МАТЕРИАЛ │ ТОЛЩИНА   │ ГАБАРИТЫ      │ РАБОЧАЯ ФУНКЦИЯ            │
├────────────────────┼──────────┼───────────┼───────────────┼────────────────────────────┤
│ 1. Силовой шпатель │ AISI 304 │ 2.2 мм    │ 440 × 95 мм   │ Переворот 600-граммовых    │
│    Siderite Blade  │ + Ясень  │           │ вынос: 45 мм  │ стейков, подрезка корочки  │
├────────────────────┼──────────┼───────────┼───────────────┼────────────────────────────┤
│ 2. Скребок-сгон    │ AISI 420 │ 2.5 мм    │ 280 × 140 мм  │ Силовое очищение нагара    │
│    Clean-Scraper   │ закален. │           │ фаска 45°     │ и сгон жира в проем D380   │
├────────────────────┼──────────┼───────────┼───────────────┼────────────────────────────┤
│ 3. Паровой клош    │ AISI 304 │ 1.5 мм    │ D = 260 мм    │ Создание тепловой ловушки: │
│    Heat-Dome       │ зеркало  │           │ H = 110 мм    │ плавление сыра, Medium-пар │
├────────────────────┼──────────┼───────────┼───────────────┼────────────────────────────┤
│ 4. Щипцы захватные │ AISI 304 │ 1.8 мм    │ L = 460 мм    │ Работа с углями, бревнами  │
│    Long-Gripper    │ сталь    │ зубцы 8 мм│ раскрытие 90° │ и крупными кусками мяса    │
├────────────────────┼──────────┼───────────┼───────────────┼────────────────────────────┤
│ 5. Чугунный пресс  │ Чугун    │ 16.0 мм   │ D = 210 мм    │ Фиксация smash-бургеров    │
│    Meat-Crusher    │ СЧ20     │ монолит   │ масса: 2.8 кг │ и жарка рыбы без скрутки   │
├────────────────────┼──────────┼───────────┼───────────────┼────────────────────────────┤
│ 6. Полярные краги  │ Спилок   │ 1.4 мм    │ Высота 380 мм │ Защита рук от лучевого     │
│    Arctic Gauntlet │ Кевлар   │ шерсть    │ раструб 160 мм│ жара очага и мороза -45°C  │
└────────────────────┴──────────┴───────────┴───────────────┴────────────────────────────┘
4. Инженерные особенности конструкции инструментов
1. Силовой шпатель-лопатка (Siderite Blade 440)
- Z-образный эргономический изгиб (Crank Neck): Рукоять поднята относительно плоскости лезвия на \(45\text{ мм}\). Повар ведет лопатку параллельно планче, при этом пальцы руки в толстой кожаной перчатке не касаются раскаленной стали (\(+320^\circ\text{C}\)).
- Асимметричная заточка: Правая кромка лезвия имеет прямую заточку под углом \(30^\circ\) (для мгновенного срезания мясных волокон без разрыва корочки), а левая кромка — легкое скругление (исключает задиры и царапины на оксидно-масляной патине планчи).
2. Скребок-сгон прямого действия (Clean-Scraper)
- Изготовлен из упругой ножевой стали AISI 420 с твердостью \(48\dots 50\text{ HRC}\).
- Предназначен для работы обеими руками: сверху установлена круглая упорная рукоять из ясеня. Позволяет шефу всем весом тела (\(80\text{–}90\text{ кг}\)) надавить на скребок и одним движением счистить карамелизованный мясной сок в центральный проем чаши прямо в огонь.
3. Паровой купол-клош (Heat-Dome)
- Принцип термической ловушки: На сибирском ветру плоская планча остывает с верхней стороны. Клош создает закрытый объем с температурой воздуха внутри до \(+180^\circ\text{C}\).
- Утяжеленная отбортовка: Нижняя кромка купола имеет толщину \(4\text{ мм}\) — купол плотно прилегает к диску даже при порывах ветра до \(15\text{ м/с}\) и не сдувается. Пароотводное отверстие \(\varnothing 4\text{ мм}\) сбрасывает избыточное давление, предотвращая «подпрыгивание» крышки.
4. Полярные краги (Arctic Gauntlets)
- Бинарный тепловой барьер: Снаружи — термостойкий расщепленный спилок воловьей кожи, не дубеющий на морозе и не боящийся искр лиственницы. Изнутри — подкладка из натурального войлока и овечьей шерсти, сохраняющая микроклимат рук повара при \(-40^\circ\text{C}\).
- Широкий манжет (Gauntlet Cuff): Раструб шириной \(160\text{ мм}\) свободно надевается поверх толстого рукава пуховика или зимней парки, исключая попадание снега и раскаленных брызг масла за рукав.
5. Регламент ухода и консервации инвентаря
- Деревянные рукояти (Ясень термомодифицированный):
* Раз в сезон обрабатываются подогретым тунговым или минеральным маслом. Запрещено мыть в посудомоечных машинах; после работы протираются влажной ветошью и высушиваются вдали от открытого огня. - Чугунный пресс Meat-Crusher:
* Обслуживается по аналогии со стейк-решеткой: прокаливание, смазка каплей растительного масла. Хранение только в сухом закрытом чехле. - Кожаные краги:
* Запрещено сушить на раскаленной планче или корпусе чаши (кожа съежится и потеряет эластичность). При намокании от снега сушатся при комнатной температуре в подвешенном состоянии, после чего обрабатываются норковым маслом или воском для кожи.
Homi
1. Концепция кейса-рундука «METEOR CHEF CHEST»
Для хранения и полевой транспортировки комплекта тяжелого инструмента Meteor Chef Pro-Kit разработан экспедиционный рундук закрытого типа. В условиях открытой террасы или глэмпинга он выполняет роль стационарной базы хранения рядом с очагом, защищая поварской инвентарь от осадков, наледи и перепадов влажности.
┌────────────────────────────────────────────────────────────────────────┐
│             АРХИТЕКТУРНО-МАТЕРИАЛЬНЫЙ ПАСПОРТ РУНДУКА                  │
├─────────────────────┬──────────────────────────────────────────────────┤
│ Корпус монолита     │ Сибирская лиственница камерной сушки (18 мм)     │
│                     │ Метод термического глубокого обжига (Якисуги)    │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Финишная отделка    │ Гидрофобный карнаубский воск + льняное масло     │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Фурнитура           │ Конструкционная сталь 2.5 мм, порошковый муар    │
│                     │ Замки-лягушки с регулировкой натяга (тяга 150 кг)│
├─────────────────────┼──────────────────────────────────────────────────┤
│ Внутренний ложемент │ Влагостойкий этиленвинилацетат высокой плотности  │
│                     │ (EVA 75 Shore), лазерная фрезеровка контуров     │
└─────────────────────┴──────────────────────────────────────────────────┘
- Технология обжига Shou Sugi Ban (Якисуги): Верхний слой древесины лиственницы обугливается газопламенным методом на глубину \(1{,}5\dots 2{,}0\text{ мм}\) с последующей брашировкой латунной щеткой. Обугленные волокна не гниют, не поражаются плесенью и приобретают глубокий матовый цвет графитовой корки метеорита, гармонирующий с корпусом очага.
- Периметральный терморазрыв: По пазу крышки проложен уплотнительный силиконовый D-профиль. При закрывании замков внутренний объем герметизируется, предотвращая коррозию ножевой стали AISI 420 и отсыревание кожаных краг.
2. Сборочный чертеж рундука (Внешний вид и план ложементов)
3. Конструктивная детализация узлов
| Узел | Материал и покрытие | Инженерное назначение |
|---|---|---|
| Стенки и дно ящика | Массив сибирской лиственницы \(18{,}0\text{ мм}\) (ламели на микрошип) | Плотность лиственницы (\(\approx 680\text{ кг/м}^3\)) и высокое содержание камеди гарантируют безусадочность при цикле «мороз \(-40^\circ\text{C}\) / оттепель». Соединение стенок — скрытый ласточкин хвост. |
| Угловые защитные бандажи | Сталь холоднокатаная \(2{,}5\text{ мм}\), матовый черный муар | Предохраняют углы ящика от раскалывания при небрежной разгрузке на гравийные террасы или погрузке в багажник пикапа. |
| Замки стяжные (Toggle Latches) | Сталь с гальваническим чернением + латунные оси | Обеспечивают стягивающее усилие до \(150\text{ кг}\), плотно вдавливая крышку в эластичный уплотнитель по периметру. Имеют проушины под навесной кодовый замок. |
| Газовые упоры (Gas Struts 80N) | Пара штоковых пневмоамортизаторов | Удерживают массивную дубовую крышку весом \(3{,}2\text{ кг}\) в верхнем положении при штормовом ветре, исключая случайное захлопывание по пальцам шефа. |
| Фторопластовые полозья-ножки | Высокомолекулярный полиэтилен PE-1000 / PTFE (\(20\text{ мм}\)) | Создают вентилируемый воздушный зазор под днищем. Дерево не касается мокрой тротуарной плитки или сугроба, предотвращая капиллярный подсос талой воды. |
4. Внутренняя экосистема: ярусный ложемент EVA-75
Внутри рундука смонтирован двухъярусный блок высокой плотности из полимера EVA твердостью \(75\text{ Шор}\). В отличие от мягкого поролона, высокоплотная пена не впитывает растопленный жир, машинное или оружейное масло и моется струей горячей воды под давлением.
- Верхний сектор (Быстрый доступ):
* Продольные фрезерованные лотки для силового шпателя \(440\text{ мм}\) и скребка-сгона.
* Каждый инструмент фиксируется в натяг «Click-Lock» за счет сужения паза на \(1{,}5\text{ мм}\) в зоне рукояти — инструмент не гремит при транспортировке по бездорожью. - Глубокий силовой колодец:
* Коаксиальное (вложенное) размещение: тяжелый чугунный пресс Meat-Crusher (\(2{,}8\text{ кг}\)) укладывается на самое дно колодца, понижая центр тяжести ящика, а сверху него фиксируется купол парового клоша Heat-Dome (\(D=260\text{ мм}\)). - Сервисный карман:
* Отсек для двух алюминиевых банок с консервационной пастой (воск для стали планчи) и высокоолеиновым маслом для смазки чугунной вставки перед жаркой.
5. Эксплуатационный регламент рундука
- Хранение под открытым небом:
Рундук рассчитан на постоянное нахождение на открытой террасе рядом с очагом SIDERITE 1150. Благодаря обожженной лиственнице и силиконовому замку осадки внутрь не проникают. - Сезонное обновление защитного слоя (1 раз в год):
Перед началом зимнего сезона внешние грани дерева рекомендуется протереть салфеткой с натуральным тунговым маслом или мастикой на основе пчелиного воска. Это запечатывает микропоры и восстанавливает бархатистый угольно-черный цвет древесины. - Закладка инструмента на хранение:
Весь металлический инвентарь (особенно режущий скребок из стали AISI 420) перед укладкой в ложемент протирается насухо. Запрещено укладывать раскаленный шпатель прямо со стали очага (температурный предел ложемента EVA составляет \(+85^\circ\text{C}\)).
Homi
1. Инженерная концепция рычага-чапельника «METEOR LIFTER-380»
Снятие чугунной стейк-решетки (\(\varnothing 280\text{ мм}\), масса \(4{,}8\text{ кг}\)) или переходного адаптера Wok-Ring (\(\varnothing 404\text{ мм}\), масса \(6{,}4\text{ кг}\)) в процессе активного горения костра сопряжено с двумя критическими факторами риска:
1. Температура металла до \(+650^\circ\text{C}\) в зоне прямого контакта с факелом пламени.
2. Опасность опрокидывания раскаленного модуля: при падении чугунного диска обратно в чашу вылетает сноп искр и углей, а падение на деревянную террасу ведет к мгновенному прожигу покрытия.
Рычаг-чапельник Meteor Lifter-380 спроектирован по принципу гравитационного заклинивания «Hook-and-Heel» (Зацеп-Упор). Механизм не содержит пружин, шарниров и мелких винтов, которые теряют жесткость или заклинивают от золы и термического расширения:
┌────────────────────────────────────────────────────────────────────────┐
│             ТЕХНИЧЕСКИЙ ПАСПОРТ РЫЧАГА METEOR LIFTER-380               │
├─────────────────────┬──────────────────────────────────────────────────┤
│ Силовой хребет      │ Конструкционная легированная сталь 09Г2С (8.0 мм)│
│                     │ Лазерный раскрой с радиусом скругления углов R3  │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Запорный кулачок    │ Закаленная сталь 40Х (объемная термообработка)   │
│                     │ Твердость 42–46 HRC, стойкость к ударному смятию │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Рукоять выносная    │ Массив термоясеня, латунные стяжки М6            │
│                     │ Зазор от зоны огня: 540 мм                       │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Расчетная грузоподъ-│ Номинал: 25.0 кг (разрушающий момент: 85.0 кг)   │
│ емность узла захвата│ Коэффициент запаса прочности: k = 3.4            │
└─────────────────────┴──────────────────────────────────────────────────┘
2. Сборочно-кинематический чертеж узла зацепления
3. Физико-механический расчет узла
Удержание тяжелого диска на консольном вылете в \(580\text{ мм}\) создает опрокидывающий момент. Рассчитаем статический баланс сил при манипуляциях со сменной решеткой СЧ20.
Исходные данные:
- Масса чугунной решетки: \(m = 4{,}8\text{ кг}\) (\(P \approx 48\text{ Н}\)).
- Радиус решетки: \(R = 140\text{ мм}\), центр тяжести совпадает с геометрической осью гнезда.
- Базовое расстояние между точками контакта зуба (\(A\)) и пятки (\(B\)): \(d = 70\text{ мм} = 0{,}07\text{ м}\).
- Вылет рукояти до центра хвата оператора: \(L = 540\text{ мм} = 0{,}54\text{ м}\).
Уравнение статического равновесия моментов:
Относительно опорной точки пятки \(B\):
$\(\sum M_B = 0 \implies R_A \cdot d - P \cdot x_{\text{ц.т.}} - F_{\text{руки}} \cdot L = 0\)$
Поскольку гнездо выполнено симметрично и оператор поднимает решетку за ручку, пара сил самозаклинивания внутри паза решетки составляет:
$\(R_A = N_B + P\)$
При горизонтальном переносе:
$\(N_B \approx \frac{P \cdot R_{\text{края}}}{d} \approx \frac{48 \cdot 0{,}14}{0{,}07} \approx 96\text{ Н}\)$
$\(R_A \approx 96 + 48 = 144\text{ Н}\)$
Контактное напряжение смятия на кромке зуба шириной \(20\text{ мм}\) при толщине стали \(8{,}0\text{ мм}\):
$\(\sigma_{\text{см}} = \frac{R_A}{S_{\text{конт}}} = \frac{144\text{ Н}}{20\text{ мм} \times 8\text{ мм}} = \frac{144}{160} = 0{,}9\text{ МПа}\)$
Предел текучести стали 09Г2С даже при нагреве до \(+500^\circ\text{C}\) составляет не менее \(\sigma_T \approx 180\text{ МПа}\). Коэффициент запаса по прочности на смятие:
$\(k = \frac{180}{0{,}9} > 100\)$
Это гарантирует полное отсутствие выработки и деформации рабочих граней замка на протяжении всего срока службы изделия.
4. Пошаговая кинематика работы оператора
 1. ВВОД В ПАЗ               2. ПОДЪЕМ И КЛИН          3. ПЕРЕНОС И СБРОС
  (Угол α = 45°)              (Строгий горизонт)        (Установка в адаптер)

      \                           ───────►                  \
       \  Рычаг                    Рычаг                     \
        \                        ┌───────┐                    \
    ─────▼──                   ──┴───────┴──              ─────▼──
    [ Паз ]                    [ Зажато ]                 [ Паз ]
- Фаза сопряжения (Ввод под углом):
Шеф направляет клюв чапельника в центральное квадратное гнездо чугунной решетки под углом \(\approx 45^\circ\) к горизонту. Носовой зуб беспрепятственно проваливается в сквозной паз ниже уровня нижнего пояса решетки. - Фаза заклинивания (Выравнивание в горизонт):
При подъеме рукояти вверх до горизонтального положения опорная пятка ложится на лицевую плоскость решетки, а носовой зуб упирается в ее тыльную сторону. Образуется жесткий треугольник защемления. Решетка намертво блокируется относительно оси чапельника. - Фаза транспортировки:
Повар может одной рукой вынуть раскаленный докрасна чугунный модуль из центрального проема костра, удерживая его строго параллельно земле, перенести на боковой столик рундука или подбросить поленья в огонь. - Фаза расцепления:
После опускания решетки на жарочную планчу или подставку оператор опускает рукоять чапельника вниз на \(35\dots 40^\circ\). Крюк освобождается из зацепления и легко извлекается из паза.
5. Безопасность и термоизоляция
- Двухзонный тепловой барьер:
Несмотря на то, что носовая часть чапельника разогревается до \(+400\dots+500^\circ\text{C}\), рукоять из сибирского ясеня остается комфортной для работы даже голыми руками (\(+28\dots+32^\circ\text{C}\)). Это достигается за счет длины металлического вылета в \(400\text{ мм}\) и поперечного дискового экрана (\(\varnothing 60\text{ мм}\)), рассеивающего инфракрасное излучение углей. - Работа в полярных крагах:
Просвет и диаметр деревянной части рукояти (\(36\times 24\text{ мм}\)) рассчитаны под плотный захват толстой трехслойной крагой из воловьего спилка: инструмент не выскальзывает из заснеженных или замасленных рукавиц.
Homi
КОММЕРЧЕСКОЕ ПРЕДЛОЖЕНИЕ ДЛЯ СЕГМЕНТА HORECA & GLAMPING
Кому: Владельцам и управляющим загородных отелей, премиальных глэмпингов и клубных поселков
Продукт: Круглогодичный гастрономический очаг SIDERITE 1150 PRO в модульном исполнении
Цель: Создание всесезонной точки притяжения гостей, запуск формата открытой кухни (Chef’s Table) и монетизация открытых локаций в межсезонье и зимой (до \(-45^\circ\text{C}\)).
1. Проблема outdoor-инфраструктуры и решение SIDERITE
┌──────────────────────────────────────┬──────────────────────────────────────┐
│  ТИПОВОЙ ОЧАГ ИЗ МАСС-МАРКЕТА        │  SIDERITE 1150 PRO (ИНДУСТРИАЛЬНЫЙ)  │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ ✕ Прогорает за 1–2 сезона (сталь     │ ✓ Срок службы 15+ лет (сталь 09Г2С   │
│   Ст3 толщиной 2–3 мм).              │   8.0 мм + серый чугун СЧ20).        │
│ ✕ Дым в лицо гостям при порывах      │ ✓ Аэродинамический венец 720 мм:     │
│   ветра (жалобы гостей, запах).      │   тяга строго вверх, ветрозащита.    │
│ ✕ Зимой металл остывает быстрее,     │ ✓ Аккумулятор жара 36.4 кг: рабочая  │
│   чем жарит мясо (варка вместо жарки)│   температура планчи +320°C на морозе│
│ ✕ Только «посиделки у огня»          │ ✓ Центр монетизации: плов, стейки,   │
│   (нет дополнительной выручки).      │   глинтвейн, вок, мастер-классы.     │
└──────────────────────────────────────┴──────────────────────────────────────┘
2. Финансовая модель: юнит-экономика и окупаемость (ROI)
Установка очага SIDERITE 1150 PRO переводит костровую зону из категории затрат на благоустройство в категорию высокомаржинальных генераторов выручки.
3. Комплектации и прайс-лист для B2B
Все модули выполнены на станках высокоточной волоконной лазерной резки с последующей термической формовкой и покрыты кремнийорганической жаростойкой эмалью Certa-900 (до \(+900^\circ\text{C}\)).
| Позиция | Спецификация и материалы | Вес комплекта | Стоимость (без НДС) |
|---|---|---|---|
| Пакет «BASE RESORT» Для обустройства лобби-зоны |
• Чаша SIDERITE 1150 (сталь 09Г2С, 6.0 мм) • Жарочная планча \(\varnothing 1150\text{ мм}\) (сталь 8.0 мм) • Зольный шлюз с поддоном-накопителем |
\(124\text{ кг}\) | 285 000 ₽ |
| Пакет «CHEF PRO EXPERT» Полная гастро-экосистема |
• Чаша + Планча 8.0 мм с уклоном 1.5° • Модуль METEOR CORE 380 (адаптер под казан 12 л + стейк-решетка СЧ20) • Рычаг-чапельник Lifter-380 • Экспедиционный рундук Meteor Chest из обожженной лиственницы • Полный набор инструмента Chef Pro-Kit (шпатель, скребок, клош, пресс, полярные краги) |
\(168\text{ кг}\) | 465 000 ₽ |
| Пакет «FLAGSHIP CUSTOM» Под ключ с брендированием |
• Комплектация CHEF PRO EXPERT • Лазерная гравировка логотипа клуба на корпусе венца и латунной плакетке рундука • Всепогодный чехол-чехол из армированного брезента Оксфорд 1680D с магнитной фиксацией • Выездной шеф-инструктаж персонала (\(1\text{ смена}\)) |
\(175\text{ кг}\) | 540 000 ₽ |
4. Дополнительные опции кастомизации
┌────────────────────────────────────────────────────────────────────────┐
│                     ПРОФЕССИОНАЛЬНЫЙ ДООСНАСТ                         │
├──────────────────────────────────┬──────────────────────┬──────────────┤
│ Модуль дровяного подстолья D1200 │ Сталь 4.0 мм, ножки  │  65 000 ₽    │
│ с отсеком естественной сушки дров│ с винтовым горизонтом│              │
├──────────────────────────────────┼──────────────────────┼──────────────┤
│ Столы-лепестки из гранита/карагача│ 4 шт., навесные на  │ 110 000 ₽    │
│ по периметру (круговая посадка)  │ кронштейнах планчи   │ (комплект)   │
├──────────────────────────────────┼──────────────────────┼──────────────┤
│ Чехол зимний утепленный (мембрана│ Исключает наледь     │  24 000 ₽    │
│ с термопрокладкой фольги)        │ и замерзание чаши    │              │
└──────────────────────────────────┴──────────────────────┴──────────────┘
5. Инженерные и коммерческие гарантии
- Гарантия от сквозного прогорания — 10 лет: Конструкционная сталь 09Г2С и чугун марки СЧ20 рассчитаны на непрерывную эксплуатацию в режиме ресторанной кухни (до 14 часов непрерывного горения в сутки).
- Безопасность для деревянных настилов: Двойной термоизолированный поддон чаши гарантирует, что температура под базой очага не превышает \(+60^\circ\text{C}\) — комплекс монтируется на террасную доску из термоясеня, лиственницы или ДПК без риска тления.
- Бесперебойная сервисная поддержка: Сменные решетки, скребки, лезвия шпателей и средства консервации всегда поддерживаются в наличии на складе.
6. График поставки и запуск
- Срок изготовления базовой партии / кастомизации: \(14\text{–}18\text{ рабочих дней}\).
- Упаковка: Возвратный жесткий деревянный евробокс с влагозащитным ингибиторным чехлом.
- Доставка: Транспортными компаниями по РФ и СНГ (доставка до терминала или объекта спецтранспортом с гидробортом).
- Условия оплаты: \(50\%\) — предоплата при запуске в производство, \(50\%\) — по факту готовности к отгрузке со склада.
Homi
1. Инженерно-логистическая концепция «METEOR RETURN-BOX 1300»
Транспортировка модульного очага SIDERITE 1150 PRO (суммарная масса брутто до \(235\text{ кг}\)) сопряжена с повышенными рисками:
* Смещение центра тяжести: монолитная планча толщиной \(8{,}0\text{ мм}\) (\(\varnothing 1150\text{ мм}\), масса \(36{,}4\text{ кг}\)) и конусная чаша при боковых перегрузках в кузове способны пробить стандартные фанерные стенки;
* Повреждение оксидного слоя и геометрии: ударные нагрузки могут деформировать калиброванный уклон планчи \(1{,}5^\circ\);
* Утилизационные издержки: одноразовая обрешетка из нестроганого бруса выглядит непрезентабельно при приемке в премиальном клубе и требует утилизации.
Решение — возвратный оборотный паллет-бокс жесткого типа со складной обечайкой на замках быстрого смыкания. Контейнер рассчитан минимум на \(30\text{ циклов}\) доставки («производство \(\rightarrow\) объект \(\rightarrow\) возврат на базу в сложенном виде Flat-Pack»).
┌────────────────────────────────────────────────────────────────────────┐
│             СПЕЦИФИКАЦИОННЫЙ ПАСПОРТ ТАРЫ RETURN-BOX 1300             │
├─────────────────────┬──────────────────────────────────────────────────┤
│ Внешние габариты    │ 1320 × 1320 × 1080 мм (Ш × Д × В)                │
│ Габарит Flat-Pack   │ 1320 × 1320 × 260 мм (высота в сложенном виде)   │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Грузоподъемность    │ Номинал: 350 кг (статическое штабелирование: 1+2)│
├─────────────────────┼──────────────────────────────────────────────────┤
│ Конструктив стенок  │ Влагостойкая березовая фанера ФСФ 15 мм          │
│                     │ Металлический оцинкованный Z-профиль 1.5 мм      │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Замковая система    │ 8 регулируемых клип-замков эксцентрикового типа  │
│                     │ Монтаж / демонтаж без инструмента за 3.5 минуты  │
└─────────────────────┴──────────────────────────────────────────────────┘
2. Сборочно-габаритный чертеж паллет-бокса
3. Спецификация узлов и материалов тары
| Узел / Элемент | Материал и параметры | Назначение в узле |
|---|---|---|
| Силовой поддон (Днище) | Березовая фанера \(18\text{ мм}\) + брус лиственницы \(100\times 100\text{ мм}\) | Способен выдержать точечное давление стальной опоры чаши при ударе на неровностях дороги до \(3{,}5\text{ тонны}\) в динамике. |
| Стенки обечайки | Влагостойкая березовая фанера марки ФСФ сорт 2/2, толщина \(15\text{ мм}\) | Исключает расслаивание во влажной среде при перевозке в открытых кузовах. |
| Окантовка и шарниры | Оцинкованный профиль \(1{,}5\text{ мм}\) со штампованными стальными петлями | Позволяет складывать боковые щиты по схеме «гармошка» (M-образно) без демонтажа петель. |
| Эксцентриковые стяжки | Стальные замки с предохранительной пружинной скобой | Надежно фиксируют крышку и стенки. Не раскрываются при вибрации кузова на гравийных дорогах. |
| Внутренний ложемент | Вспененный сшитый полиэтилен высокой плотности (EPE \(45\text{ кг/м}^3\)) | Глушит микровибрации, предотвращает истирание огнеупорной эмали Certa-900 о деревянные части ящика. |
4. Внутренняя топология и система фиксации
Внутри контейнера реализована схема «матрешки с гравитационным самоподжимом»:
- Нижний пояс (Станина):
* В днище фрезерован круговой паз глубиной \(12\text{ мм}\), в который вставляется нижняя обечайка тумбы очага.
* Четыре клиновидных упора из полиуретана блокируют смещение основания по осям \(X\) и \(Y\). - Средний ярус (Жарочная планча):
* Планча \(\varnothing 1150\text{ мм}\) укладывается на радиальные амортизационные подушки из EPE-пены поверх чаши.
* По внешнему радиусу планча распирается четырьмя угловыми демпферами, повторяющими радиус стали, исключая поперечный люфт. - Верхний ярус (Рундук и аксессуары):
* Деревянный рундук Meteor Chef Chest ставится в верхний ложемент над планчей.
* Закрытая крышка паллет-бокса оснащена прижимными резиновыми буферами, которые при защелкивании замков прижимают рундук, планчу и основание в единый неподвижный блок.
5. Регламент приемки и возвратный депозит
Для загородных комплексов и глэмпингов внедрен прозрачный финансовый регламент оборота тары:
 1. ДОСТАВКА ОБЪЕКТУ         2. РАСПАКОВКА (5 МИН)        3. СКЛАДЫВАНИЕ FLAT-PACK
 ┌──────────────────────┐    ┌──────────────────────┐    ┌──────────────────────┐
 │ Клиент принимает     │───►│ Снять 8 клип-замков, │───►│ Стенки укладываются  │
 │ бокс по датчикам     │    │ выкатить чашу.       │    │ внутрь поддона,      │
 │ удара ShockWatch     │    │ (Инструмент не нужен)│    │ накрываются крышкой. │
 └──────────────────────┘    └──────────────────────┘    └──────────┬───────────┘
                                                                    │
 4. ВОЗВРАТ НА ПРОИЗВОДСТВО                                         │
 ┌───────────────────────────────────────────────────────────┐      │
 │ Обратная логистика ТК за счет производителя.              │◄─────┘
 │ Возврат залоговой стоимости тары: 35 000 ₽ на р/с отеля   │
 └───────────────────────────────────────────────────────────┘
- Залоговая стоимость: Сумма \(35\text{ }000\text{ рублей}\) включается в счет отдельной строкой в качестве возвратного депозита.
- Уведомление о готовности: После распаковки отель сообщает о готовности пустого сложенного бокса. Производитель самостоятельно заказывает забор груза транспортной компанией.
- Штабелирование при хранении: До момента забора пустой бокс в сложенном виде занимает всего \(1{,}32 \times 1{,}32\text{ м}\) при высоте \(0{,}26\text{ м}\) и может храниться в вертикальном положении у стены хозблока.
Homi
1. Архитектурно-компоновочная концепция «SIDERITE 1150 PRO»
Гастрономический комплекс SIDERITE 1150 PRO представляет собой замкнутую термодинамическую систему, объединяющую костровую чашу интенсивного горения, многозонную кольцевую планчу и сменные кулинарные модули стандарта Core 380.
Комплекс спроектирован по принципу вертикальной термической гравитации: тепловой поток разделяется на центральный высокотемпературный лучевой столб (для чугуна и казана) и периферийный кондуктивный теплосъем (для стальной планчи), а основание защищено двойным воздушным термобарьером, исключающим нагрев настила террасы выше \(+55^\circ\text{C}\).
2. Сводный генеральный чертеж комплекса в сборе
3. Сводная модульная спецификация комплекса SIDERITE 1150 PRO
┌───┬───────────────────────────┬──────────────┬──────────────┬─────────────┬────────────────────────────────────┐
│ № │ МОДУЛЬНЫЙ УЗЕЛ            │ МАТЕРИАЛ     │ ТОЛЩИНА      │ МАССА (КГ)  │ ОСНОВНАЯ ФУНКЦИЯ                   │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 1 │ Опорная тумба-дровник     │ Сталь 09Г2С  │ 4.0 мм       │ 48.0 кг     │ Несущий каркас, запас дров 0.18 м³,│
│   │ с тепловым экраном        │              │              │             │ воздушный термобарьер основания    │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 2 │ Выдвижной зольный шлюз    │ Нерж. AISI304│ 2.0 мм       │  6.5 кг     │ Накопление золы, плавная регули-   │
│   │ с дроссельной заслонкой   │              │              │             │ ровка подачи первичного воздуха    │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 3 │ Конусная чаша горения     │ Сталь 09Г2С  │ 6.0 мм       │ 42.0 кг     │ Сгорание дров, формирование кон-   │
│   │                           │ жаростойкая  │              │             │ центрированного восходящего жара   │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 4 │ Кольцевая жарочная планча │ Сталь 09Г2С  │ 8.0 мм       │ 36.4 кг     │ 4 температурные зоны жарки, грави- │
│   │ D=1150 мм с уклоном 1.5°  │ калиброван.  │              │             │ тационный сгон излишков жира       │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 5 │ Модуль Meteor Core 380:   │ Чугун СЧ20   │ 12.0–16.0 мм │ 12.5 кг     │ Стейк-жарка на углях, установка ка-│
│   │ решетка + Wok-Ring D404   │              │              │             │ зана 12 л или сковороды Садж       │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 6 │ Аэродинамический венец    │ Сталь 09Г2С  │ 3.0 мм       │  5.8 кг     │ Ветрозащита пламени при ветре до   │
│   │ ветрозащиты H=110 мм      │              │              │             │ 15 м/с, подъем зоны дожига газов   │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 7 │ Быстросъемные столики-    │ Термоясень   │ 28.0 мм      │  8.2 кг     │ Подготовка продуктов, сервировка,  │
│   │ лепестки (комплект 4 шт.) │ + кронштейн  │              │             │ фиксация подвесного инструмента    │
├───┼───────────────────────────┼──────────────┼──────────────┼─────────────┼────────────────────────────────────┤
│ 8 │ Рундук Meteor Chest       │ Обожж. ясень │ 18.0 мм      │ 24.6 кг     │ Мобильное хранение полного сета    │
│   │ с инструментом Pro-Kit    │ + EVA-ложемент│              │ (в сборе)   │ поварского инструмента и чапельника│
└───┴───────────────────────────┴──────────────┴──────────────┴─────────────┴────────────────────────────────────┘
ИТОГОВАЯ МАССА КОМПЛЕКСА В СБОРЕ (БЕЗ ДРОВ): 184.0 КГ
4. Термодинамическая карта жарочной поверхности
Планча диаметром \(1150\text{ мм}\) при стационарном горении сухой березы или лиственницы формирует радиальный тепловой градиент с перепадом температур \(\Delta T \approx 140^\circ\text{C}\):
 ◄── ВНЕШНИЙ КРАЙ D1150 ────── СРЕДНИЙ ПОЯС ────── ВНУТРЕННИЙ КРАЙ D380 ──►
        +180°C                    +240°C                    +320°C
 ┌──────────────────────┬──────────────────────┬──────────────────────────┐
 │ ЗОНА REST / ТОМЛЕНИЕ │ ЗОНА МЯГКОЙ ОБЖАРКИ  │ ЗОНА SEARING (ПРИЖИГАНИЕ)│
 ├──────────────────────┼──────────────────────┼──────────────────────────┤
 │ • Доведение стейков  │ • Овощи гриль        │ • Формирование корочки   │
 │ • Подогрев булочек   │ • Филе рыбы, кальмары│ • Smash-бургеры          │
 │ • Поддержание подачи │ • Птица, колбаски    │ • Вок-обжарка со скребка │
 └──────────────────────┴──────────────────────┴──────────────────────────┘
- Безопасность персонала и гостей: Уклон \(1{,}5^\circ\) направлен строго внутрь конуса. Растопленный жир не стекает на одежду повара или пол террасы, а самотеком уходит в зону горения, где утилизируется факелом без образования избыточного копотного дыма.
- Центральный турбо-поток (Core): В проеме \(\varnothing 380\text{ мм}\) открытое пламя создает температуру до \(+650^\circ\text{C}\), обеспечивая мгновенный нагрев чугунной решетки или полусферического днища азиатского казана.
5. Инженерные требования к инсталляции
- Несущая способность основания:
Масса комплекса с дровами и установленным чугуном достигает \(210\text{–}220\text{ кг}\). При установке на лаги террасы требуется шаг балок не более \(400\text{ мм}\) с точечной несущей способностью площадки от \(350\text{ кг/м}^2\). - Ветровой коридор и противопожарные отступы:
* Минимальный отступ от стен строений (при отсутствии огнезащитного экрана) — \(1500\text{ мм}\).
* Минимальная высота до свесов кровли или пергол — не менее \(2500\text{ мм}\) (при установке вне открытого неба обязателен монтаж вытяжного зонта с искрогасителем). - Первичный пуск в эксплуатацию:
* Прокаливание чаши: \(2\text{ часа}\) на среднем огне для полимеризации термоэмали Certa-900.
* Полимеризация планчи: нанесение \(3\text{ тонких слоев}\) льняного масла при температуре стали \(+280^\circ\text{C}\) с промежуточным высыханием по \(20\text{ минут}\) для создания антипригарного зеркала.
Homi
1. Инструментальная карта и требования безопасности
Шеф-монтаж комплекса SIDERITE 1150 PRO силами двух сертифицированных специалистов выполняется без применения электроинструмента и тяжелой грузоподъемной техники благодаря модульной системе посадки «Drop-in».
┌────────────────────────────────────────────────────────────────────────┐
│               МОНТАЖНЫЙ НАБОР (PRE-FLIGHT TOOLKIT)                     │
├─────────────────────┬──────────────────────────────────────────────────┤
│ СИЗ операторов      │ Монтажные краги из спилка (2 пары), обувь        │
│                     │ с композитным/стальным подноском (класс S3)      │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Измерительный инстр.│ Строительный уровень 600 мм с фрезерованной баз- │
│                     │ ой и магнитом (погрешность ≤ 0.5 мм/м)           │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Слесарный инструмент│ Рожковый ключ 36 мм (для контргаек М24 опор),    │
│                     │ шестигранник HEX 6 мм (для навесных столиков)    │
├─────────────────────┼──────────────────────────────────────────────────┤
│ Сервисная химия     │ Термостойкая графитовая паста (до +1100°C),      │
│                     │ льняное масло высокой степени очистки (0.5 л)    │
└─────────────────────┴──────────────────────────────────────────────────┘
2. Графический таймлайн-регламент (20-минутный норматив)
3. Пошаговый операционный протокол
ЭТАП 1: Депаллетизация и ревизия тары (Тайминг: 00:00 – 04:00)
- Оператор 1 (Лид): Проверяет индикаторы транспортировки на торце Return-Box 1300. Активация индикатора ShockWatch 2 (красный цвет) фиксируется в акте приема. Отстегивает 4 верхних эксцентриковых замка, снимает крышку.
- Оператор 2 (Ассистент): Отстегивает 4 нижних замка обечайки. Вдвоем складывают 4 фанерные стенки «гармошкой» и опускают их в поддон (перевод тары в транспортное состояние Flat-Pack).
- Суммарный результат этапа: Площадка освобождена, открыт доступ к узлам очага.
ЭТАП 2: Позиционирование и горизонтирование тумбы-дровника (Тайминг: 04:00 – 08:00)
- Совместное действие: Извлечение опорной тумбы (\(48{,}0\text{ кг}\)) с поддона за боковые сервисные проемы и переноска на штатное место установки на террасе.
- Оператор 1: Укладывает пузырьковый уровень на верхний опорный фланец тумбы крест-накрест (\(0^\circ\) и \(90^\circ\)).
- Оператор 2: Рожковым ключом \(36\text{ мм}\) вращает регулировочные винты опор М24, компенсируя уклон настила.
- Контрольный допуск: Отклонение от строгого горизонта — не более \(\pm 0{,}5\text{ мм}\) на \(1\text{ метр}\). После выравнивания контргайки М24 затягиваются с моментом \(45\text{ Н}\cdot\text{м}\).
ЭТАП 3: Инсталляция чаши горения и зольного узла (Тайминг: 08:00 – 12:00)
- Оператор 2: Наносит тонкий слой графитовой смазки на посадочный круговой пояс фланца тумбы. Задвигает зольный шлюз по роликовым направляющим до щелчка фиксатора.
- Совместное действие: Захват конусной чаши (\(42{,}0\text{ кг}\)) с двух сторон за технологические отбортовки. Подъем и опускание чаши в конический центрирующий замок станины. Чаша садится самоцентровкой под действием собственного веса.
ЭТАП 4: Монтаж жарочной планчи и ветрозащитного венца (Тайминг: 12:00 – 16:00)
- Совместное действие: Захват диска планчи \(\varnothing 1150\text{ мм}\) (\(36{,}4\text{ кг}\)) в термостойких крагах: Оператор 1 — позиция «12 часов», Оператор 2 — позиция «6 часов».
- Посадка: Планча ориентируется тремя нижними стопорными штифтами в ответные пазы чаши. Опускание плавное, без перекосов.
- Оператор 1: Устанавливает конусный венец ветрозащиты \(H=110\text{ мм}\) в центральное кольцо планчи, выполняя поворот на \(15^\circ\) по часовой стрелке до фиксации байонетного замка.
- Проверка уклона: Проверка угла ската планчи: уровень показывает уклон \(1{,}5^\circ\) строго в сторону центрального проема по всей окружности.
ЭТАП 5: Оснащение аксессуарами и финальный чек-ин (Тайминг: 16:00 – 20:00)
- Оператор 2: Навешивает 4 столика-лепестка из термоясеня на внешние кронштейны чаши. Затягивает фиксирующие барашки от руки.
- Оператор 1: Опускает переходное кольцо Wok-Ring \(\varnothing 404\text{ мм}\) и укладывает чугунную стейк-решетку СЧ20.
- Совместное действие: Рундук Meteor Chest устанавливается на прилегающую зону хранения. Вывешивание рычага-чапельника Lifter-380 на боковой крюк правого столика.
4. Контрольный чек-лист шеф-монтажа (Quality Control)
Каждый пункт верифицируется и подписывается старшим монтажником в акте передачи объекта:
| Контрольная точка | Метод проверки | Нормативный допуск | Статус |
|---|---|---|---|
| 1. Целостность Certa-900 | Визуальный осмотр под углом \(45^\circ\) | Отсутствие сколов, царапин до голого металла глубиной \(>50\text{ мкм}\) | [ ] |
| 2. Горизонт опорного кольца | Магнитный уровень в 2 взаимно перпендикулярных плоскостях | Отклонение \(\le 0{,}5\text{ мм/м}\) (\(\le 0{,}03^\circ\)) | [ ] |
| 3. Симметрия зазора чаша-тумба | Щуп калибровочный / штангенциркуль | Зазор \(6{,}0 \pm 1{,}0\text{ мм}\) равномерно по периметру \(360^\circ\) | [ ] |
| 4. Термозазор планчи | Тестовое радиальное покачивание планчи | Люфт в замке \(\le 1{,}5\text{ мм}\) (компенсатор расширения при \(+400^\circ\text{C}\)) | [ ] |
| 5. Ход зольного дросселя | Полное открытие / закрытие заслонки | Плавный ход без заедания, герметичное прилегание в закрытом виде | [ ] |
| 6. Байонет венца | Вращение от руки с фиксацией в упор | Усилие фиксации от руки, отсутствие люфта по вертикали | [ ] |
| 7. Замок чапельника Lifter-380 | Тестовый подъем чугунной решетки | Полная гравитационная самоблокировка под углом подъема \(0\dots 15^\circ\) | [ ] |
5. Экспресс-инструкция первого розжига (Curring Process)
Сразу после завершения 20-минутного монтажа комплекс передается шеф-повару локации для проведения регламентной подготовки жарочной поверхности:
 1. МЯГКИЙ ПРОГРЕВ           2. УДАЛЕНИЕ СМАЗКИ          3. ПОЛИМЕРИЗАЦИЯ МАСЛА
 (0 - 30 МИНУТ)              (30 - 45 МИНУТ)             (45 - 90 МИНУТ)

  ▲                           ▲                           ▲
 ┌┴┐ Сухая щепа              ┌┴┐ Угли + среднее полено   ┌┴┐ Интенсивный жар
 ├───                        ├───                        ├───
 Планча прогревается         Смывка заводского инги-     Нанесение 3 слоев льня-
 до +100°C. Выгорают        битора чистой х/б ветошью   ного масла с растиранием.
 летучие фракции эмали.     с горячей водой (без химии). Глянцевая полимеризация.
- Сушка и стабилизация эмали: Не загружать чашу дровами более чем на \(30\%\) в первые \(30\text{ минут}\). Это предотвратит термошок кремнийорганического покрытия.
- Формирование антипригарного оксидного слоя: Когда термометр показывает \(+250\dots+280^\circ\text{C}\) на внутреннем радиусе планчи, на металл наносится \(30\text{ мл}\) льняного масла и распределяется шпателем со скребком. Процедура повторяется трижды до образования зеркально-черного слоя пищевого нагара.
Homi
ДОГОВОР ПОСТАВКИ ОБОРУДОВАНИЯ И ПРЕДОСТАВЛЕНИЯ СЕРВИСНЫХ ГАРАНТИЙ № ____/SDR-B2B
г. ___ «_» ___ 202 г.
Общество с ограниченной ответственностью «____», именуемое в дальнейшем «Поставщик», в лице Генерального директора ___, действующего на основании Устава, с одной стороны, и
Общество с ограниченной ответственностью / Индивидуальный предприниматель «____», именуемое в дальнейшем «Покупатель», в лице ___, действующего на основании ______, с другой стороны, совместно именуемые «Стороны», заключили настоящий Договор (далее — «Договор») о нижеследующем:
1. ПРЕДМЕТ ДОГОВОРА
1.1. Поставщик обязуется изготовить, укомплектовать и передать в собственность Покупателю профессиональный костровой гастрономический комплекс SIDERITE 1150 PRO (далее — «Товар») в комплектации и количестве согласно Спецификации (Приложение № 1 к настоящему Договору), а Покупатель обязуется принять Товар и оплатить его в соответствии с условиями настоящего Договора.
1.2. Доставка Товара осуществляется в специализированной возвратной оборотной таре — климатическом паллет-боксе METEOR RETURN-BOX 1300 на условиях возвратного депозита в соответствии с Разделом 4 настоящего Договора.
1.3. На Товар предоставляется прямая расширенная гарантия от сквозного термического прогорания сроком на 10 (десять) лет с момента подписания универсального передаточного документа (УПД).
2. СТОИМОСТЬ И ПОРЯДОК РАСЧЕТОВ
2.1. Общая сумма Договора составляет ___ (______) рублей ___ копеек, включая НДС / без НДС.
2.2. В стоимость Договора отдельной строкой включена возвратная залоговая стоимость оборотной тары (паллет-бокса METEOR RETURN-BOX 1300) в размере 35 000 (тридцать пять тысяч) рублей 00 копеек за единицу тары.
2.3. Оплата осуществляется в безналичном порядке путем перечисления денежных средств на расчетный счет Поставщика в следующем порядке:
* 2.3.1. Авансовый платеж: 50% от общей суммы Договора, включая 100% залоговой стоимости оборотной тары, оплачивается Покупателем в течение 3 (трех) банковских дней с момента подписания настоящего Договора;
* 2.3.2. Окончательный платеж: 50% от общей суммы Договора оплачивается Покупателем в течение 3 (трех) банковских дней с момента получения фото-/видеоотчета о готовности Товара к отгрузке со склада Поставщика до момента передачи Товара в транспортную компанию (ТК).
3. ПОСТАВКА, ПРИЕМКА И ШЕФ-МОНТАЖ
3.1. Срок изготовления и подготовки Товара к отгрузке: не более __ (____) рабочих дней с момента поступления авансового платежа.
3.2. Доставка Товара до объекта Покупателя осуществляется силами Поставщика / силами привлеченной транспортной компании с гидробортом.
3.3. Первичный входной контроль: Приемка Товара по внешнему состоянию тары осуществляется Покупателем в момент разгрузки:
* Покупатель обязан проверить целостность пломб и контрольных транспортировочных индикаторов: ударного датчика ShockWatch 2 (порог срабатывания \(>25\text{G}\)) и датчика угла наклона TiltWatch Plus (\(>30^\circ\));
* Активация (покраснение) контрольных индикаторов фиксируется в транспортной накладной и является основанием для обязательного вскрытия бокса в присутствии водителя-экспедитора и составления двустороннего Коммерческого акта.
3.4. Окончательная приемка Товара по качеству, комплектности и геометрии узлов производится в соответствии с «Чек-листом шеф-монтажа» (Приложение № 2 к Договору) силами обученного персонала Покупателя в течение 2 (двух) рабочих дней с момента доставки.
4. УСЛОВИЯ ИСПОЛЬЗОВАНИЯ И ВОЗВРАТА ОБОРОТНОЙ ТАРЫ «METEOR RETURN-BOX 1300»
4.1. Многооборотный паллет-бокс METEOR RETURN-BOX 1300 (внешние габариты \(1320\times 1320\times 1080\text{ мм}\), влагостойкая фанера ФСФ \(15\text{ мм}\), оцинкованный Z-профиль, 8 клип-замков) является собственностью Поставщика и предоставляется Покупателю на условиях возвратного лизинга/депозита.
4.2. Покупатель обязуется в течение 14 (четырнадцати) календарных дней с момента получения Товара распаковать его, трансформировать тару в сложенное состояние Flat-Pack (габариты \(1320\times 1320\times 260\text{ мм}\), стенки уложены внутрь поддона и накрыты крышкой на штатных замках) и уведомить Поставщика о готовности тары к вывозу.
4.3. Логистика возврата: Поставщик организует забор и оплачивает обратную доставку сложенной тары Flat-Pack от объекта Покупателя до склада Поставщика за собственный счет.
4.4. Возврат депозита: В течение 5 (пяти) банковских дней с момента поступления тары на склад Поставщика и проверки комплектности (поддон, 4 складные стенки, крышка, комплект EPE-ложементов) Поставщик возвращает Покупателю залоговую стоимость в размере 35 000 (тридцать пять тысяч) рублей за единицу на расчетный счет, с которого была произведена оплата.
4.5. В случае невозврата тары в срок свыше 45 календарных дней либо ее неустранимого физического разрушения по вине Покупателя залоговая стоимость Покупателю не возвращается, а тара переходит в собственность Покупателя без оформления дополнительных соглашений.
5. РАСШИРЕННЫЕ ГАРАНТИЙНЫЕ ОБЯЗАТЕЛЬСТВА (10 ЛЕТ)
5.1. Срок гарантии: Поставщик предоставляет безусловную расширенную гарантию сроком 120 (сто двадцать) месяцев (10 лет) на:
* Отсутствие сквозного термического прогорания стенок конусной чаши (сталь 09Г2С толщиной \(6{,}0\text{ мм}\));
* Сохранение несущей геометрии и отсутствие сквозного прогорания жарочной кольцевой планчи \(\varnothing 1150\text{ мм}\) (сталь 09Г2С толщиной \(8{,}0\text{ мм}\));
* Целостность отливки и отсутствие сквозных термических трещин чугунной решетки модуля METEOR CORE 380 (серый чугун марки СЧ20).
5.2. Срок базовой гарантии: На лакокрасочное кремнийорганическое покрытие Certa-900, навесные столики из термоясеня, запорную арматуру, зольный шлюз и рундук Meteor Chest гарантия составляет 24 (двадцать четыре) месяца.
5.3. Гарантийные обязательства сохраняются при соблюдении следующих условий:
* Использование в качестве топлива исключительно натуральной древесины лиственных и хвойных пород влажностью не более \(25\%\) или древесного угля. Запрещается использование коксующегося каменного угля, строительного мусора, окрашенных досок, пластика и горюче-смазочных материалов;
* Проведение обязательной процедуры предварительного обжига и полимеризации планчи льняным маслом строго по эксплуатационному регламенту Паспорта изделия перед первым циклом коммерческой эксплуатации;
* Недопущение резкого термического шока (запрещается тушить открытый огонь или охлаждать раскаленную планчу заливанием водой, снегом или жидкими огнетушащими составами);
* Запрещается внесение самостоятельных изменений в конструкцию вытяжного венца, поддувала или силового пояса без письменного согласования с Инженерным отделом Поставщика.
5.4. Порядок устранения рекламаций:
* При выявлении гарантийного дефекта Покупатель направляет фото- и видеоматериалы дефекта с актом осмотра на электронную почту сервисной службы Поставщика;
* Срок рассмотрения рекламации — не более 3 (трех) рабочих дней;
* В случае признания случая гарантийным Поставщик за свой счет осуществляет оперативную замену дефектного модуля (экспресс-доставкой нового элемента) в срок не более 10 (десяти) рабочих дней без остановки работы всего комплекса.
6. ОТВЕТСТВЕННОСТЬ СТОРОН
6.1. За нарушение сроков поставки Товара Поставщик уплачивает Покупателю пени в размере \(0{,}1\%\) от стоимости непоставленного в срок Товара за каждый день просрочки, но не более \(5\%\) от общей стоимости Договора.
6.2. За нарушение сроков оплаты Покупатель уплачивает Поставщику пени в размере \(0{,}1\%\) от неоплаченной в срок суммы за каждый день просрочки, но не более \(5\%\) от общей стоимости Договора.
6.3. Выплата неустойки не освобождает Стороны от исполнения своих обязательств по настоящему Договору в полном объеме.
7. ФОРС-МАЖОР И РАЗРЕШЕНИЕ СПОРОВ
7.1. Стороны освобождаются от ответственности за частичное или полное неисполнение обязательств по настоящему Договору, если оно явилось следствием обстоятельств непреодолимой силы (пожары, наводнения, землетрясения, военные действия, санкционные запреты властей), возникших после заключения Договора.
7.2. Все споры и разногласия, возникающие между Сторонами, разрешаются путем переговоров с обязательным соблюдением досудебного претензионного порядка. Срок ответа на претензию — 10 (десять) календарных дней с момента ее получения.
7.3. При недостижении согласия спор передается на рассмотрение в Арбитражный суд по месту нахождения Истца / Ответчика в соответствии с законодательством Российской Федерации.
8. СРОК ДЕЙСТВИЯ ДОГОВОРА И ЗАКЛЮЧИТЕЛЬНЫЕ ПОЛОЖЕНИЯ
8.1. Настоящий Договор вступает в силу с момента его подписания уполномоченными представителями Сторон и действует до полного исполнения Сторонами всех обязательств по расчетам, возврату тары и гарантийному обслуживанию.
8.2. Стороны признают юридическую силу документов, подписанных усиленной квалифицированной электронной подписью (КЭП) в системах ЭДО (Диадок, СБИС и др.), а также сканированных копий документов, переданных по официальным адресам электронной почты Сторон.
8.3. Договор составлен в двух подлинных экземплярах, имеющих одинаковую юридическую силу, по одному экземпляру для каждой из Сторон.
9. АДРЕСА, РЕКВИЗИТЫ И ПОДПИСИ СТОРОН
┌──────────────────────────────────────┬──────────────────────────────────────┐
│ ПОСТАВЩИК:                           │ ПОКУПАТЕЛЬ:                          │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ ООО «______________________________» │ ООО / ИП «_________________________» │
│ Юр. адрес: _________________________ │ Юр. адрес: _________________________ │
│ ОГРН: ______________________________ │ ОГРН / ОГРНИП: _____________________ │
│ ИНН/КПП: ___________________________ │ ИНН/КПП: ___________________________ │
│ Р/счет: ____________________________ │ Р/счет: ____________________________ │
│ Банк: ______________________________ │ Банк: ______________________________ │
│ Корр. счет: ________________________ │ Корр. счет: ________________________ │
│ БИК: _______________________________ │ БИК: _______________________________ │
│ E-mail сервиса: service@_________    │ E-mail бухгалтерии: ________________ │
│ Тел.: +7 (____) ____-____            │ Тел.: +7 (____) ____-____            │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ От имени Поставщика:                 │ От имени Покупателя:                 │
│                                      │                                      │
│                                      │                                      │
│ __________________ / ______________ /│ __________________ / ______________ /│
│ М.П.                                 │ М.П.                                 │
└──────────────────────────────────────┴──────────────────────────────────────┘
ПРИЛОЖЕНИЕ № 1 (ОБРАЗЕЦ ТАБЛИЧНОЙ СПЕЦИФИКАЦИИ)
| № | Артикул / Наименование изделия | Кол-во | Цена за ед. (руб.) | Сумма (руб.) |
|---|---|---|---|---|
| 1 | Очаг кулинарный SIDERITE 1150 PRO (база, чаша 6 мм, планча 8 мм, зольный узел) | 1 шт. | 320 000 | 320 000 |
| 2 | Комплект модулей Meteor Core 380 (Wok-Ring + решетка СЧ20 + чапельник Lifter-380) | 1 компл. | 45 000 | 45 000 |
| 3 | Экспедиционный рундук Meteor Chest со специнструментом Pro-Kit | 1 шт. | 65 000 | 65 000 |
| 4 | Навесные столики-лепестки (массив термоясеня \(28\text{ мм}\), 4 шт.) | 1 компл. | 35 000 | 35 000 |
| 5 | Возвратный депозит: паллет-бокс METEOR RETURN-BOX 1300 (возврат по п. 4.4) | 1 шт. | 35 000 | 35 000 |
| ИТОГО: | Пакет «CHEF PRO EXPERT» с учетом депозита тары | 500 000 ₽ |
Homi
ТЕХНИЧЕСКИЙ РЕГЛАМЕНТ СЕЗОННОЙ КОНСЕРВАЦИИ: SIDERITE 1150 PRO
РЕЖИМ: ХРАНЕНИЕ НА ОТКРЫТОМ ВОЗДУХЕ (OPEN-SKY ДО \(-45^\circ\text{C}\))
Консервация комплекса на объектах с круглогодичным циклом (глэмпинги, горные и загородные резорты) необходима при переводе костровой зоны в пассивный режим в межсезонье либо при консервации локации на зиму.
Главная угроза на открытом воздухе зимой — не мороз, а циклы перехода через \(0^\circ\text{C}\) (замерзание/оттаивание) и щелочная коррозия: при контакте несгоревшей золы со снегом и талой водой образуется едкий поташ (\(\text{K}_2\text{CO}_3 + \text{H}_2\text{O} \rightarrow \text{щелочной раствор}\)), разрушающий жаростойкую эмаль и вызывающий язвенную коррозию стали.
1. Архитектура защитного зимнего барьера
2. Пошаговый регламент консервации (SOP-04)
Работы проводятся в сухую погоду при температуре окружающего воздуха не ниже \(+5^\circ\text{C}\) до установления постоянного снежного покрова. Бригада: 1–2 человека. Время проведения: \(45\text{ минут}\).
┌────────────────────────────────────────────────────────────────────────┐
│                   ТЕХНОЛОГИЧЕСКАЯ КАРТА ОПЕРАЦИЙ                       │
├─────────┬──────────────────────┬───────────────────────────────────────┤
│ ТАКТ    │ ОПЕРАЦИЯ             │ ТЕХНОЛОГИЧЕСКИЙ РЕГЛАМЕНТ             │
├─────────┼──────────────────────┼───────────────────────────────────────┤
│ 00–10 м │ Очистка и дешлакация │ • Полная выемка зольника (V=14 л).    │
│         │                      │ • Механическая зачистка чаши стальным │
│         │                      │   скребком от спекшейся смолы.        │
│         │                      │ • Протирка 5% раствором уксусной кис- │
│         │                      │   лоты для нейтрализации щелочи.      │
├─────────┼──────────────────────┼───────────────────────────────────────┤
│ 10–20 м │ Просушка чаши        │ • Розжиг мини-факела из сухой щепы на │
│         │ («Огненная сушка»)   │   10 минут для испарения влаги из швов│
│         │                      │   и пор металла (прогрев до +120°C).  │
├─────────┼──────────────────────┼───────────────────────────────────────┤
│ 20–30 м │ Консервация планчи   │ • Снятие нагара латунной щеткой.      │
│         │ (Оксидный замок)     │ • Нанесение консервационного масла    │
│         │                      │   (льняное полимеризованное или вазе- │
│         │                      │   линовое медицинское) на теплую сталь│
│         │                      │   (толщина слоя: 1.5–2.0 мм).         │
├─────────┼──────────────────────┼───────────────────────────────────────┤
│ 30–38 м │ Демонтаж съемных     │ • Снятие 4 полок из термоясеня.       │
│         │ модулей              │ • Демонтаж решетки Core 380 и кольца. │
│         │                      │ • Смазка резьб винтов М24 графитом.   │
├─────────┼──────────────────────┼───────────────────────────────────────┤
│ 38–45 м │ Монтаж укрытия       │ • Установка дренажного купола.        │
│         │ и рачет-фиксация     │ • Одевание чехла Oxford 1680D.        │
│         │                      │ • Затяжка нижнего полимерного рачета. │
└─────────┴──────────────────────┴───────────────────────────────────────┘
3. Требования к демонтируемым узлам и химии
| Элемент / Модуль | Где хранится зимой | Предобработка перед хранением |
|---|---|---|
| Столики-лепестки (4 шт.) | Теплый отапливаемый склад / хозблок (\(\text{RH} < 60\%\)) | Очистка от жира щелочным спреем, сушка, нанесение тонкого слоя тикового или тунгового масла на торцы древесины. |
| Чугунная решетка СЧ20 | Внутри рундука Meteor Chest на складе | Прокалка от влаги, консервация техническим вазелином или льняным маслом, обертывание в ингибированную бумагу. |
| Винтовые опоры М24 базы | Остаются на объекте под базой | Обработка резьбы водоотталкивающей смазкой на литиево-кальциевой основе (морская консистентная смазка). |
| Зольный шлюз (нержавейка) | Остается в корпусе очага | Очистка до суха, заслонка фиксируется в положении «Открыто на \(5\text{ мм}\)» для поддержания сквозной микроциркуляции. |
4. Конструкция зимнего чехла и исключение «снегового мешка»
Установка стандартного плоского чехла на планчу диаметром \(1150\text{ мм}\) зимой категорически запрещена: под весом снега (до \(150\text{ кг}\)) в центре чехла образуется прогиб («линза»), в которой скапливается талая вода, замерзающая в лед.
 ✕ ОШИБКА: ПЛОСКИЙ ЧЕХОЛ               ✓ РЕГЛАМЕНТ SIDERITE: КОНУСНЫЙ ГРИБОК
 ┌─────────────────────────┐          ┌─────────────────────────┐
 │ Снег продавливает центр │          │ Уклон конуса 38°:       │
 │   ▼▼▼▼▼ (Линза талой)   │          │ снег скатывается сам    │
 │ ~~~~~~~~~~~~~ (Лед)     │          │         /\  (Купол)     │
 │ ═════════════ (Планча)  │          │        /  \             │
 │ Вода разрушает эмаль    │          │ ══════/════\══════      │
 └─────────────────────────┘          └─────────────────────────┘
- Конусный адаптер-грибок: В центральный проем планчи \(\varnothing 380\text{ мм}\) перед надеванием чехла вставляется технологический распорный конус высотой \(220\text{ мм}\) из влагостойкой фанеры или формованного полиэтилена.
- Мембранные клапаны: Чехол Oxford 1680D оснащен двумя встречными гравитационными вент-клапанами с москитной сеткой в верхней трети. Это исключает скопление конденсата при резких оттепелях.
- Ветровая безопасность: В регионах с ветровыми нагрузками свыше \(20\text{ м/с}\) (сопки, побережья, открытые плато) нижняя кулиска чехла контрится дополнительным синтетическим стропом с храповым замком за конус тумбы.
5. Протокол весенней расконсервации (Ready-to-Cook за 30 минут)
После схода снежного покрова и наступления плюсовых температур запуск очага в коммерческую работу выполняется по обратному экспресс-протоколу:
- Снятие укрытия: Демонтаж чехла и центрального распорного купола. Визуальный осмотр планчи (поверхность должна быть покрыта тонким янтарным слоем консервационного масла без очагов рыжей коррозии).
- Термический обжиг: Закладка \(3\text{ кг}\) березовых дров в чашу. Плавный прогрев до температуры планчи \(+200^\circ\text{C}\). Консервационное масло выгорает (белый дым в течение \(10\text{ минут}\)).
- Механическая очистка: Подача на горячую поверхность \(150\text{ мл}\) воды (термоудар смывает пригоревшие фракции) со сгоном шпателем в центральное отверстие.
- Монтаж полок: Навеска полок из термоясеня, установка решетки модуля Core 380, нанесение рабочего слоя подсолнечного или рапсового масла. Комплекс готов к приему гостей.
Homi
1. Архитектурно-инженерная компоновка «SIDERITE 1150 PRO» (All-in-One Master)
Комплекс SIDERITE 1150 PRO в максимальной конфигурации представляет собой модульную экосистему с вертикальной интеграцией термических потоков. Все узлы сопрягаются по безинструментальной схеме посадки «Drop-in Lock», компенсирующей радиальное тепловое расширение стали (\(\Delta L \approx 4{,}2\text{ мм}\) на диаметре \(1150\text{ мм}\) при нагреве до \(+350^\circ\text{C}\)).
                     СХЕМА МОДУЛЬНОЙ ИНТЕГРАЦИИ SIDERITE 1150 PRO
┌───────────────────────────────────────────────────────────────────────────────────┐
│ [МОДУЛЬ 6]  Аэродинамический венец ветрозащиты H=110 мм (байонет 15°)             │
│   ├── [МОДУЛЬ 5A] Чугунная стейк-решетка СЧ20 (16 мм, ромбовидный гриль)          │
│   └── [МОДУЛЬ 5B] Кольцо-адаптер Wok-Ring D=404 мм (казан 12 л / садж D=450 мм)   │
├───────────────────────────────────────────────────────────────────────────────────┤
│ [МОДУЛЬ 4]  Кольцевая жарочная планча D=1150 мм (сталь 09Г2С 8.0 мм, уклон 1.5°)  │
│   └── [МОДУЛЬ 7] Быстросъемные столы-лепестки (4 шт., термоясень 28 мм)           │
├───────────────────────────────────────────────────────────────────────────────────┤
│ [МОДУЛЬ 3]  Конусная топка горения (сталь 09Г2С 6.0 мм, 4 термокомпенсатора)     │
├───────────────────────────────────────────────────────────────────────────────────┤
│ [МОДУЛЬ 2]  Выдвижной зольный шлюз V=14 л с поворотным воздушным дросселем         │
├───────────────────────────────────────────────────────────────────────────────────┤
│ [МОДУЛЬ 1]  Опорная коническая тумба с дровником (0.18 м³) и винтовыми опорами М24 │
└───────────────────────────────────────────────────────────────────────────────────┘
2. Генеральный сборочный чертеж комплекса (Фронтальный разрез и план сверху)
3. Инженерно-габаритная ведомость и модульный состав
Все узлы спроектированы под стандарты интенсивной эксплуатации в профессиональном секторе HoReCa:
| № | Узел / Модуль | Габариты (Ш × Г × В, мм) | Материал / Толщина | Масса (кг) | Статус в базовом наборе |
|---|---|---|---|---|---|
| 1 | Опорная тумба-дровник | \(\varnothing 680 \times 740\text{ мм}\) | Конструкционная сталь 09Г2С, \(4{,}0\text{ мм}\) | \(48{,}0\) | В комплекте |
| 2 | Зольный шлюз с заслонкой | \(320 \times 440 \times 120\text{ мм}\) | Нержавеющая сталь AISI 304, \(2{,}0\text{ мм}\) | \(6{,}5\) | В комплекте |
| 3 | Конусная чаша горения | \(\varnothing 980 \times 320\text{ мм}\) | Жаропрочная сталь 09Г2С, \(6{,}0\text{ мм}\) | \(42{,}0\) | В комплекте |
| 4 | Жарочная планча 1.5° | \(\varnothing 1150 \times 8{,}0\text{ мм}\) | Калиброванная сталь 09Г2С, \(8{,}0\text{ мм}\) | \(36{,}4\) | В комплекте |
| 5 | Модуль Meteor Core 380 | \(\varnothing 380 \times 16\text{ мм}\) | Серый чугун СЧ20 с закалкой | \(12{,}5\) | В комплекте |
| 6 | Кольцо Wok-Ring D404 | \(\varnothing 404 \times 45\text{ мм}\) | Жаростойкая сталь 09Г2С, \(4{,}0\text{ мм}\) | \(3{,}8\) | В комплекте |
| 7 | Венец ветрозащиты | \(\varnothing 390 / \varnothing 310 \times 110\text{ мм}\) | Сталь 09Г2С, \(3{,}0\text{ мм}\) | \(5{,}8\) | В комплекте |
| 8 | Столы-лепестки (4 шт.) | \(420 \times 260 \times 28\text{ мм}\) | Массив термоясеня + кронштейн | \(8{,}2\) | В комплекте |
| 9 | Рычаг-чапельник Lifter-380 | \(540 \times 60 \times 25\text{ мм}\) | Нержавеющая сталь AISI 304, \(5{,}0\text{ мм}\) | \(2{,}2\) | В комплекте |
| 10 | Рундук Meteor Chef Chest | \(620 \times 380 \times 240\text{ мм}\) | Обожженный ясень + специнструмент | \(24{,}6\) | Опция Pro-Kit |
4. Термодинамика и система разделения тепловых потоков
- Центральный лучевой канал (Zone Core):
* В центре очага (\(\varnothing 380\text{ мм}\)) формируется факел открытого огня с температурой газов до \(+650^\circ\text{C}\).
* Установленный Wok-Ring организует плотный обдув полусферического днища казана либо направляет прямое излучение на чугунную решетку стейк-гриля. - Кондуктивная плоскость (Zone Plancha):
* Планча получает тепло за счет прямого контакта с конусной чашей и излучения углей.
* Радиальный градиент температуры (\(\Delta T = 140^\circ\text{C}\) от \(+320^\circ\text{C}\) у внутреннего радиуса до \(+180^\circ\text{C}\) у внешнего) позволяет шеф-повару синхронно жарить мясо (sear), пассеровать овощи и доводить блюда в режиме rest без риска подгорания. - Гравитационный жиросгон:
* Калиброванный заводской уклон \(1{,}5^\circ\) заставляет излишки масла и мясного сока стекать по направлению к конусу, где они сгорают в топке. Капли не попадают на одежду персонала и не загрязняют деревянные столы-лепестки. - Холодный контур террасы (Cool-Floor Tech):
* Двойной конвекционный зазор между чашей и тумбой обеспечивает непрерывный подсос уличного воздуха через нижние перфорации.
* Температура основания тумбы в зоне соприкосновения с полом даже после \(8\text{ часов}\) непрерывной топки не превышает \(+55^\circ\text{C}\), что позволяет безопасно монтировать комплекс на настилы из лиственницы, сосны или ДПК.
Homi
1. Экстремальная термодинамика при \(T_{\text{окр}} = -45^\circ\text{C}\)
Эксплуатация очага SIDERITE 1150 PRO в условиях ультранизких температур (Сибирь, Якутия, горные кластеры) подчиняется законам форсированного конвективного и радиационного теплообмена. При падении температуры окружающего воздуха до \(-45^\circ\text{C}\) физика процессов кардинально меняется:
1. Увеличение конвективных теплопотерь
Согласно закону теплоотдачи Ньютона–Рихмана:
$\(q = \alpha \cdot (T_{\text{металла}} - T_{\text{возд}})\)$
Температурный напор на внешнем крае жарочной поверхности возрастает более чем в два раза:
* При \(+20^\circ\text{C}\): \(\Delta T = 180 - 20 = 160^\circ\text{C}\)
* При \(-45^\circ\text{C}\): \(\Delta T = 180 - (-45) = 225^\circ\text{C}\)
Это приводит к резкому сжатию эффективной рабочей зоны и ускоренному охлаждению открытого диска планчи с внешнего контура.
2. Плотность воздуха и тяга
Холодный воздух при \(-45^\circ\text{C}\) имеет плотность \(\rho \approx 1{,}54\text{ кг/м}^3\) (против \(1{,}20\text{ кг/м}^3\) при \(+20^\circ\text{C}\)).
* Эффект турбо-поддува: За счет высокой плотности кислорода на единицу объема и колоссальной разницы давлений в чаше возникает сверхсильная естественная тяга. Горение дров происходит быстрее, ярче и с более высоким КПД, но требует частого регулирования дросселем зольника, чтобы угли не выгорали лавинообразно.
* Расход твердого топлива: Удельный расход дров твердых пород увеличивается на \(35\text{–}40\%\) (до \(12\text{–}15\text{ кг/час}\) сухого березового или лиственничного полена влажностью \(\le 12\%\)).
2. Сравнительная термограмма жарочной поверхности (+20°C vs -45°C)
3. Инженерный протокол «Cold-Start» (Прогрев от \(-45^\circ\text{C}\) без термошока)
Резкий розжиг костра при температуре металла \(-45^\circ\text{C}\) строго воспрещен:
* Хладноломкость серого чугуна СЧ20: При температурах ниже \(-20^\circ\text{C}\) ударная вязкость чугуна падает. Термический удар открытого пламени (\(+650^\circ\text{C}\)) по промороженной решетке приводит к микротрещинам.
* Деформация стали 09Г2С: Локальный точечный нагрев толстой стали (\(8{,}0\text{ мм}\)) при замерзших краях вызывает асимметричные внутренние напряжения.
               ПРОТОКОЛ ПЛАВНОГО ВВОДА ОЧАГА В РАБОТУ ПРИ -45°C
 00:00 - 15:00               15:00 - 30:00               30:00 - 45:00
 [СТАДИЯ "ИСПАРЕНИЕ"]        [СТАДИЯ "РАСПРОСТРАНЕНИЕ"]  [ВЫХОД НА РЕЖИМ]
 ────────────────────        ──────────────────────────  ────────────────
 Мелкая щепа + лучина       Средние поленья             Полная топка сухой
 в центре чаши.              (береза / лиственница).     древесиной твердых пород.
 Прогрев конуса до +50°C.   Планча достигает +150°C.    Планча в зоне Sear: +300°C.
 Чугун Core прогревается    Снятие инея и конденсата    Венец ветрозащиты H=110
 рассеянным теплом.          сухой ветошью.              фиксирует тепловой столб.
- Обязательное использование ветрозащитного венца (\(H=110\text{ мм}\)): На морозе любой боковой порыв ветра мгновенно срывает тепловой пограничный слой. Венец поднимает зону горения и экранирует поток излучения точно в корень планчи.
- Поведение кулинарных жиров:
* Сливочное масло и говяжий жир на внешнем крае планчи (где температура держится около \(+70\dots+80^\circ\text{C}\)) мгновенно застывают и полимеризуются комками.
* Решение: Для работы на морозе применяются только растительные масла с высокой точкой дымления и низкой вязкостью (рафинированное масло виноградной косточки, горчичное масло или очищенное рисовое масло).
4. Зимнее гастро-меню для полярных условий
В мороз \(-45^\circ\text{C}\) открытая подача на тарелках невозможна: тонкий фарфор замерзает за секунды, а нарезанный стейк остывает до \(+20^\circ\text{C}\) за 45 секунд. Кулинарная стратегия базируется на термоаккумулирующей посуде (чугун, казан), моментальной подаче «с ножа» и высококалорийных жировых основах.
┌──────────────────────────────────────────────────────────────────────────────┐
│                    ЗИМНЯЯ КАРТА БЛЮД: SIDERITE ARCTIC SET                    │
├───────────────────────┬──────────────────────────────────────────────────────┤
│ 1. ЦЕНТР: CORE 380    │ Охотничья шурпа из оленины или кабана в казане 12 л  │
│ (Казан / Wok-Ring)    │ • Бульон варится непрерывно при кипении +98°C.       │
│                       │ • Подача в прогретых глиняных пиалах прямо из казана.│
├───────────────────────┼──────────────────────────────────────────────────────┤
│ 2. ПОЯС SEAR (+300°C) │ Мозговые кости (Bone Marrow) & Стейки сухой выдержки │
│ (Внутренний радиус)   │ • Распиленные мозговые кости жарятся срезом вниз     │
│                       │   за 3 минуты до карамелизации.                      │
│                       │ • Брутальные Ribeye-стейки толщиной 45 мм с корочкой.│
├───────────────────────┼──────────────────────────────────────────────────────┤
│ 3. ПОЯС FRY (+200°C)  │ Полярные колбаски из дичи и строганина-гриль         │
│ (Средний пояс)        │ • Купаты из марала с брусничным взваром.             │
│                       │ • Обжарка предварительно размороженных корнеплодов.  │
├───────────────────────┼──────────────────────────────────────────────────────┤
│ 4. ПОЯС REST (+80°C)  │ Станция глинтвейна, сбитня и подогрева посуды        │
│ (Внешний контур)      │ • Установка эмалированных и медных ковшей с напитками│
│                       │   (поддержание стабильной температуры +70...+75°C).  │
│                       │ • Прогрев чугунных порционных сковородок для подачи. │
└───────────────────────┴──────────────────────────────────────────────────────┘
Фирменная техника: «Searing-Flash & Pan-Service»
- Мясо нарезается толстыми кусками (\(>35\text{ мм}\)) для сохранения теплоемкости внутри волокон.
- Обжарка ведется на внутреннем кольце планчи (\(+300^\circ\text{C}\)) по 90 секунд с каждой стороны до реакции Майяра.
- Готовое мясо не нарезается на доске (на морозе срез моментально выпустит пар и остынет). С планчи стейк перекладывается на раскаленную порционную чугунную сковородку, снятую со среднего пояса, поливается горячим топленым маслом с розмарином и отдается гостю под колпаком-клошем.
5. Специфика экипировки повара и ухода за узлами
| Фактор риска | Проявление при \(-45^\circ\text{C}\) | Инженерное / Операционное решение |
|---|---|---|
| Прилипание инструмента | Металлические щипцы и лопатки примерзают к влажным рукам | Использование инструмента из рундука только с накладками из термоясеня или работа в двухслойных перчатках (спилок + шерстяной вкладыш). |
| Столики-лепестки | Термоясень становится более хрупким на излом | Запрещается рубить топориком мясо на навесных столиках. Разделка производится только на тяжелой торцевой доске, установленной на стационарном столе. |
| Зольный шлюз | Примерзание направляющих зольника конденсатом | Смазка роликов силиконовой низкотемпературной смазкой (до \(-60^\circ\text{C}\)). Хранение зольника слегка приоткрытым на \(5\text{ мм}\). |
| Очистка планчи | Ледяная вода при контакте с горячей планчей вызывает термический микро-удар | Очистка производится только подогретой водой (\(>+60^\circ\text{C}\)) из чайника, стоящего на краю планчи, либо шпателем «в сухую» по крупной соли. |
Homi
АКТ ОСМОТРА И ВОЗВРАТА ОБОРОТНОЙ ТАРЫ № _____
к Договору поставки оборудования и предоставления сервисных гарантий № _/SDR-B2B от «» _ 202 г.
г. ___ «_» ___ 202 г.
Общество с ограниченной ответственностью «____» (Поставщик), в лице _____, действующего на основании ____, с одной стороны, и
Общество с ограниченной ответственностью / Индивидуальный предприниматель «____» (Покупатель), в лице _____, действующего на основании ____, с другой стороны, совместно именуемые «Стороны», составили настоящий Акт о нижеследующем:
1. ПРЕДМЕТ АКТА
1.1. В соответствии с разделом 4 Договора Покупатель возвращает, а Поставщик принимает на складе по адресу: ____________ многооборотную возвратную тару со следующими идентификационными данными:
- Наименование тары: Специализированный паллет-бокс METEOR RETURN-BOX 1300
- Индивидуальный серийный номер тары (ID/QR):
SDR-BOX-____________________ - Состояние при возврате: Транспортный пакет Flat-Pack (габариты \(1320 \times 1320 \times 260\text{ мм}\))
- Дата первичной отгрузки Покупателю: «» ____ 202__ г.
- Срок нахождения тары у Покупателя: _ календарных дней (норматив по п. 4.2 Договора: не более 14 дней).
2. ВЕДОМОСТЬ КОМПЛЕКТНОСТИ И ТЕХНИЧЕСКОГО СОСТОЯНИЯ (QC-INSPECTION)
Приемка произведена путем сплошного визуального и инструментального контроля элементов складного бокса:
| № | Узел / Комплектующая деталь | Нормативное состояние | Фактический статус | Отметка о дефектах / износе |
|---|---|---|---|---|
| 1 | Поддон паллетный усиленный (\(1320\times 1320\text{ мм}\)) | Целостность настила ФСФ \(15\text{ мм}\), брусьев и лыж под вилы погрузчика | [ ] Соответствует [ ] Поврежден |
|
| 2 | Складная обечайка (4 стенки-«гармошка») | Отсутствие сквозных проломов, трещин фанеры, расслоений от влаги | [ ] Соответствует [ ] Поврежден |
|
| 3 | Окантовочный Z-профиль и петли | Оцинкованная сталь без следов критической деформации и излома звеньев | [ ] Соответствует [ ] Поврежден |
|
| 4 | Эксцентриковые замки-защелки (8 шт.) | Полный комплект (4 нижних + 4 верхних), исправность прижимных пружин | [ ] Все 8 шт. в норме [ ] Некомплект (___ шт.) |
|
| 5 | Крышка верхняя защитная | Геометрия сохранена, посадочные уголки не деформированы | [ ] Соответствует [ ] Поврежден |
|
| 6 | Комплект демпферов EPE-Foam | 4 угловых ложемента под тумбу и чашу, центральная проставка под планчу | [ ] Комплект полон [ ] Утерян / разрушен |
3. ЗАКЛЮЧЕНИЕ ЭКСПЕРТИЗЫ И ФИНАНСОВЫЙ РАСЧЕТ
3.1. Категория технического состояния возвращенной оборотной тары (нужное отметить):
* [ ] КАТЕГОРИЯ «А» (Безупречно / Естественный износ): Конструкция сохранила жесткость, дефекты отсутствуют. Залоговый депозит подлежит возврату Покупателю в полном объеме (\(100\%\)).
* [ ] КАТЕГОРИЯ «В» (Устранимые локальные повреждения): Повреждены замки, утеряны ложементы EPE либо имеются глубокие задиры фанеры. Стоимость ремонтно-восстановительных работ удерживается из залогового депозита согласно калькуляции в п. 3.2.
* [ ] КАТЕГОРИЯ «С» (Неустранимая конструктивная гибель / Утрата): Фатальное разрушение силового каркаса или невозврат в срок свыше 45 дней. Тара признается выкупленной, депозит не возвращается.
3.2. Расчет взаиморасчетов по залоговому депозиту:
* Залоговая стоимость оборотной тары, внесенная Покупателем: 35 000 (тридцать пять тысяч) рублей 00 копеек (НДС не облагается / без НДС).
* Стоимость возмещения ущерба / утерянных элементов: __ (________) рублей ___ копеек.
* Сумма депозита, подлежащая перечислению на счет Покупателя:
$\(\mathbf{Сумма\;к\;возврату = 35\,000 - Ущерб = \_\_\_\_\_\_\_\_\_\_\_\_\;\text{рублей}}\)$
3.3. Поставщик обязуется перечислить итоговую сумму возврата депозита, указанную в п. 3.2 настоящего Акта, в течение 5 (пяти) банковских дней с момента двустороннего подписания настоящего Акта по следующим реквизитам Покупателя:
- Получатель платежа: ________
- ИНН/КПП: _____ / _______
- Расчетный счет: ____________
- Банк получателя: __________
- БИК: ____ Корр. счет: _______
- Назначение платежа: «Возврат залогового депозита за оборотную тару по Акту № _ от «_» _ 202 г. к Договору № ____/SDR-B2B. Без НДС».
4. ПОДПИСИ И ОТВЕТСТВЕННЫЕ ЛИЦА СТОРОН
Настоящий Акт составлен в двух экземплярах, имеющих равную юридическую силу, по одному для каждой из Сторон. Взаимные претензии по срокам возврата и комплектности тары у Сторон отсутствуют / урегулированы в п. 3.2.
┌────────────────────────────────────────┬────────────────────────────────────────┐
│ СДАЛ (ОТ ПОКУПАТЕЛЯ):                  │ ПРИНЯЛ (ОТ ПОСТАВЩИКА):                │
├────────────────────────────────────────┼────────────────────────────────────────┤
│ Представитель по доверенности:         │ Инженер ОТК / Начальник склада:        │
│                                        │                                        │
│ Должность: ___________________________ │ Должность: ___________________________ │
│                                        │                                        │
│ Подпись: ____________ / ____________ / │ Подпись: ____________ / ____________ / │
│ М.П.                                   │ М.П.                                   │
│ «___» _______________________ 202__ г. │ «___» _______________________ 202__ г. │
└────────────────────────────────────────┴────────────────────────────────────────┘
СПЕЦИФИКАЦИЯ И СТОИМОСТЬ ЗАВОДСКОГО КОМПЛЕКТА ВСЕПОГОДНОГО ЗИМНЕГО УКРЫТИЯ
АРТИКУЛ: SDR-WTR-ARMOR-1150 (КОМПЛЕКТ «ARCTIC-SHIELD PRO»)
Заводской защитный комплекс разработан инженерным отделом для консервации и межсезонной защиты костровых станций SIDERITE 1150 PRO в открытых климатических зонах I–IV снеговых районов (расчетная нагрузка до \(250\text{ кг/м}^2\), морозостойкость до \(-50^\circ\text{C}\), штормовой ветер до \(32\text{ м/с}\)).
1. Архитектура и материаловедение защитного комплекса
Комплект исключает ключевые риски открытого хранения: образование снегового провиса («водяной линзы»), подпревание металла из-за парникового конденсата и срыв чехла ветровыми потоками.
                  СТРУКТУРА КОМПЛЕКТА «ARCTIC-SHIELD PRO»
┌────────────────────────────────────────────────────────────────────────┐
│ [ЯРУС 1] Дренажный распорный конус «Apex-380» (фанера ФСФ 18 мм)       │
│          → Задает уклон ската 38°, сбрасывая снеговую шапку наружу     │
├────────────────────────────────────────────────────────────────────────┤
│ [ЯРУС 2] Пароингибиторный мат-диск «VCI-Disc 1160»                      │
│          → Контактный войлочный барьер с летучими ингибиторами         │
├────────────────────────────────────────────────────────────────────────┤
│ [ЯРУС 3] Внешний силовой чехол-купол из Oxford 1680D Diamond Rip-Stop   │
│          → Двойная полиуретановая пропитка (PU 4000 мм), УФ-стабилизатор│
│          → 2 клапана микроциркуляции Air-Flow c москитной сеткой        │
├────────────────────────────────────────────────────────────────────────┤
│ [ЯРУС 4] Штормовая обвязка Storm-Tie (2 стропы с рачет-замками 25 мм)  │
│          → Фиксация за силовой пояс и основание конической тумбы       │
└────────────────────────────────────────────────────────────────────────┘
2. Спецификация компонентов и коммерческая стоимость
Все элементы изготавливаются на прецизионном ЧПУ-оборудовании и сопровождаются индивидуальным паспортом ОТК.
| Поз. | Артикул | Наименование компонента / Материал | Техническое описание и габариты | Кол-во | Цена с НДС, ₽ |
|---|---|---|---|---|---|
| 1 | SDR-CVR-1680 |
Силовой тент-чехол «Arctic-Armor 1150» • Ткань: Oxford 1680D PVC/PU • Нити: армированные Titan 40 |
Полноростовой крой под геометрию очага с венцом. Высота \(980\text{ мм}\), верхний диаметр \(1220\text{ мм}\), нижний раструб \(760\text{ мм}\). Светоотражающий кант \(3\text{M}\), двойные сварные швы. | 1 шт. | 24 500 |
| 2 | SDR-CONE-380 |
Снегосбросный конус-грибок «Apex-Cone» • Ламинированная фанера ФСФ \(18\text{ мм}\) • Центрирующий стакан: нерж. сталь |
Разборная пирамидальная опора \(H=240\text{ мм}\), монтируемая в центральный проем планчи. Создает жесткий шатровый подъем чехла с углом ската \(>35^\circ\). | 1 шт. | 7 800 |
| 3 | SDR-MAT-VCI |
Ингибированный диск-протектор «VCI-Pad» • Иглопробивной геотекстиль \(450\text{ г/м}^2\) • Пропитка: сухой ингибитор Cortec VpCI |
Защитный диск \(\varnothing 1160\text{ мм}\), укладываемый непосредственно на смазанную маслом стальную планчу. Абсорбирует микрокапли и блокирует коррозию под чехлом. | 1 шт. | 4 600 |
| 4 | SDR-STR-RCH |
Комплект штормовых рачетов «Storm-Lock» • Стропа: полиэстер (разрыв \(1200\text{ кг}\)) • Замки: оцинкованная сталь |
2 стяжных ремня (\(25\text{ мм} \times 2{,}5\text{ м}\)) с трещотками-храповиками для нижней кулисы чехла и опоясывания тумбы от поддува снизу. | 1 компл. | 3 200 |
| 5 | SDR-BAG-PRO |
Экспедиционный компрессионный баул • Армированный ПВХ-материал \(650\text{ г/м}^2\) |
Влагозащитный чехол-сумка на молнии Т10 с ручками для компактного хранения комплекта укрытия в весенне-летний период. | 1 шт. | 3 900 |
| ИТОГО: | SDR-WTR-FULL |
Полный всепогодный комплект «ARCTIC-SHIELD PRO» (в сборе) | Скидка при заказе комплектом: 11% | 1 компл. | 39 000 ₽ |
3. Технические характеристики комплекта
┌──────────────────────────────────────┬──────────────────────────────────────┐
│ ПАРАМЕТР                             │ ЗНАЧЕНИЕ / СТАНДАРТ                  │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ Температурный диапазон надежности    │ от -50°C до +80°C                    │
│ Водонепроницаемость ткани (Hydro)    │ 4 000 мм водяного столба (ISO 811)   │
│ Плотность внешнего защитного слоя    │ 420 г/м² (сверхпрочное плетение)     │
│ Устойчивость к ультрафиолету         │ UV-Stop 50+ (не выгорает, не треска) │
│ Ветровая стойкость в сборе           │ До 32 м/с (ураганный ветер)          │
│ Предельная снеговая нагрузка         │ До 250 кг/м² (за счет конуса сброса) │
│ Масса комплекта в бауле              │ 8.4 кг                               │
│ Габариты в сложенном виде (баул)     │ 600 × 400 × 200 мм                   │
└──────────────────────────────────────┴──────────────────────────────────────┘
4. Эксплуатационные преимущества заводского решения
- Исключение эффекта «парника» (Condensation-Free):
Встроенные гравитационные клапаны системы Air-Flow расположены в верхней трети чехла строго под свесом конуса. Воздух свободно циркулирует над жарочной поверхностью, предотвращая накопление конденсата при переходах температуры через \(0^\circ\text{C}\). - Нулевой риск примерзания к металлу:
Благодаря промежуточному диску VCI-Pad полиэстеровая ткань тента не соприкасается с консервационным слоем масла на планче, исключая прилипание и отрыв чехла при наступлении резких морозов. - Безопасность покрытия тумбы:
Внутренняя поверхность чехла в местах соприкосновения с термостойкой кремнийорганической эмалью Certa-900 дублирована мягким флисовым демпфером, исключающим истирание ЛКП от вибрации при порывистом ветре.
5. Порядок заказа и поставки
- Срок изготовления: Наличие на складе готовой продукции (отгрузка в течение \(24\text{ часов}\)) либо изготовление под заказ до \(5\text{ рабочих дней}\).
- Гарантия: 36 месяцев на целостность швов, замков и сохранение гидрофобных свойств ткани при условии соблюдения регламента монтажа.
- Доставка: Транспортными компаниями («Деловые Линии», СДЭК) в любой регион РФ в защитном картонном коробе или в составе общей поставки очага в боксе METEOR RETURN-BOX 1300.
Homi
ИНЖЕНЕРНО-ТЕХНИЧЕСКАЯ СПЕЦИФИКАЦИЯ: ЗАЩИТНЫЙ ТЕНТ «ARCTIC-ARMOR 1680D»
КЛИМАТИЧЕСКОЕ ИСПОЛНЕНИЕ: ХЛ1 / УХЛ1 (ГОСТ 15150-69) ДО \(-55^\circ\text{C}\)
Эксплуатация защитных укрытий в условиях Крайнего Севера, арктического побережья и высокогорья исключает использование типовых чехлов из ПВХ или стандартного тарпаулина. При температурах ниже \(-20^\circ\text{C}\) классический поливинилхлорид теряет пластификаторы, стеклообразуется и растрескивается при ветровых изгибах, а влага внутри чехла кристаллизуется, разрушая ЛКП костровой чаши.
Заводской тент Arctic-Armor 1150 спроектирован как динамическая мембранно-каркасная система, способная выдерживать абразивный износ ледяной крупой, штормовые порывы до \(32\text{ м/с}\) и экстремальное ультрафиолетовое излучение при высоком альбедо снежного покрова.
1. Архитектура композитного пакета ткани (Micro-Sandwich)
В основе тента лежит четырехслойный барьерный композит с разделением функций гидроизоляции, морозостойкости и защиты базового металла от истирания:
       ПОСЛОЙНЫЙ СРЕЗ ТКАНИ ТЕНТА ARCTIC-ARMOR (ТОЛЩИНА: 0.85 ММ)
┌────────────────────────────────────────────────────────────────────────┐
│ [СЛОЙ 1] DWR C6 Teflon Coating (Гидрофобный нано-барьер, угол смачивания >110°)│
├────────────────────────────────────────────────────────────────────────┤
│ [СЛОЙ 2] Ткань Oxford 1680D Diamond Rip-Stop (Полиэфир 450 г/м², нить 180 Tex) │
├────────────────────────────────────────────────────────────────────────┤
│ [СЛОЙ 3] Модифицированная мембрана Polar-PU Flex (-55°C, эластичность 300%)   │
├────────────────────────────────────────────────────────────────────────┤
│ [СЛОЙ 4] Локальный демпфер Soft-Fleece (в зонах контакта с эмалью Certa-900)  │
└────────────────────────────────────────────────────────────────────────┘
- Несущая основа — Oxford 1680D Diamond Rip-Stop:
* Плетение корзиночного типа («рогожка») из высокопрочных комплексных полиэфирных нитей толщиной \(1680\text{ Den}\) (\(180\text{ Tex}\)).
* Армирующая сетка Diamond Rip-Stop с шагом \(6\text{ мм}\) локализует случайные порезы или механические проколы льдом, исключая продольный разрыв полотна под ветровой нагрузкой. - Морозостойкий пластификатор Polar-PU:
* Вместо жесткого ПВХ-ламинирования на изнаночную сторону наносится двухслойное покрытие из алифатического полиуретана Polar-PU с кремнийорганическими присадками.
* Мембрана сохраняет эластичность на излом до \(-55^\circ\text{C}\) (прохождение теста на холодный изгиб по DIN EN ISO 4674 без трещин). - Шовная группа:
* Сборка полотен осуществляется строчкой двойного цепного стежка с шагом \(3{,}5\text{ мм}\) армированными гидрофобными нитями Synton/Titan 40 (100% полиэфирный шелк непрерывного прядения).
* Все швы термогерметизируются изнутри эластичной трехслойной PU-лентой шириной \(24\text{ мм}\) при температуре \(+380^\circ\text{C}\).
2. Сборочный чертеж и аэродинамическая анатомия чехла
3. Сравнительный анализ: Тент Arctic-Armor vs Обычные чехлы
| Конструктивный параметр | Стандартный чехол (Китай / Масс-маркет) | Заводской тент Arctic-Armor 1680D |
|---|---|---|
| Основной материал | Oxford 210D / 420D или тонкий PVC | Oxford 1680D Diamond Rip-Stop |
| Поведение при \(-30^\circ\text{C}\dots -45^\circ\text{C}\) | Стеклование, изломы и растрескивание полотна | Сохранение полной гибкости (Polar-PU) |
| Прочность на разрыв (ISO 13934-1) | Около \(450\text{–}600\text{ Н}\) | Не менее \(2800\text{ Н}\) по основе |
| Снегосброс | Плоский провис (накопление до \(100\text{ кг}\) льда) | Шатер с уклоном \(38^\circ\) (конус Apex-380) |
| Борьба с конденсатом | Отсутствует (эффект «парника», коррозия) | 2 противоточных клапана Air-Flow |
| Ветровая фиксация | Тонкий шнурок со слабым пластиковым фиксатором | Силовой ремень 25 мм с рачетом \(1200\text{ кг}\) |
| Срок службы в полярных зонах | 1 сезон (деструкция от УФ и мороза) | Не менее 5–7 сезонов постоянного укрытия |
4. Комплектная оснастка тента для экстремальных штормов
- Тракторная застежка-молния YKK Vislon 10:
* Продольный технологический разъем тента оснащен полиацеталевой молнией повышенного калибра с крупным шагом зубьев (\(10\text{ мм}\)). В отличие от спиральных молний, зубья Vislon не забиваются кристаллами наледи и не заклинивают при обмерзании.
* Бегунок оснащен удлиненным резиновым пуллером (\(90\text{ мм}\)) для манипуляций в тяжелых полярных рукавицах. - Система «Storm-Skirt» (Антиподдув):
* Нижний периметр юбки чехла оснащен широким манжетом из утяжеленного армированного полимера. При установке на террасу на этот манжет укладываются пригрузы либо насыпается снеговой вал, что полностью отсекает поддув восходящих потоков ветра под купол. - Люверсные штормовые петли:
* По нижнему канту установлены 4 глухих люверса из нержавеющей стали AISI 316 с внутренним диаметром \(\varnothing 14\text{ мм}\) для дополнительной растяжки колышками к грунту или винтовыми карабинами к настилу террасы при ветре свыше \(25\text{ м/с}\).
Homi
Бухгалтерский и налоговый учет многооборотной залоговой тары (паллет-бокса METEOR RETURN-BOX 1300, залоговая стоимость — \(35\,000\text{ руб.}\)) регулируется нормами ФСБУ 5/2019 «Запасы», статьями 329, 381.1 ГК РФ (обеспечительный платеж / залог) и главой 21, 25 НК РФ.
Налоговая специфика залоговой тары
- НДС по залогу: В силу пп. 2 п. 1 ст. 162 НК РФ суммы залога за возвратную тару не включаются в налоговую базу по НДС, если тара подлежит возврату в сроки, установленные договором.
- Право собственности: При передаче оборотной тары право собственности на нее не переходит к покупателю, поэтому реализация в момент отгрузки не возникает.
- Первичные документы:
* Передача тары оформляется накладной по форме № ТОРГ-12 (или УПД со статусом «2», либо накладной М-15) с указанием в графе «Наименование»: «Оборотная тара METEOR RETURN-BOX 1300 (залоговая, возвратная), без перехода права собственности».
* Возврат фиксируется двусторонним Актом осмотра и возврата оборотной тары.
1. Учет у Поставщика (Собственника тары)
В учете поставщика бокс учитывается в составе запасов на счете 10.04 «Тара и тарные материалы» (либо 41.03 «Тара под товаром и порожняя»).
Сценарий А: Штатный возврат в установленный срок (без повреждений)
| Содержание хозяйственной операции | Дт | Кт | Сумма, руб. | Первичный документ |
|---|---|---|---|---|
| Тара передана покупателю (внутреннее перемещение) | 10.04/Тара у покупателя | 10.04/Тара на складе | Учетная себестоимость | УПД (статус «2») / Накладная М-15 |
| Получен залоговый депозит от покупателя | 51 | 76/Залог за тару | \(35\,000\) | Банковская выписка, платежное поручение |
| Отражена сумма полученного обеспечения | 008 | — | \(35\,000\) | Договор поставки, бухгалтерская справка |
| Принята возвращенная тара на склад | 10.04/Тара на складе | 10.04/Тара у покупателя | Учетная себестоимость | Акт возврата тары, накладная М-15 |
| Списана сумма обеспечения после возврата | — | 008 | \(35\,000\) | Акт возврата тары |
| Возвращен залоговый депозит покупателю | 76/Залог за тару | 51 | \(35\,000\) | Платежное поручение, выписка банка |
Сценарий Б: Возврат с повреждениями (удержание стоимости ремонта, например 5 000 руб.)
| Содержание хозяйственной операции | Дт | Кт | Сумма, руб. | Первичный документ |
|---|---|---|---|---|
| Принята тара на склад | 10.04/Склад | 10.04/У покупателя | Учетная себестоимость | Акт возврата тары (с дефектами) |
| Списано обеспечение | — | 008 | \(35\,000\) | Акт возврата тары |
| Признан прочий доход (компенсация ущерба) | 76.02 | 91.01 | \(5\,000\) | Акт возврата, претензионное письмо |
| Зачет части залога в счет возмещения ущерба | 76/Залог | 76.02 | \(5\,000\) | Бухгалтерская справка-расчет |
| Возврат остатка залога (\(35\,000 - 5\,000\)) | 76/Залог | 51 | \(30\,000\) | Платежное поручение |
Сценарий В: Невозврат тары / Утрата (переквалификация в реализацию)
Если тара не возвращена покупателем, залог признается выручкой от реализации, начисляется НДС (расчетная ставка \(20/120\)):
| Содержание хозяйственной операции | Дт | Кт | Сумма, руб. | Первичный документ |
|---|---|---|---|---|
| Залог признан выручкой от реализации | 76/Залог | 90.01.1 | \(35\,000\) | Бухгалтерская справка, УПД (статус «1») |
| Начислен НДС с реализации тары (\(35\,000 \times 20 / 120\)) | 90.03 | 68/НДС | \(5\,833{,}33\) | Счет-фактура (1 экз. покупателю) |
| Списана фактическая себестоимость тары | 90.02.1 | 10.04/У покупателя | Балансовая стоимость | Справка-расчет списания |
| Списано обеспечение с забаланса | — | 008 | \(35\,000\) | Бухгалтерская справка |
2. Учет у Покупателя
Поскольку право собственности к покупателю не переходит, тара при поступлении не ставится на балансовые счета (10, 41), а учитывается за балансом на счете 002 «ТМЦ, принятые на ответственное хранение».
Сценарий А: Штатный возврат в срок
| Содержание хозяйственной операции | Дт | Кт | Сумма, руб. | Первичный документ |
|---|---|---|---|---|
| Перечислен залоговый депозит поставщику | 76/Залог за тару | 51 | \(35\,000\) | Платежное поручение, выписка банка |
| Отражена сумма выданного обеспечения | 009 | — | \(35\,000\) | Договор поставки, счет на оплату |
| Принята тара от перевозчика на ответхранение | 002 | — | \(35\,000\) | УПД (статус «2») / ТОРГ-12 |
| Возвращена тара поставщику | — | 002 | \(35\,000\) | Акт возврата тары, накладная М-15 |
| Списано выданное обеспечение | — | 009 | \(35\,000\) | Двусторонний Акт возврата |
| Получен возвращенный залог на расчетный счет | 51 | 76/Залог за тару | \(35\,000\) | Банковская выписка |
Сценарий Б: Возврат с удержанием за повреждение (5 000 руб.)
| Содержание хозяйственной операции | Дт | Кт | Сумма, руб. | Первичный документ |
|---|---|---|---|---|
| Возвращена тара поставщику | — | 002 | \(35\,000\) | Акт возврата тары |
| Списано обеспечение | — | 009 | \(35\,000\) | Акт возврата тары |
| Признана претензия поставщика (прочий расход) | 91.02 | 76.02 | \(5\,000\) | Акт осмотра, соглашение сторон |
| Зачтена сумма признанной претензии из залога | 76.02 | 76/Залог | \(5\,000\) | Бухгалтерская справка |
| Поступил остаток залога на счет | 51 | 76/Залог | \(30\,000\) | Выписка банка |
Сценарий В: Тара не возвращена (выкуп тары покупателем)
| Содержание хозяйственной операции | Дт | Кт | Сумма, руб. | Первичный документ |
|---|---|---|---|---|
| Списана тара с забалансового учета | — | 002 | \(35\,000\) | Акт утраты / Бухгалтерская справка |
| Списано выданное обеспечение | — | 009 | \(35\,000\) | Бухгалтерская справка |
| Оприходована тара в состав запасов (без НДС) | 10.04 | 60 | \(29\,166{,}67\) | УПД поставщика (статус «1») |
| Отражен входящий НДС (\(20\%\)) | 19.03 | 60 | \(5\,833{,}33\) | СФ / УПД (статус «1») |
| Зачтен ранее уплаченный залог в счет оплаты | 60 | 76/Залог | \(35\,000\) | Бухгалтерская справка |
| Принят НДС к вычету | 68/НДС | 19.03 | \(5\,833{,}33\) | Запись в книге покупок |
Резюме для бухгалтера: контрольные точки
- Субсчета к счету 76: Рекомендуется открыть субсчет
76.ЗТ(«Расчеты по залоговой таре»), отделенный от расчетов за основную продукцию (очаги и комплектующие на счете62/60). - Счета-фактуры на залог не выставляются: Так как залог — это способ обеспечения обязательств, а не аванс в счет предстоящей поставки товаров, обязанность по выставлению авансового счета-фактуры не возникает (Письмо Минфина России № 03-07-11/3522).
- Налог на прибыль: Суммы залога не формируют доходы (пп. 2 п. 1 ст. 251 НК РФ) и расходы (п. 32 ст. 270 НК РФ) ни у одной из сторон сделки.
Homi
РЕГЛАМЕНТ СЕЗОННОГО ОБСЛУЖИВАНИЯ И КОНСЕРВАЦИИ ТЕНТА «ARCTIC-ARMOR 1680D»
ТЕХНИЧЕСКИЙ РЕГЛАМЕНТ: ПЕРЕХОД НА ЛЕТНЕЕ ХРАНЕНИЕ (ВЕСНА / ЛЕТО)
Снятие защитного укрытия после завершения морозного сезона требует соблюдения сервисного протокола. Ткань Oxford 1680D Diamond Rip-Stop с морозостойким полиуретановым ламинированием Polar-PU и термоусадочной лентой швов уязвима не столько к морозу, сколько к неправильному межсезонному хранению: остаточная влажность провоцирует гидролиз полиуретана и развитие плесени, а микрочастицы копоти и песка разрушают водоотталкивающую пропитку (DWR).
1. Этап I: Демонтаж и входная дефектовка
Демонтаж производится строго в сухой день при положительной температуре (не ниже \(+5^\circ\text{C}\)), когда на полотне отсутствует наледь.
- Ослабление штормовых рачетов: Снимите натяжение с нижних стяжных строп, разомкните замки-трещотки. Очистите механизм храповика от дорожной соли и песка мягкой щеткой.
- Расстегивание тракторной молнии YKK Vislon 10: Разъем молнии освобождается плавным движением вниз. Если бегунок забит солевым налетом или грязью, запрещается тянуть силой — промойте узел теплой водой.
- Снятие конуса «Apex-380» и диска «VCI-Pad»:
* Оцените состояние фанерного конуса: при наличии задиров ламинации просушите его в тени.
* Войлочный мат с ингибитором коррозии VCI-Pad проверьте на наличие масляных пятен. Если мат сухой и чистый, он упаковывается в герметичный полиэтиленовый пакет (для предотвращения улетучивания ингибиторов Cortec VpCI до осени).
2. Этап II: Регламент мойки и очистки
Мембранные ткани и тяжелый полиэстер высокой плотности требуют бережного ухода без агрессивной химии.
               МАТРИЦА ДОПУСТИМЫХ И ЗАПРЕЩЕННЫХ ОПЕРАЦИЙ
┌──────────────────────────────────────┬──────────────────────────────────────┐
│ КАТЕГОРИЧЕСКИ ЗАПРЕЩЕНО              │ РЕКОМЕНДОВАНО К ПРИМЕНЕНИЮ           │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ ❌ Стирка в автоматических машинах   │  Ручная мойка на ровной поверхности  │
│    (разрушает PU-слой и рвет ленту)  │    (чистый деревянный настил/газон)  │
│ ❌ Мойки высокого давления > 80 бар  │  Веерная струя Kärcher (макс. 60 бар)│
│    и точечные грязевые фрезы         │    с расстояния не менее 40–50 см    │
│ ❌ Хлорсодержащие отбеливатели,      │  Нейтральные гели для стирки палаток │
│    растворители, ацетон, уайт-спирит │    и мембран (Nikwax, Grangers, pH 7)│
│ ❌ Сушка на радиаторах и утюжка      │  Сушка в расправленном виде в тени   │
└──────────────────────────────────────┴──────────────────────────────────────┘
Технологическая карта чистки:
- Сухая обеспыливание: Тент раскладывается на ровной чистой поверхности. Щеткой с мягким полимерным ворсом сметается поверхностная пыль, сухая хвоя и песок.
- Очистка внутреннего флиса (Soft-Fleece): Особое внимание уделите зонам демпферов, прилегавших к окрашенной чаше. В ворсе не должно оставаться твердых песчинок — иначе следующей зимой они сработают как абразив против ЛКП Certa-900. Песок удаляется пылесосом с щелевой насадкой.
- Влажная мойка:
* Приготовьте \(2\text{–}3\%\)-й раствор мыльного концентрата в теплой воде (\(T \le +30^\circ\text{C}\)).
* Губкой или мягкой щеткой смойте нагар от дыма, следы птичьего помета и древесную смолу.
* Смойте пену обильным количеством проточной воды под низким давлением.
3. Этап III: Реновация DWR и консервация фурнитуры
Раз в сезон (весной) фабричное водоотталкивающее покрытие DWR C6 требует обновления, так как за зиму оно частично деградирует под воздействием ультрафиолета и трения снега.
       СХЕМА СЕРВИСНОГО ОБСЛУЖИВАНИЯ УЗЛОВ ТЕНТА ARCTIC-ARMOR
┌────────────────────────────────────────────────────────────────────────┐
│ ВНЕШНЯЯ СТОРОНА: Распыление DWR-гидрофобизатора (угол капли >110°)     │
├────────────────────────────────────────────────────────────────────────┤
│ МОЛНИЯ YKK VISLON: Очистка зубьев + сухая PTFE-смазка (тефлон)         │
├────────────────────────────────────────────────────────────────────────┤
│ ЛЮВЕРСЫ И РАЧЕТЫ: Консервация пружин трещоток силиконовой смазкой      │
├────────────────────────────────────────────────────────────────────────┤
│ ВЕНТКЛАПАНЫ AIR-FLOW: Продувка сжатым воздухом антимоскитной сетки     │
└────────────────────────────────────────────────────────────────────────┘
- Гидрофобная пропитка: После полного высыхания полотна нанесите с расстояния \(20\text{–}25\text{ см}\) специализированный спрей для кемпингового снаряжения (например, Nikwax Tent & Gear SolarProof или Grangers Tent Repel). Это восстановит бисерный эффект скатывания воды и усилит защиту полиэфира от летнего УФ-старения.
- Обслуживание молний: На полиацеталевые звенья трактора YKK нанесите сухую тефлоновую смазку (Dry PTFE) или натрите парафиновым карандашом. Запрещено использовать WD-40 или минеральные масла — они собирают пыль и разрушают PU-мембрану вокруг тесьмы молнии.
- Металлическая фурнитура: Храповые замки стяжных ремней обработайте каплей бесцветной силиконовой смазки в район возвратной пружины.
4. Этап IV: Складывание и условия хранения
Неправильная укладка тяжелой ткани плотностью \(420\text{–}450\text{ г/м}^2\) приводит к устойчивым заломам и микрорастрескиванию полиуретанового подслоя.
               ПРАВИЛЬНЫЙ АЛГОРИТМ УКЛАДКИ В БАУЛ
   [ШАГ 1]                 [ШАГ 2]                 [ШАГ 3]
 Расправить тент,        Сложить пополам         Свернуть в плотный
 совместить боковины     вдоль продольной оси    цилиндрический рулон
 и застегнуть молнию     (без острых перегибов)  (Roll-Up), стянуть стропой
- Запрет на острые стрелки: Не прессуйте ткань с образованием «жестких складок» в одних и тех же местах. Оптимальный метод упаковки чехла — скручивание в плотный рулон по ширине компрессионного баула.
- Влагопоглотители: Внутрь экспедиционного баула
SDR-BAG-PROобязательно вложите \(2\text{–}3\) пакета гранулированного силикагеля (Silica Gel \(50\text{–}100\text{ г}\)) для компенсации случайных колебаний влажности воздуха. - Параметры микроклимата на складе:
* Температура хранения: от \(+5^\circ\text{C}\) до \(+25^\circ\text{C}\).
* Относительная влажность воздуха: \(\le 65\%\).
* Помещение должно быть сухим, проветриваемым, защищенным от грызунов (запах пищевых жиров на ткани может привлекать мышей).
* Не храните баул непосредственно на бетонном полу — используйте деревянные стеллажи или подвес.
Чек-лист готовности к межсезонной консервации
| Контрольная точка | Метод проверки | Статус |
|---|---|---|
| Остаточная влажность | Тактильно по швам и демпферному флису (100% сухость) | [ ] |
| Герметизирующие ленты | Отсутствие отслоений PU-ленты на стыках клиньев | [ ] |
| Ткань Oxford 1680D | Очищена от птичьего помета, смолы и жировых пятен | [ ] |
| Войлочный мат VCI | Изолирован в герметичный полиэтилен от доступа воздуха | [ ] |
| Тракторная молния | Очищена от песка, зубья обработаны сухим PTFE | [ ] |
| Упаковка | Свернут в рулон, уложен в баул с силикагелем, застегнут | [ ] |
Homi
РЕГЛАМЕНТ РАСКОНСЕРВАЦИИ И ОБЖИГА ЖАРОЧНОЙ ПОВЕРХНОСТИ (ПЛАНЧИ) ВЕСНОЙ
ТЕХНОЛОГИЧЕСКАЯ КАРТА: ВВОД В ЭКСПЛУАТАЦИЮ ПОСЛЕ ЗИМНЕГО ХРАНЕНИЯ
Оборудование: Профессиональные костровые станции SIDERITE 1150 PRO
Материал жарочного диска: Конструкционная углеродистая сталь высокой теплоемкости (толщина \(12\text{ мм}\), сталь 09Г2С / 10ХСНД)
Периодичность: 1 раз в год (при открытии весенне-летнего гриль-сезона)
Физико-химическая суть весенней расконсервации
За время зимней консервации нанесенное защитное минеральное или пищевое масло полимеризуется неравномерно, окисляется кислородом воздуха и смешивается с микрочастицами пыли. Прямой нагрев такого слоя без предварительной подготовки приведет к образованию липкой канцерогенной пленки, отслаиванию нагара и прилипанию продуктов.
Задача регламента — полностью удалить старый деградировавший консервационный слой, нейтрализовать возможные очаги микрокоррозии (flash-rust) и сформировать на поверхности кристаллической решетки стали свежий слой устойчивой гидрофобной оксидно-полимерной патины толщиной \(3\text{–}5\text{ мкм}\) (магнетит \(\text{Fe}_3\text{O}_4\) + поперечно-сшитые полимеризованные триглицериды).
1. Необходимый инструмент и расходные материалы
┌──────────────────────────────────────┬──────────────────────────────────────┐
│ ИНСТРУМЕНТ И СИЗ                     │ ХИМИЯ И МАТЕРИАЛЫ                    │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ • Шпатель-скребок из нерж. стали 1 мм│ • Масло для полимеризации (льняное / │
│ • Скотч-брайт (3M Scotch-Brite серый)│   рапсовое рафинированное)           │
│ • Термоперчатки спилковые (до +500°C)│ • Соль поваренная крупного помола №3 │
│ • Инфракрасный пирометр (до +550°C)  │ • Рулон безворсовых вафельных полотенец│
│ • Щетка с латунным ворсом (для щелей)│ • Пищевой обезжириватель / содовый р-р│
└──────────────────────────────────────┴──────────────────────────────────────┘
⚠️ ВНИМАНИЕ! Категорически запрещено использовать для зачистки болгарки (УШМ) с лепестковыми абразивными кругами или кордщетками из каленой стали. Это нарушает заводскую прецизионную плоскостность конуса планчи (\(1{,}5^\circ\) уклона к центру для стока жира) и оставляет глубокие радиальные борозды.
2. Этап I: Снятие консервации и механическая зачистка (на холодную)
Работы производятся до розжига очага при температуре окружающей среды не ниже \(+5^\circ\text{C}\).
               ПОШАГОВЫЙ АЛГОРИТМ ХОЛОДНОЙ ОЧИСТКИ
 [ШАГ 1: Демонтаж]      [ШАГ 2: Шпатель]       [ШАГ 3: Скотч-брайт]
 Снять тент, убрать     Срезать наплывы        Круговая шлифовка
 диск VCI-Pad в пакет   старого масла          с мыльно-содовым
 (убрать до осени)      и загустевший жир      раствором до блеска
- Удаление защитного диска: Снимите ингибированный войлочный диск VCI-Pad. Если на нем нет следов плесени и влаги, просушите его 30 минут на воздухе и запечатайте в плотный полиэтиленовый зип-пакет для осенней консервации.
- Грубое снятие консерванта: Плоским шпателем из нержавеющей стали с закругленными углами снимите верхний слой застарелого масла и пылевых отложений движениями от внешнего периметра к центральному топочному проему.
- Удаление поверхностной оксидной пленки:
* Обильно смочите поверхность горячим мыльным раствором (хозяйственное мыло \(72\%\) или кальцинированная сода \(50\text{ г/л}\)).
* Абразивной губкой средней зернистости (Scotch-Brite Clean & Strip или губка зернистостью P280–P320) круговыми движениями удалите рыжий налет в зонах, где была нарушена масляная пленка.
* Промойте чистой водой и насухо протрите хлопчатобумажным или вафельным полотном. Поверхность должна стать матово-серой, без темных масляных линз.
3. Этап II: Термический прогрев и выпаривание (снятие напряжений)
Резкий локальный нагрев холодной планчи после зимы приводит к термическому шоку и короблению 12-миллиметрового диска. Розжиг ведется строго по градиентной шкале.
               ГРАФИК СТУПЕНЧАТОГО ПРОГРЕВА ПЛАНЧИ SIDERITE 1150
  T, °C
   400 ┤                                        ┌──────────── Полимеризация
   300 ┤                          ┌─────────────┘             (300–350°C)
   200 ┤            ┌─────────────┘ Термодезинфекция (200–250°C)
   100 ┤┌───────────┘ Выпаривание связанной влаги (80–120°C)
     0 ┼┴───────────┴─────────────┴─────────────┴───────────> Время, мин
       0            20            40            60
- Фаза выпаривания (\(0\text{–}20\text{ мин}\)):
* Закладывается малый объем сухой щепы лиственных пород (береза без коры, ольха, ясень).
* Запрещено использовать хвойные дрова (смола оседает на внутренней стороне чаши) и жидкие химические розжиги на парафинах.
* Планча плавно прогревается до \(T \approx +100^\circ\text{C}\dots +120^\circ\text{C}\). Из микропор стали испаряется адсорбированная капиллярная влага. - Фаза выгорания органики (\(20\text{–}40\text{ мин}\)):
* Добавляются поленья среднего размера. Температура планчи поднимается до \(+200^\circ\text{C}\dots +250^\circ\text{C}\).
* Старое въевшееся масло начинает интенсивно дымить (пиролиз).
* Метод соляной очистки: насыпьте на горячую поверхность \(300\text{–}500\text{ г}\) сухой крупной соли. С помощью шпателя и сложенной ветоши растирайте соль по поверхности. Кристаллы соли впитывают продукты термического разложения жиров и выступают мягким абразивом.
* Сбросьте потемневшую соль шпателем внутрь костровой чаши.
4. Этап III: Процесс полимеризации и наведение патины (Seasoning)
Для получения зеркального антипригарного покрытия требуется масло с высоким содержанием полиненасыщенных жирных кислот (линоленовой и линолевой), способных к оксигенированной трехмерной полимеризации.
Сравнительная таблица масел для обжига планчи:
| Наименование масла | Йодное число | Точка дымления (\(T_\text{smoke}\)) | Качество полимерной пленки |
|---|---|---|---|
| Льняное (сыродавленное) | \(175\text{–}204\) | \(+107^\circ\text{C}\) | Идеальное (твердая эмалеподобная пленка) |
| Рапсовое рафинированное | \(110\text{–}126\) | \(+205^\circ\text{C}\) | Отличное (универсальный рабочий вариант) |
| Высокоолеиновое подсолнечное | \(80\text{–}90\) | \(+232^\circ\text{C}\) | Удовлетворительное (мягкий слой, липнет) |
| Оливковое Extra Virgin | \(75\text{–}88\) | \(+160^\circ\text{C}\) | Непригодно (горит сажей, дает горечь) |
| Сливочное / Животный жир | \(30\text{–}45\) | \(+150^\circ\text{C}\) | Непригодно для базы (рыхлый нагар) |
               ПРАВИЛО МИКРОСЛОЯ (ПРИНЦИП «СУХОЙ ТРЯПКИ»)
┌────────────────────────────────────────────────────────────────────────┐
│  ОШИБКА: Толстый слой масла → Пузыри, подтеки, липкий резиновый нагар │
├────────────────────────────────────────────────────────────────────────┤
│  НОРМА:  Капля масла → Растереть насухо ветошью → Нагрев выше точки   │
│          дымления → Полное прекращение дымления → Повтор цикла        │
└────────────────────────────────────────────────────────────────────────┘
Технологический протокол обжига (3–4 цикла):
- Доведение до рабочей температуры: Поддерживайте пламя так, чтобы внутренний край планчи прогрелся до \(+320^\circ\text{C}\dots +350^\circ\text{C}\), а внешний обод — до \(+220^\circ\text{C}\dots +250^\circ\text{C}\) (контроль пирометром).
- Нанесение первого слоя:
* Нанесите на горячую поверхность \(30\text{–}40\text{ мл}\) льняного или рапсового масла.
* Сложенным в плотный тампон вафельным полотенцем (зажатым щипцами для гриля) распределите масло по всему диску, включая торцевую внешнюю кромку.
* Чистым сухим полотенцем растирайте масло до тех пор, пока металл не станет выглядеть практически сухим. - Запекание (Cross-Linking):
* В течение \(5\text{–}7\text{ минут}\) начнется обильное выделение белого дыма — разрушение летучих фракций и связывание триглицеридов с поверхностью стали.
* Дождитесь полного прекращения дымовыделения. Сталь изменит цвет с серебристо-серого на бронзово-коричневый. - Повторные слои:
* Не снижая температуру, нанесите аналогичным способом второй, затем третий и четвертый микрослои.
* С каждым слоем цвет планчи будет становиться глубже: от янтарного до глубокого полуглянцевого черного воронения.
5. Контроль качества и тест готовности
По завершении четвертого цикла обжига очагу дают стабилизироваться в течение \(15\text{ минут}\) при температуре около \(+200^\circ\text{C}\).
- Тест «Капля воды» (эффект Лейденфроста): Капли воды, сбрызнутые на планчу, собираются в идеальные сферы и скользят по металлу, не шипя и не испаряясь мгновенно.
- Кулинарный тест (Fried Egg Test):
- В среднюю температурную зону (\(+180^\circ\text{C}\)) наливается \(5\text{ мл}\) масла и разбивается куриное яйцо.
- Спустя \(90\text{ секунд}\) белок должен легко поддеваться металлическим шпателем и свободно скользить по поверхности без прилипания и следов разрыва пленки.
┌────────────────────────────────────────────────────────────────────────┐
│ ПОСЛЕ ЗАВЕРШЕНИЯ ОБЖИГА ОЧАГ ПОЛНОСТЬЮ ГОТОВ К ШТАТНОЙ ЭКСПЛУАТАЦИИ.  │
│ ПЕРВАЯ ГОТОВКА: Рекомендуется жарка жирного мяса (бекон, мраморная     │
│ говядина, свиная шея) для окончательной стабилизации углеродного слоя. │
└────────────────────────────────────────────────────────────────────────┘
КАЛЬКУЛЯЦИЯ СЕБЕСТОИМОСТИ И СМЕТА ЗАТРАТ НА ИЗГОТОВЛЕНИЕ КОСТРОВОЙ СТАНЦИИ «SIDERITE 1150 PRO»
ПРОИЗВОДСТВЕННО-ЭКОНОМИЧЕСКИЙ РАСЧЕТ НА 1 ИЗДЕЛИЕ (МЕЛКОСЕРИЙНОЕ ПРОИЗВОДСТВО)
Расчет выполнен на основе технологической карты полного цикла производства гриль-очага SIDERITE 1150 PRO (диаметр планчи \(1150\text{ мм}\), толщина стали \(12\text{ мм}\), масса в сборе \(\approx 175\text{ кг}\)) в условиях современного заготовительно-сварочного цеха с ЧПУ-оборудованием.
1. Сырье и основные конструкционные материалы
Расчет металлопроката произведен с учетом коэффициента раскроя и технологического отхода (КИМ \(\approx 0{,}78\text{–}0{,}82\)).
| Поз. | Узел / Деталь | Материал / Марка стали | Вес нетто, кг | Вес брутто (с отходом), кг | Цена за кг, ₽ | Сумма, ₽ |
|---|---|---|---|---|---|---|
| 1.1 | Жарочный диск (планча \(\varnothing 1150\), \(s=12\)) | Лист горячекатаный 09Г2С-12 (ГОСТ 19281) | \(78{,}5\) | \(108{,}0\) | \(98\) | 10 584 |
| 1.2 | Конусная чаша очага (\(s=5\text{ мм}\)) | Лист 09Г2С-5 (термостойкая котловая) | \(38{,}0\) | \(47{,}5\) | \(92\) | 4 370 |
| 1.3 | Тумба-постамент с дровником (\(s=3\text{ мм}\)) | Лист Ст3сп5 / 09Г2С (\(s=3\text{ мм}\)) | \(44{,}0\) | \(53{,}0\) | \(88\) | 4 664 |
| 1.4 | Зольный ящик и система колосников | Нержавеющая сталь AISI 304 (\(s=2\text{ мм}\)) + чугун | \(9{,}5\) | \(11{,}0\) | \(390\) | 4 290 |
| 1.5 | Центрирующий фланец и переходные кольца | Круг калиброванный \(\varnothing 40\) (Ст20) / труба | \(5{,}0\) | \(6{,}5\) | \(115\) | 748 |
| 1.6 | Метизы, регулировочные опоры М16, шарниры | Оцинкованная сталь / жаропрочный крепеж | — | — | компл. | 1 150 |
| ИТОГО | Материалы (металлоемкость изделия: \(175\text{ кг}\)): | 226,0 кг | 25 806 ₽ |
2. Технологические переделы и производственные операции (ФОТ + станочный парк)
Расчет включает затраты на машинное время ЧПУ-станков и сдельную оплату труда аттестованных специалистов (сварщики НАКС, операторы ЧПУ, маляры).
               МАРШРУТНАЯ КАРТА ПРОИЗВОДСТВЕННОГО ЦИКЛА
┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐
│ 1. Лазерный     │───>│ 2. Вальцовка /  │───>│ 3. Сборка /     │───>│ 4. Шлифовка     │
│    раскрой ЧПУ  │    │    гибка ЧПУ    │    │    сварка в Ar  │    │    планчи       │
└─────────────────┘    └─────────────────┘    └─────────────────┘    └─────────────────┘
         │                                                                     │
         v                                                                     v
┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐
│ 8. Выходной ОТК │<───│ 7. Заводской    │<───│ 6. Термопокраска│<───│ 5. Дробеструйная│
│    и упаковка   │    │    обжиг планчи │    │    Certa-900    │    │    очистка Sa2.5│
└─────────────────┘    └─────────────────┘    └─────────────────┘    └─────────────────┘
| Операция | Технологическое оборудование | Нормо-часы / Ед. | Ставка/Тариф, ₽ | Сумма, ₽ |
|---|---|---|---|---|
| Оптоволоконный лазерный раскрой | Лазерный комплекс \(6\text{ кВт}\) (кислород/азот) | \(45\text{ мин}\) (\(110\text{ м}\) реза) | \(38\text{ ₽/м}\) | 4 180 |
| Вальцовка конуса чаши и гибка тумбы | 4-валковый гидравлический листогиб ЧПУ | \(1{,}2\text{ ч}\) | \(1\,800\text{ ₽/ч}\) | 2 160 |
| Сварочно-сборочные работы (MIG/MAG) | Сварка в смеси \(\text{Ar} + \text{CO}_2\) (\(80/20\)), зачистка | \(4{,}5\text{ ч}\) | \(1\,200\text{ ₽/ч}\) | 5 400 |
| Шлифование и калибровка жарочного диска | Плоскошлифовальный / ленточный станок | \(2{,}0\text{ ч}\) | \(1\,400\text{ ₽/ч}\) | 2 800 |
| Дробеструйная камера (подготовка под ЛКП) | Колотая стальная дробь, степень очистки Sa \(2{,}5\) | \(0{,}8\text{ ч}\) | \(2\,200\text{ ₽/ч}\) | 1 760 |
| Покраска термоэмалью и термозапекание | Безвоздушное напыление эмали Certa-900 (\(3\) слоя) | \(1{,}5\text{ ч}\) | \(1\,300\text{ ₽/ч}\) | 1 950 |
| Заводской обжиг планчи (Seasoning) | Инфракрасный стенд + первичное льняное масло | \(1{,}0\text{ ч}\) | \(1\,500\text{ ₽/ч}\) | 1 500 |
| Контрольная сборка, контроль геометрии, ОТК | Слесарный участок технического контроля | \(0{,}8\text{ ч}\) | \(1\,000\text{ ₽/ч}\) | 800 |
| ИТОГО | Прямые производственные затраты и заработная плата: | 12,2 нормо-ч | 20 550 ₽ |
3. Технологические расходные материалы и химия
| Наименование расходного материала | Расход на 1 изделие | Цена за ед., ₽ | Сумма, ₽ |
|---|---|---|---|
| Сварочная проволока ESAB Св-08Г2С (\(\varnothing 1{,}2\text{ мм}\)) | \(4{,}2\text{ кг}\) | \(260\text{ ₽/кг}\) | 1 092 |
| Сварочный защитный газ (смесь Fogon 20: 82% Ar / 18% CO₂) | \(0{,}4\text{ баллона}\) | \(2\,100\text{ ₽/баллон}\) | 840 |
| Кислород технический высокой чистоты (для резки \(12\text{ мм}\)) | \(0{,}5\text{ баллона}\) | \(950\text{ ₽/баллон}\) | 475 |
| Термостойкая кремнийорганическая эмаль Certa-900 (черная) | \(2{,}4\text{ кг}\) | \(1\,150\text{ ₽/кг}\) | 2 760 |
| Растворитель Certa / Certakor для обезжиривания и разведения | \(1{,}2\text{ л}\) | \(380\text{ ₽/л}\) | 456 |
| Лепестковые круги, фибровые круги Cubitron II, Scotch-Brite | компл. | — | 1 650 |
| Масло льняное техническое сыродавленное (для обжига планчи) | \(0{,}8\text{ л}\) | \(450\text{ ₽/л}\) | 360 |
| ИТОГО | Расходные материалы: | 7 633 ₽ |
4. Общепроизводственные и накладные расходы (ОПР / ОХР)
Косвенные цеховые издержки, распределяемые на единицу выпускаемой продукции при плановой загрузке \(40\text{ единиц в месяц}\):
- Электроэнергия силовая: работа источника лазера \(6\text{ кВт}\), компрессоров, сварочных аппаратов, вентиляции — \(2\,400\text{ ₽}\)
- Амортизация основного станочного парка: износ оптических головок лазера, сопел, валков, сварочных горелок — \(3\,800\text{ ₽}\)
- Аренда производственных площадей цеха и отопление: — \(3\,100\text{ ₽}\)
- Заводская внутрицеховая упаковка: вспененный полиэтилен \(10\text{ мм}\), стретч, картонный поддон, уголки — \(1\,850\text{ ₽}\)
- ИТОГО накладные цеховые расходы: \(11\,150\text{ ₽}\)
5. Сводная калькуляция полной себестоимости и структура цены
               СТРУКТУРА СЕБЕСТОИМОСТИ И ЦЕНООБРАЗОВАНИЯ
┌─────────────────────────────────────────────────────────────┬──────────┐
│ СТАТЬЯ РАСХОДОВ                                             │ СУММА, ₽ │
├─────────────────────────────────────────────────────────────┼──────────┤
│ 1. Сырье и сортовой металлопрокат                           │  25 806  │
│ 2. Оплата труда производственного персонала (с налогами)     │  20 550  │
│ 3. Технические газы, ЛКП Certa-900 и расходники             │   7 633  │
│ 4. Общепроизводственные расходы и амортизация (ОПР)         │  11 150  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ = ПРОИЗВОДСТВЕННАЯ СЕБЕСТОИМОСТЬ ИЗДЕЛИЯ                    │  65 139  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ 5. Коммерческие расходы (маркетинг, фотосессии, ведение сайта)│   8 500  │
│ 6. Резерв гарантийных обязательств (36 мес., рекламации)    │   3 200  │
│ 7. Управленческие расходы (бухгалтерия, CAD-инжиниринг)     │   5 500  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ = ПОЛНАЯ СЕБЕСТОИМОСТЬ (COST OF GOODS SOLD)                 │  82 339  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ 8. Плановая маржинальная прибыль производителя (~40%)       │  54 661  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ = РЕКОМЕНДОВАННАЯ РОЗНИЧНАЯ ЦЕНА (РРЦ без НДС)              │ 137 000  │
│ = НДС 20%                                                   │  27 400  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ ИТОГО РРЦ ДЛЯ КОНЕЧНОГО ПОКУПАТЕЛЯ (с НДС):                 │ 164 400 ₽│
└─────────────────────────────────────────────────────────────┴──────────┘
Экономические выводы:
- Доля металла в себестоимости: Сырьевой металл составляет \(\approx 39{,}6\%\) производственной себестоимости, что делает рентабельность чувствительной к колебаниям цен на горячекатаный лист на металлобазах.
- Точка безубыточности (Break-Even): При фиксированных постоянных расходах цеха в \(450\,000\text{ руб./мес}\), минимальный безубыточный выпуск составляет \(6\text{ станций SIDERITE 1150 PRO в месяц}\).
- Оптовая скидка: Предельный размер дилерского дисконта при сохранении минимальной целевой рентабельности завода в \(18\%\) составляет \(25\text{–}28\%\) от РРЦ.
Homi
КАЛЬКУЛЯЦИЯ СЕБЕСТОИМОСТИ ОПЦИОНАЛЬНОГО ОБОРУДОВАНИЯ И АКСЕССУАРОВ
СМЕТНЫЙ РАСЧЕТ: КРЫШКА-ПЛАМЕГАСИТЕЛЬ, РЕШЕТКА-ГРИЛЬ И ТЕНТ «ARCTIC-ARMOR»
Линейка оборудования: Костровые станции SIDERITE 1150 PRO
Базис цен: Мелкосерийный выпуск (партия от \(20\text{–}30\) комплектов), прямые производственные затраты цеха с учетом покупных изделий и услуг кооперации.
1. Крышка-пламегаситель со стопорным буртом «Snuffer-Cover 1160»
Назначение: экстренное тушение пламени перекрытием кислорода, защита жарочной поверхности планчи от осадков, листвы и пыли в межсезонье.
               КОНСТРУКЦИЯ КРЫШКИ SNUFFER-COVER 1160
      [Ручка AISI 304 с терморазрывом из бакелита / ясеня]
                          ┌───┐
     ─────────────────────┴───┴─────────────────────  ← Купол: лист 2.5 мм (09Г2С)
    │                                               │
    └─── Фиксирующий кольцевой бурт (глубина 25 мм) ─┘
Смета прямых материальных и производственных затрат:
| Статья расходов / Технологический этап | Норма / Характеристика | Цена за ед., ₽ | Сумма, ₽ |
|---|---|---|---|
| Лист горячекатаный 09Г2С (\(s=2{,}5\text{ мм}\)) | \(1{,}1\text{ м}^2\) (брутто \(26{,}5\text{ кг}\)) | \(92\text{ ₽/кг}\) | 2 438 |
| Кольцевой бурт (полоса \(25 \times 3\text{ мм}\)) | \(3{,}7\text{ пог. м}\) (\(2{,}6\text{ кг}\)) | \(110\text{ ₽/кг}\) | 286 |
| Центральная рукоять (нерж. AISI 304 + терморазрыв) | Труба \(\varnothing 25\) + бакелитовые втулки | компл. | 950 |
| Лазерный раскрой круга \(\varnothing 1160\text{ мм}\) | ЧПУ лазер, длина реза \(\approx 4{,}2\text{ м}\) | \(28\text{ ₽/м}\) | 118 |
| Вальцовка бурта и слесарная сборка | 3-валковый станок + прихватка | \(0{,}5\text{ н-ч}\) | 600 |
| Сварка аргонодуговая (TIG/MIG) + зачистка | Сплошной герметичный шов по кругу | \(0{,}8\text{ н-ч}\) | 960 |
| Дробеструйная очистка Sa 2.5 | Подготовка под термопокраску | \(0{,}3\text{ н-ч}\) | 660 |
| Покраска термоэмалью Certa-900 (2 стороны) | Безвоздушное напыление (\(0{,}7\text{ кг}\)) | компл. | 1 120 |
| Индивидуальная тара (гофрокартон Т-24 + вспенка) | Пятислойный короб \(1200 \times 1200 \times 80\) | 1 шт. | 850 |
| Цеховые накладные расходы (ОПР 20%) | Электроэнергия, амортизация оборудования | — | 1 596 |
| ИТОГО СЕБЕСТОИМОСТЬ КРЫШКИ: | 9 578 ₽ |
2. Центральная решетка-гриль «Steak-Master 480» (Пищевая нержавеющая сталь)
Назначение: установка в центральный топочный проем \(\varnothing 480\text{ мм}\) для жарки стейков на прямом угле, чугунной посуды и казанов.
       СЕКТОРНЫЙ РАСКРОЙ РЕШЕТКИ (AISI 304, ТОЛЩИНА 8 ММ)
               ╭─────────────────────────╮
              │  ║║║║║║║║   ║║║║║║║║  │ ← Ширина прутка: 7 мм
              │  ║║║║║║║║ ◯ ║║║║║║║║  │ ← Центральное кольцо под вок
              │  ║║║║║║║║   ║║║║║║║║  │ ← Лазерная резка в азоте
               ╰─────────────────────────╯
Смета прямых материальных и производственных затрат:
| Статья расходов / Технологический этап | Норма / Характеристика | Цена за ед., ₽ | Сумма, ₽ |
|---|---|---|---|
| Лист нержавеющий AISI 304 матовый (\(s=8\text{ мм}\)) | \(0{,}28\text{ м}^2\) (брутто \(17{,}8\text{ кг}\) с учетом отхода) | \(440\text{ ₽/кг}\) | 7 832 |
| Лазерный раскрой в среде чистого азота (\(N_2\)) | Высокая чистота кромки, длина реза \(38\text{ м}\) | \(95\text{ ₽/м}\) | 3 610 |
| Опорное кольцо-подставка (AISI 304, \(s=4\text{ мм}\)) | Высота ножек \(120\text{ мм}\) для фиксации над углями | компл. | 1 450 |
| Снятие заусенцев и галтовка кромок | Виброгалтовочный барабан / ручной гратосниматель | \(0{,}6\text{ н-ч}\) | 720 |
| Стеклоструйная сатинирующая обработка | Матирование стеклянными микросферами (пищевой финиш) | \(0{,}5\text{ н-ч}\) | 1 200 |
| Электрохимическая пассивация швов | Восстановление пассивного оксидного слоя хрома | компл. | 450 |
| Упаковка (деревянный ложемент + термоусадка) | Защита от деформации при транспортировке | 1 шт. | 650 |
| Цеховые накладные расходы (ОПР 20%) | Амортизация лазера и азотного генератора | — | 3 182 |
| ИТОГО СЕБЕСТОИМОСТЬ РЕШЕТКИ: | 19 094 ₽ |
3. Экспедиционный всепогодный тент «Arctic-Armor 1680D» + конус Apex-380
Назначение: штормовое укрытие до \(-55^\circ\text{C}\) со сбросом снега и противоконденсатным барьером.
               КОМПЛЕКТНОСТЬ ЗАЩИТНОГО МОДУЛЯ
┌──────────────────────────────────────┬──────────────────────────────────────┐
│ ШВЕЙНЫЙ КУПОЛ «ARCTIC-ARMOR 1680D»   │ СИЛОВОЙ КАРКАС И ХИМИЯ               │
├──────────────────────────────────────┼──────────────────────────────────────┤
│ • Ткань Oxford 1680D Diamond Rip-Stop│ • Опорный разборный конус Apex-380   │
│ • Морозостойкая мембрана Polar-PU    │   (ламинированная фанера ФСФ 18 мм)  │
│ • Тракторная молния YKK Vislon 10 мм │ • Войлочный мат VCI-Pad с Cortec VpCI│
│ • Строп 25 мм + стальной храповик 1.2 т│ • Компрессионная сумка SDR-BAG-PRO   │
└──────────────────────────────────────┴──────────────────────────────────────┘
Смета материальных затрат и швейного цеха:
| Статья расходов / Комплектующие | Расход на ед. | Цена за ед., ₽ | Сумма, ₽ |
|---|---|---|---|
| Ткань Oxford 1680D Diamond Rip-Stop (Polar-PU) | \(4{,}2\text{ пог. м}\) (\(w=1{,}5\text{ м}\)) | \(1\,150\text{ ₽/м}\) | 4 830 |
| Демпферный слой Soft-Fleece (подкладка) | \(1{,}5\text{ пог. м}\) | \(420\text{ ₽/м}\) | 630 |
| Молния разъемная YKK Vislon 10 (длина 110 см) | 1 шт. (с морозостойким пуллером) | \(850\text{ ₽/шт.}\) | 850 |
| Штормовая фурнитура: строп \(25\text{ мм}\), рачет \(1{,}2\text{ т}\), люверсы AISI 316 | компл. | — | 1 120 |
| Лента для герметизации швов PU Seam Tape (\(24\text{ мм}\)) | \(14\text{ пог. м}\) | \(45\text{ ₽/м}\) | 630 |
| Конус Apex-380 (фанера ФСФ \(18\text{ мм}\) с ЧПУ-фрезеровкой) | 1 компл. (3 детали пазового типа) | — | 1 850 |
| Антикоррозионный диск-прокладка VCI-Pad \(\varnothing 1150\) | Войлок \(4\text{ мм}\) с ингибитором Cortec | 1 шт. | 1 250 |
| Раскрой и пошив в швейном цехе (тяжелые ткани) | \(3{,}2\text{ н-ч}\) квалифицированной швеи | \(650\text{ ₽/ч}\) | 2 080 |
| Термопроклейка швов на полуавтоматическом станке | \(14\text{ м}\) герметизации (\(T=380^\circ\text{C}\)) | \(60\text{ ₽/м}\) | 840 |
| Упаковочный баул SDR-BAG-PRO (Oxford 600D) | 1 шт. | — | 750 |
| Общепроизводственные расходы швейного участка | — | — | 980 |
| ИТОГО СЕБЕСТОИМОСТЬ ТЕНТА В СБОРЕ: | 15 810 ₽ |
4. Сводная ведомость: Себестоимость, маржинальность и розничные цены (РРЦ)
При расчете розничной цены заложена базовая нормативная маржа производителя для сегмента Premium BBQ (\(40\text{–}45\%\)) и стандартная дилерская скидка (\(25\%\)).
         СТРУКТУРА ФОРМИРОВАНИЯ СТОИМОСТИ КОМПЛЕКТА ДОП. ОПЦИЙ
┌───────────────────────────┬───────────────┬──────────────┬──────────────┐
│ ПОЗИЦИЯ                   │ СЕБЕСТОИМОСТЬ │ ДИЛЕР (-25%) │  РРЦ (с НДС) │
├───────────────────────────┼───────────────┼──────────────┼──────────────┤
│ 1. Крышка Snuffer-Cover   │    9 578 ₽    │   14 900 ₽   │   19 900 ₽   │
│ 2. Решетка Steak-Master   │   19 094 ₽    │   29 900 ₽   │   39 900 ₽   │
│ 3. Тент Arctic-Armor 1680D│   15 810 ₽    │   24 600 ₽   │   32 900 ₽   │
├───────────────────────────┼───────────────┼──────────────┼──────────────┤
│ ИТОГО ПОЛНЫЙ НАБОР ОПЦИЙ: │   44 482 ₽    │   69 400 ₽   │   92 700 ₽   │
└───────────────────────────┴───────────────┴──────────────┴──────────────┘
Аналитические выводы и оптимизационный потенциал:
- Решетка из AISI 304 (высокая материалоемкость):
* В структуре себестоимости решетки \(60\%\) занимает стоимость листа нержавеющей стали \(8\text{ мм}\) и азотной лазерной резки.
* Оптимизация: замена раскроя из цельного листа на сварную конструкцию из калиброванного прутка \(\varnothing 8\text{ мм}\) снижает себестоимость с \(19\,094\text{ ₽}\) до \(11\,200\text{ ₽}\), однако увеличивает трудоемкость ручной аргоновой сварки. - Комплектное предложение (Bundle-стратегия):
* При покупке костровой станции вместе со всеми тремя аксессуарами суммарная себестоимость составляет:
$\(82\,339\text{ ₽ (очаг)} + 44\,482\text{ ₽ (опции)} = 126\,821\text{ ₽}\)$
* Формирование премиального сета «SIDERITE 1150 ALL-SEASON EDITION» с розничной ценой \(239\,000\text{ ₽}\) (вместо \(257\,100\text{ ₽}\) раздельно) дает производителю чистую маржинальную прибыль \(112\,179\text{ ₽}\) с одной транзакции.
Homi
ПРОИЗВОДСТВЕННО-ИНЖЕНЕРНАЯ ПРОГРАММА СНИЖЕНИЯ СЕБЕСТОИМОСТИ
ОПТИМИЗАЦИЯ ТЕХНОЛОГИЧЕСКИХ ПРОЦЕССОВ ПРИ МАСШТАБИРОВАНИИ СЕРИИ ДО 100 ШТУК
Объект оптимизации: Костровая станция SIDERITE 1150 PRO (с чашей и жарочным диском)
Базовая производственная себестоимость (серия 40 шт.): \(65\,139\text{ ₽}\)
Целевое снижение (\(-13{,}8\%\)): \(\approx 9\,000\text{ ₽}\) на изделие
Целевая себестоимость (серия 100 шт.): \(56\,130\text{ ₽}\)
Анализ резервов снижения затрат (Драйверы экономии)
               СТРУКТУРА СНИЖЕНИЯ СЕБЕСТОИМОСТИ (-9 009 ₽)
┌──────────────────────────────────────┬────────────────────────┬────────┐
│ НАПРАВЛЕНИЕ ОПТИМИЗАЦИИ              │ МЕТОД РЕАЛИЗАЦИИ       │ ДОЛЯ, %│
├──────────────────────────────────────┼────────────────────────┼────────┤
│ 1. Металлопрокат и nesting           │ Оптовый прайс + КИМ    │  31,8% │
│ 2. Сварочная оснастка (кондукторы)   │ Сокращение нормо-часов │  25,5% │
│ 3. Газификатор и резка Common-Line   │ Отказ от баллонов      │  15,2% │
│ 4. ЛКП и промышленная фасовка        │ Опт + бочковая тара    │  11,5% │
│ 5. Эффект масштаба в ОПР             │ Размытие фикс-костов   │  16,0% │
└──────────────────────────────────────┴────────────────────────┴────────┘
1. Металлопрокат: Оптовая контрактация и сквозной Nesting-раскрой
При заказе металла на партию 100 изделий единовременная закупка составляет \(22{,}6\text{ т}\), что переводит предприятие в категорию прямого трейдингового контракта (Северсталь Дистрибуция / НЛМК) минуя розничные металлобазы.
- Прямая скидка на объем: Снижение закупочной стоимости горячекатаного листа 09Г2С на \(7\text{–}9\%\) (с \(98\text{ ₽}\) до \(90\text{ ₽/кг}\) для листа \(12\text{ мм}\) и с \(92\text{ ₽}\) до \(84\text{ ₽/кг}\) для листа \(5\text{ мм}\)).
- Сквозной мультидетальный раскрой (КИМ с \(0{,}79\) до \(0{,}88\)):
- Внутренний круг \(\varnothing 480\text{ мм}\), вырезаемый из центра планчи (\(s=12\text{ мм}\)), в единичном производстве уходил в деловой отход.
- В серии 100 шт. из этого «пятака» раскраиваются: центральные опорные фланцы, регулировочные пластины и посадочные шайбы для 2–3 соседних изделий.
- Экономия на металле планчи составляет \(1\,850\text{ ₽}\) на единицу.
Экономический эффект по сырью: \(-2\,865\text{ ₽}\) на изделие.
2. Лазерный раскрой: Технологические газы и резка по общей линии (Common-Line)
       ТЕХНОЛОГИЯ COMMON-LINE РЕЗКИ ДЛЯ СЕГМЕНТОВ КОНУСА
   ┌───────────────────┬───────────────────┐  ← 1 рез разделяет
   │  Сектор конуса 1  │  Сектор конуса 2  │    сразу 2 детали
   │                   │                   │  ← Сокращение длины реза
   └───────────────────┴───────────────────┘    на 18% и врезов на 40%
- Отказ от 40-литровых баллонов: Переход на криогенный газификатор (криоцилиндр \(DPL-450\)) для жидкого кислорода/азота. Стоимость кубометра технологического кислорода снижается в \(2{,}4\) раза по сравнению с баллонной заправкой.
- Оптимизация траектории ЧПУ:
* Совмещение кромок разверток конусной чаши (Common-Line Cutting).
* Применение быстрых врезов «на лету» (Fly-Cut) на тонких элементах зольника (\(2\text{–}3\text{ мм}\)).
* Сокращение машинного времени раскроя с \(45\text{ мин}\) до \(31\text{ мин}\) на комплект.
Экономический эффект по раскрою и газам: \(-1\,370\text{ ₽}\) на изделие.
3. Сборка и сварка: Сварочные стапели и позиционеры
В мелкосерийном цикле сварщик тратил до \(40\%\) времени на ручную разметку, прихватку струбцинами и проверку геометрии диагоналей угольником.
               ВНЕДРЕНИЕ СБОРОЧНОЙ ОСНАСТКИ НА 100 ИЗДЕЛИЙ
 [Без оснастки: 4.5 н-ч] ──> [Ручная прихватка + постоянный замер геометрии]
 [С кондуктором: 2.7 н-ч] ──> [Фиксация пневмоприжимами за 90 сек + вращатель]
- Сборочно-сварочный кондуктор для чаши: Инвестиция в изготовление стапеля (\(85\,000\text{ ₽}\), окупается за 12 изделий). Обеспечивает посадку лепестков конуса по фиксированным упорам без предварительной разметки.
- Сварочный роликовый вращатель (манипулятор): Сварка кольцевых и круговых швов чаши ведется в нижнем положении без остановки на постоянной скорости вращения. Это повышает скорость наложения шва в \(1{,}8\) раза.
- Снижение суммарной трудоемкости сборочно-сварочного передела: с \(4{,}5\text{ н-ч}\) до \(2{,}7\text{ н-ч}\).
Экономический эффект по ФОТ и сварке: \(-2\,300\text{ ₽}\) на изделие.
4. Подготовка поверхности и ЛКП: Переход на евробочки и механизацию
- Закупка эмали Certa-900 в промышленной таре: Переход с банок по \(0{,}8\text{ кг}\) и ведер по \(4\text{ кг}\) на металлические бочки по \(50\text{ кг}\). Заводская скидка производителя ЛКМ на промышленную фасовку — \(22\%\).
- Оптовая закупка абразива: Закупка колотой стальной дроби GH-40 и фибровых кругов 3M Cubitron II оптовыми упаковками (\(-15\%\)).
- Пакетная дробеструйная очистка: Загрузка деталей тумбы и чаши партиями на подвесной монорельс дробеструйной камеры вместо индивидуальной обработки каждого узла.
Экономический эффект по ЛКП и расходникам: \(-1\,034\text{ ₽}\) на изделие.
5. Общепроизводственные расходы (Эффект масштаба)
Постоянные ежемесячные расходы производственного участка (аренда цеха, оклад мастера смены, охрана, базовое освещение) составляют \(450\,000\text{ ₽/мес}\).
При выпуске 100 единиц (за счет сокращения цикла с \(12{,}2\) до \(8{,}1\) нормо-часов цех производит эту партию за \(1{,}5\) месяца без расширения площадей):
С учетом амортизации вновь изготовленной оснастки чистая экономия цеховых затрат составляет \(-1\,440\text{ ₽}\) на единицу.
Сводная таблица пересчета себестоимости (40 шт. vs 100 шт.)
| Калькуляционная статья | Базовая себестоимость (40 шт.), ₽ | Себестоимость при серии 100 шт., ₽ | Дельта, ₽ | Снижение, % |
|---|---|---|---|---|
| 1. Металлопрокат (09Г2С, Ст3, нерж.) | \(25\,806\) | \(22\,941\) | \(-2\,865\) | \(-11{,}1\%\) |
| 2. Оплата труда рабочих (ФОТ с налогами) | \(20\,550\) | \(16\,200\) | \(-4\,350\) | \(-21{,}2\%\) |
| 3. Техгазы, ЛКП и расходные материалы | \(7\,633\) | \(6\,289\) | \(-1\,344\) | \(-17{,}6\%\) |
| 4. Общепроизводственные расходы (ОПР) | \(11\,150\) | \(9\,700\) | \(-1\,450\) | \(-13{,}0\%\) |
| ИТОГО ПРОИЗВОДСТВЕННАЯ СЕБЕСТОИМОСТЬ: | \(65\,139\) | \(55\,130\) | \(-10\,009\) | \(-15{,}36\%\) |
Итоговый финансовый результат серии из 100 изделий:
- Суммарная чистая экономия на партии:
$\(100\text{ шт.} \times 10\,009\text{ ₽} = \mathbf{1\,000\,900\text{ ₽}}\)$ - Капитальные затраты на оснастку (CAPEX):
* Изготовление сборочного стапеля конуса: \(85\,000\text{ ₽}\)
* Аренда криогенного газификатора: \(35\,000\text{ ₽}\)
* Доработка управляющих программ ЧПУ под Common-Line: \(25\,000\text{ ₽}\)
* Итого CAPEX: \(145\,000\text{ ₽}\) - Чистый экономический эффект за вычетом CAPEX: \(+855\,900\text{ ₽}\) чистой дополнительной прибыли на партии 100 шт.
Homi
КОММЕРЧЕСКОЕ ПРЕДЛОЖЕНИЕ ДЛЯ ДИЛЕРОВ И ЛАНДШАФТНЫХ БЮРО
ПАРТНЕРСКАЯ ПРОГРАММА: ПРЕМИАЛЬНЫЕ КОСТРОВЫЕ СТАНЦИИ «SIDERITE»
Кому: Руководителям специализированных гриль-салонов, архитектурных студий, ландшафтных бюро и комплектаторам загородных резиденций
Тема: Дистрибуция и проектная интеграция костровых станций премиум-сегмента SIDERITE 1150 PRO
               SIDERITE 1150 PRO: ЭСТЕТИКА ЖИВОГО ОГНЯ И HORECA-МОЩНОСТЬ
   ┌────────────────────────────────────────────────────────────────────────┐
   │ • Диаметр жарочной поверхности: 1150 мм (сталь 09Г2С, толщина 12 мм)   │
   │ • Эксплуатация 365 дней в году при температурах от -50°C до +50°C       │
   │ • Маржинальность партнера: от 20% до 35% с каждого проданного изделия   │
   │ • Полная интеграция в ландшафт: готовые 3D/BIM-модели для архитекторов   │
   └────────────────────────────────────────────────────────────────────────┘
Почему ваши клиенты выбирают SIDERITE 1150 PRO
- Монументальность и конструктивный запас:
Масса станции — \(175\text{ кг}\). Жарочный диск толщиной \(12\text{ мм}\) исключает тепловую деформацию даже при коммерческой нагрузке (кейтеринг, загородные клубы, глэмпинги). - Прецизионная геометрия стока:
Диск выполнен с расчетным уклоном \(1{,}5^\circ\) к топочному центру — масло и жир не попадают на внешнюю часть и одежду гостей. - Трехслойное термопокрытие Certa-900:
Кремнийорганическая термоэмаль с предварительной дробеструйной подготовкой Sa 2.5 устойчива к коррозии и перепадам температур. Очаг сохраняет строгий графитовый цвет годами. - Всесезонный экосистемный подход:
К очагу разработаны модульные аксессуары: штормовой тент Arctic-Armor 1680D с фанерным куполом-снегосбросом, нержавеющая решетка Steak-Master (AISI 304) и крышка-пламегаситель Snuffer-Cover.
Форматы сотрудничества и структура доходности
Мы предлагаем прозрачную коммерческую политику с жестким соблюдением минимальной розничной цены (МРЦ) для защиты маржинальности партнеров во всех каналах продаж.
               ПРАЙС-ЛИСТ И МАРЖИНАЛЬНОСТЬ ПАРТНЕРОВ (В РУБЛЯХ С НДС)
┌─────────────────────────────────┬──────────┬──────────────┬──────────────┬──────────────┐
│ НАИМЕНОВАНИЕ ПОЗИЦИИ            │   РРЦ    │ АРХИТЕКТОР   │ ДИЛЕР-LIGHT  │ ДИЛЕР-PRO    │
│                                 │  (МРЦ)   │  (Агент 15%) │ (Выкуп -25%) │ (Склад -32%) │
├─────────────────────────────────┼──────────┼──────────────┼──────────────┼──────────────┤
│ Очаг SIDERITE 1150 PRO          │ 164 400  │   139 740    │   123 300    │   111 790    │
│ Крышка Snuffer-Cover 1160       │  19 900  │    16 915    │    14 925    │    13 530    │
│ Решетка Steak-Master (AISI 304) │  39 900  │    33 915    │    29 925    │    27 130    │
│ Тент штормовой Arctic-Armor     │  32 900  │    27 965    │    24 675    │    22 370    │
├─────────────────────────────────┼──────────┼──────────────┼──────────────┼──────────────┤
│ СЕТ «ALL-SEASON EDITION» (все)  │ 239 000* │   203 150    │   179 250    │   162 500    │
├─────────────────────────────────┴──────────┴──────────────┴──────────────┴──────────────┤
│ ВАША ДОХОДНОСТЬ С 1 СЕТА:                  │   35 850 ₽   │   59 750 ₽   │   76 500 ₽   │
└─────────────────────────────────────────────────────────────────────────────────────────┘
* Пакетная цена для конечного покупателя дает выгоду 18 100 ₽ по сравнению с раздельной покупкой.
Категории партнерства:
- «Архитектор / Ландшафтное бюро» (Агентский договор):
Не требует закупки товара на склад. Вы закладываете продукцию в проект загородного участка или патио-зоны. При реализации проекта вы получаете агентское вознаграждение \(15\%\) от суммы чека. Логистику, монтаж и гарантию завод берет на себя. - «Дилер-Light» (Дропшиппинг / Заказ под клиента):
Скидка \(25\%\) от РРЦ. Отгрузка от 1 штуки со склада готовой продукции завода. Доставка напрямую вашему клиенту или на ваш пункт выдачи. - «Дилер-PRO» (Складской партнер / Шоурум):
Скидка \(32\%\) от РРЦ. Разовый выкуп от 3 комплектов для экспозиции в салоне. Предоставляется специальная скидка \(50\%\) на выставочный образец.
Специальные сервисы для проектных организаций (BIM / CAD)
Мы ценим время проектировщиков и снимаем с вас рутину по адаптации узлов:
               ИНЖЕНЕРНАЯ ПОДДЕРЖКА ДИЗАЙН-ПРОЕКТОВ
 ┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐
 │ 3D-Библиотеки   │    │ Пожарные узлы   │    │ Кастомизация    │
 │ 3ds Max + Corona│    │ Типовые пироги  │    │ Лазерная резка  │
 │ SketchUp, Revit │    │ негорючих зон   │    │ логотипа на     │
 │ OBJ / STEP / DWG│    │ и мощения       │    │ подставке очага │
 └─────────────────┘    └─────────────────┘    └─────────────────┘
- Готовая база 3D-моделей: Высокополигональные текстурированные модели со следами запекания масла и обжига стали, а также облегченные прокси-объекты для ландшафтных рендеров.
- Технические карты безопасности: Альбомы технических решений для согласования с заказчиком: допустимые расстояния до крон деревьев, деревянных беседок и террас из ДПК.
Маркетинговая и сервисная поддержка партнеров
- Территориальная защита: За дилерами, поддерживающими складской остаток, закрепляется эксклюзив на город/регион. Заявки с сайта завода в вашем регионе автоматически передаются вам.
- Выставочное оснащение: Бесплатное предоставление брендированного стенда с образцами металлов (\(12\text{ мм}\) 09Г2С, шлифованная AISI 304, слои ткани Oxford 1680D в разрезе).
- Гарантийный регламент: 36 месяцев прямой безусловной заводской гарантии на целостность сварных швов и геометрию чаши. В случае брака — замена модуля за счет производителя в течение 5 рабочих дней.
- Упаковка премиум-класса: Вся продукция поставляется на паллетах в усиленных фанерных коробах
RETURN-BOX, исключающих сколы и повреждения при междугородней доставке.
Алгоритм запуска сотрудничества
 [ШАГ 1]               [ШАГ 2]               [ШАГ 3]               [ШАГ 4]
 Заполнение анкеты     Подписание            Получение 3D-базы     Отгрузка первых
 партнера и выбор      договора              и полиграфии          заказов со склада
 формата работы       и фиксация МРЦ        (или демо-образца)    в течение 48 часов
Контакты оптового направления:
Телефон / WhatsApp: +7 (___) ___-__-__
E-mail: b2b@siderite-grill.ru
* Производственная площадка и шоурум: г. Москва, Индустриальный парк «...»
Homi
КАЛЬКУЛЯЦИЯ СЕБЕСТОИМОСТИ ВОЗВРАТНОЙ ТАРЫ «METEOR RETURN-BOX 1300»
ПРОИЗВОДСТВЕННО-ЭКОНОМИЧЕСКИЙ РАСЧЕТ И ОЦЕНКА ОКУПАЕМОСТИ МНОГООБОРОТНОГО БОКСА
Объект расчета: Специализированный фанерно-металлический кофр-бокс METEOR RETURN-BOX 1300
Назначение: Безопасная межтерминальная логистика костровых станций SIDERITE 1150 PRO (с планчей \(\varnothing 1150\text{ мм}\)) и полного набора аксессуаров без риска сколов ЛКП и деформаций при перевозке сборными грузами (ТК «Деловые Линии», «ПЭК», автоэкспедирование).
Расчетный жизненный цикл тары: не менее \(25\text{ логистических циклов}\) (до первого планового ТО фурнитуры).
            КОНСТРУКТИВНЫЙ РАЗРЕЗ БОКСА METEOR RETURN-BOX 1300
    Габариты внешние: 1320 × 1320 × 1180 мм | Масса тары: ~82 кг | Грузоподъемность: 450 кг

     [Съемная крышка с угловыми штабелирующими чашками под погрузчик]
    ┌──────────────────────────────────────────────────────────────┐
    │                                                              │
    │  [Амортизационные ложементы: фрезерованный вспененный ППЭ]   │
    │  ┌────────────────────────────────────────────────────────┐  │
    │  │ 1. Ниша для жарочного диска 12 мм (фиксация на ремне)  │  │
    │  ├────────────────────────────────────────────────────────┤  │
    │  │ 2. Центральная ванна под конусную чашу и решетку       │  │
    │  ├────────────────────────────────────────────────────────┤  │
    │  │ 3. Нижний контур под тумбу-постамент и зольник         │  │
    │  └────────────────────────────────────────────────────────┘  │
    │                                                              │
    └──────┬────────────────────────────────────────────────┬──────┘
       [Интегрированный 4-заходный паллетный брус под вилы рохли/кары]
1. Сырье и листовые материалы корпуса
Конструкция рассчитана на жесткие ударные нагрузки и кантование. В качестве силового каркаса применяется березовая водостойкая фанера повышенной плотности (сорт 2/3) с водоотталкивающей защитной пропиткой торцов.
| Поз. | Наименование материала | Спецификация / Раскрой | Расход на ед. | Цена за ед., ₽ | Сумма, ₽ |
|---|---|---|---|---|---|
| 1.1 | Фанера березовая ФСФ сорт 2/3 (\(s=18\text{ мм}\)) | Поддон основания и несущие элементы | \(1{,}8\text{ листа}\) (\(1525 \times 1525\)) | \(2\,450\text{ ₽/лист}\) | 4 410 |
| 1.2 | Фанера березовая ФСФ сорт 3/4 (\(s=12\text{ мм}\)) | Стенки съемного купола и крышка | \(3{,}2\text{ листа}\) (\(1525 \times 1525\)) | \(1\,650\text{ ₽/лист}\) | 5 280 |
| 1.3 | Брус опорный паллетный (хвоя, кам. сушка) | Сечение \(75 \times 100\text{ мм}\) (антисептик) | \(5{,}3\text{ пог. м}\) | \(140\text{ ₽/м}\) | 742 |
| 1.4 | Влагозащитная полиуретановая лазурь | Гидрофобизация внешних стенок (2 слоя) | \(1{,}4\text{ кг}\) | \(680\text{ ₽/кг}\) | 952 |
| 1.5 | Герметик полиуретановый шовный | Герметизация стыков основания | \(1\text{ туба}\) (\(600\text{ мл}\)) | \(650\text{ ₽}\) | 650 |
| ИТОГО | Материалы деревянного каркаса: | 12 034 ₽ |
2. Защитная фурнитура Flight-Case и металлический обвяз
Для обеспечения быстрой сборки-разборки без применения ручного инструмента (шуруповертов, гвоздодеров) бокс оснащается профессиональной кофровой фурнитурой тумблерного типа.
| Поз. | Элемент фурнитуры | Спецификация / Артикул | Кол-во | Цена за ед., ₽ | Сумма, ₽ |
|---|---|---|---|---|---|
| 2.1 | Замок врезной типа «бабочка» (Butterfly Latch) | Сталь оцинкованная, ход \(12\text{ мм}\), с ушком под пломбу | 4 шт. | \(580\) | 2 320 |
| 2.2 | Ручка врезная пружинная (Recessed Handle) | Нагрузка \(80\text{ кг/ручка}\), обрезиненный хват | 8 шт. | \(420\) | 3 360 |
| 2.3 | Угол шаровой усиленный трехногий (Ball Corner) | Сталь оцинкованная \(1{,}5\text{ мм}\) | 8 шт. | \(190\) | 1 520 |
| 2.4 | Чашки для штабелирования (Stacking Dishes) | Врезные фиксаторы ножек верхнего яруса | 4 шт. | \(210\) | 840 |
| 2.5 | Алюминиевый профиль-окантовка \(30 \times 30\text{ мм}\) | Анодированный алюминий (защита кромок) | \(10{,}5\text{ пог. м}\) | \(280\text{ ₽/м}\) | 2 940 |
| 2.6 | Тяговые стальные заклепки и винты М6 | Заклепки \(\varnothing 4{,}8\) лепестковые + метизы | компл. | — | 850 |
| ИТОГО | Специализированная фурнитура и профили: | 11 830 ₽ |
3. Демпфирующие ложементы и система фиксации
Внутренний объем проектируется индивидуально под геометрию очага SIDERITE 1150 PRO, исключая взаимное соударение деталей во время поперечных перегрузок при торможении автотранспорта.
- Химически сшитый вспененный полиэтилен высокой плотности (NPE-HD 45):
- Раскрой на фрезерном плоттере ЧПУ многоуровневых карманов под диск, чашу и крышку: \(0{,}45\text{ м}^3\) материала — \(4\,800\text{ ₽}\)
- Стяжные грузовые ремни с храповым механизмом (Ratchet Tie-Down):
- 2 внутренних вшитых ремня \(35\text{ мм}\) для фиксации 78-килограммового жарочного диска к поддону — \(1\,450\text{ ₽}\)
- Демпферный термоскрепленный войлок: обклейка опорных фанерных ребер — \(620\text{ ₽}\)
- ИТОГО ложементы: \(6\,870\text{ ₽}\)
4. Производственные операции и трудоемкость (ФОТ цеха)
                 ТЕХНОЛОГИЧЕСКИЙ МАРШРУТ СБОРКИ БОКСА
 ┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐    ┌─────────────────┐
 │ 1. ЧПУ-раскрой  │───>│ 2. Фрезеровка   │───>│ 3. Сборка базы  │───>│ 4. Заклепочный  │
 │    фанеры и ППЭ │    │    пазов каркаса│    │    и гидробарьер│    │    монтаж фурнитуры
 └─────────────────┘    └─────────────────┘    └─────────────────┘    └─────────────────┘
| Технологический передел | Оборудование / Разряд работ | Время, н-ч | Ставка, ₽ | Сумма, ₽ |
|---|---|---|---|---|
| Нестинг и раскрой фанеры | Фрезерный ЧПУ-станок (стол \(2 \times 3\text{ м}\)) | \(1{,}0\) | \(1\,800\text{ ₽/ч}\) | 1 800 |
| Фрезерование ложементов ППЭ | ЧПУ-плоттер с тангенциальным ножом | \(0{,}6\) | \(1\,600\text{ ₽/ч}\) | 960 |
| Сборка каркаса и паллетной базы | Столярно-каркасный участок (сборка на клей и шканты) | \(2{,}2\) | \(950\text{ ₽/ч}\) | 2 090 |
| Монтаж фурнитуры и заклепочные работы | Слесарный участок (пневматический заклепочник) | \(2{,}0\) | \(900\text{ ₽/ч}\) | 1 800 |
| Покраска защитной лазурью и сушка | Малярный участок (пневмораспыление) | \(0{,}8\) | \(850\text{ ₽/ч}\) | 680 |
| ИТОГО ФОТ и машинное время: | 6,6 н-ч | 7 330 ₽ |
5. Сводная калькуляция полной себестоимости бокса
               СТРУКТУРА СЕБЕСТОИМОСТИ METEOR RETURN-BOX 1300
┌─────────────────────────────────────────────────────────────┬──────────┐
│ СТАТЬЯ РАСХОДОВ                                             │ СУММА, ₽ │
├─────────────────────────────────────────────────────────────┼──────────┤
│ 1. Березовая фанера ФСФ и пиломатериалы                     │  12 034  │
│ 2. Фурнитура Penn Elcom / Adam Hall и алюминиевый обвяз     │  11 830  │
│ 3. Внутренние амортизационные ложементы NPE + ремни         │   6 870  │
│ 4. Прямой фонд оплаты труда рабочих со станочным временем   │   7 330  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ = ПРЯМЫЕ ПРОИЗВОДСТВЕННЫЕ ЗАТРАТЫ                           │  38 064  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ 5. Общецеховые накладные расходы (ОПР 15%)                  │   5 710  │
│ 6. Оснащение RFID-меткой UHF и QR-шильдом учета инвентаря   │     850  │
├─────────────────────────────────────────────────────────────┼──────────┤
│ ПОЛНАЯ СЕБЕСТОИМОСТЬ ИЗГОТОВЛЕНИЯ:                          │  44 624 ₽│
└─────────────────────────────────────────────────────────────┴──────────┘
6. Экономический анализ: Возвратный бокс vs Одноразовая жесткая упаковка (Обрешетка)
Сравнение затрат завода на дистанции в \(25\text{ отгрузок}\) оборудования дилерам и заказчикам:
Вариант А: Одноразовая деревянная обрешетка (транспортные компании)
- Стоимость разового изготовления индивидуального жесткого ящика в ТК: \(\approx 6\,800\text{ ₽}\)
- Расход упаковочной воздушно-пузырьковой пленки и пенопласта: \(\approx 1\,400\text{ ₽}\)
- Время на упаковку и приемку на складе ТК: \(\approx 1{,}2\text{ н-ч}\) (\(1\,100\text{ ₽}\))
- Затраты на 1 разовую отгрузку: \(9\,300\text{ ₽}\)
- Затраты на 25 отгрузок: \(25 \times 9\,300 = \mathbf{232\,500\text{ ₽}}\)
- Скрытые риски: статистика повреждений ЛКП и погнутых деталей при ручной разборке ломом на объекте клиента составляет \(4{,}2\%\) случаев.
Вариант Б: Возвратный бокс «METEOR RETURN-BOX 1300»
- Себестоимость производства тары: \(44\,624\text{ ₽}\)
- Стоимость обратной межтерминальной логистики пустого бокса (в сложенном виде купол вкладывается в поддон, уменьшая объем на \(60\%\)): \(\approx 2\,200\text{ ₽}\) за рейс.
- Суммарная логистика возврата за 24 цикла: \(24 \times 2\,200 = 52\,800\text{ ₽}\)
- Плановое ТО замков и замена демпферов через 15 циклов: \(3\,500\text{ ₽}\)
- Совокупные затраты на 25 циклов:
$\(44\,624 + 52\,800 + 3\,500 = \mathbf{100\,924\text{ ₽}}\)$
               СРАВНЕНИЕ ЗАТРАТ НА 25 ЛОГИСТИЧЕСКИХ РЕЙСОВ
 [Вариант А: Разовая обрешетка]  ████████████████████████████ 232 500 ₽
 [Вариант Б: RETURN-BOX 1300]   ████████████ 100 924 ₽
 ──────────────────────────────────────────────────────────────────────
 ЧИСТАЯ ЭКОНОМИЯ С КАЖДОГО БОКСА: 131 576 ₽ (Точка окупаемости: 6-й рейс)
Финансовые условия для дилерской сети (Депозитная система):
- Залоговая стоимость: При отгрузке дилеру начисляется возвратный залог в размере \(45\,000\text{ ₽}\) (по себестоимости).
- Кредитный период возврата: \(30\text{ календарных дней}\) на возврат тары на центральный склад завода без списания депозита.
- Маркетинговый эффект: Доставка в фирменном черном кофре с логотипом подчеркивает статус премиального оборудования и полностью исключает «распаковку с гвоздодером» на глазах у VIP-клиента.
Homi